大型船用轴锻件的 “无气孔、无夹杂”,是在自由锻里怎么做出来的
2026-11-13 09:22
山西中重重工集团
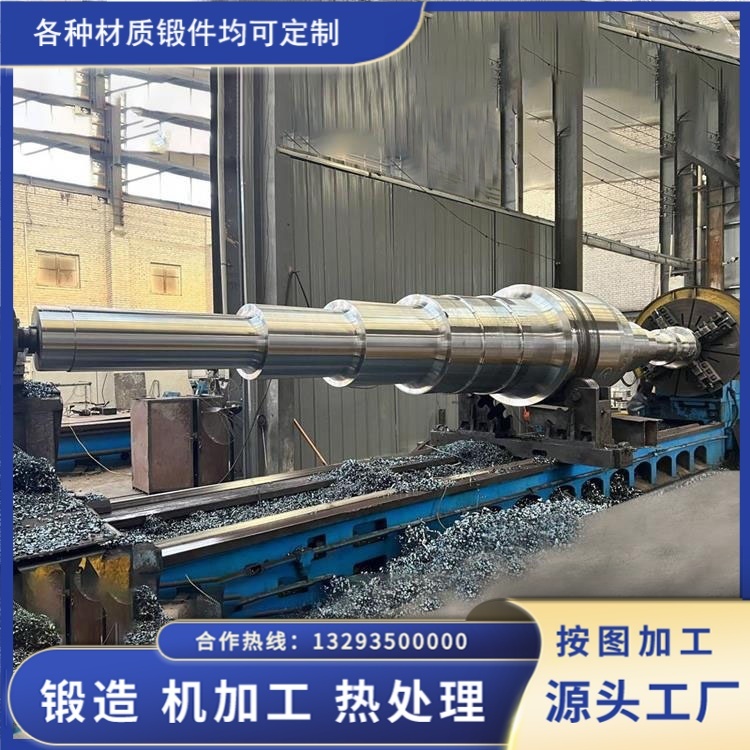
大型船用轴锻件 —— 中间轴、尾管轴、螺旋桨轴 —— 单件动辄十几吨到几十吨,用钢锭直接自由锻成型。这类件最怕两种内部缺陷:气孔(含缩孔、疏松)和非金属夹杂。超声波探伤一超标,整根轴就只能判废,前面几个月的工序全白做。所谓 “无气孔无夹杂”,不是一句宣传语,而是靠四道环节一环扣一环做出来的。
一、缺陷的源头在钢锭,不在锻锤
要先说清一件事:锻件气孔和夹杂是钢液凝固时就带进来的,锻造只能改善、不能凭空生成 “干净” 的组织。夹杂物尤其是这样 —— 几十微米以上的外来夹杂物,靠锻压是焊合不掉的,只会被压扁、拉长、沿流线排布。所以控制的第一道关口在冶炼。
大型轴锻件通常采用电炉粗炼加 LF 炉外精炼加 VD 真空脱气的路线。精炼阶段白渣还原脱硫,硫含量一般控制在 0.010% 以下、磷在 0.012% 以下;真空脱气阶段真空度维持在几十帕量级,保真空时间不少于 20 分钟,把钢中氢含量压到 2ppm 以内定襄县鑫生锻件厂。氢这一项对合金钢轴特别关键,氢残留高了,锻后冷却过程中会在显微孔隙里聚成分子氢,压力超过材料强度就开裂,形成白点。白点在断口上是银白色斑点,在探伤图谱上是密集回波,一旦出现整根轴基本报废,而且不考虑当量大小。
浇注方式也有讲究。底注比顶注更容易让夹杂物在钢水上升过程中上浮到冒口,减少留在锭身的机会。
二、钢锭两端必须切够
钢锭凝固时,缩孔和集中疏松集中在冒口端,氧化夹杂聚集在水口端。这两段如果舍不得切,锻出来就是轴体内部的密集缺陷源。
行业的常规做法是冒口切除不低于钢锭总高的 20%,水口端不低于 8%;单重大型锭可提高到冒口 25%、水口 10%。有些厂为提成材率把切除量往下压几个百分点,成材率是好看了,UT 一上就现原形 —— 缩孔残余在锻造中焊合不彻底,形成密集点状显示。切完的端面还要打磨平整,不能留缩孔和夹渣痕迹。
三、锻造:靠 “锻透” 把孔隙压合
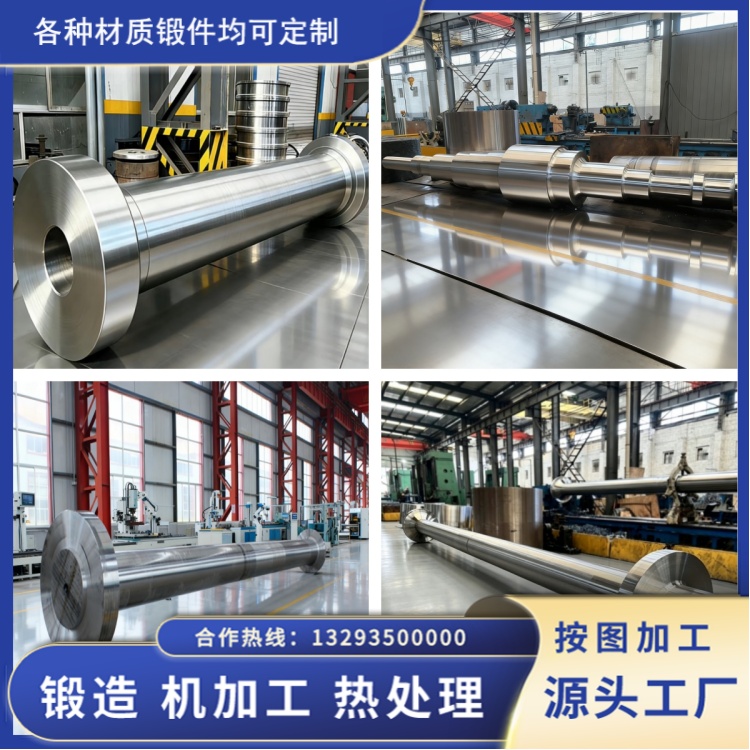
进入锻造车间,目标是把铸态组织打碎、把疏松和微气孔焊合、把夹杂物打散细化。
第一步是加热。大截面钢锭导热慢,冷锭直接进高温炉,表里温差大,热应力足以开裂。所以要分段梯度升温,700—800℃设保温均热平台,等心部温度跟上再往上升。开锻温度碳钢一般 1180—1220℃,合金钢 1150—1200℃;终锻温度碳钢不低于 800℃、合金钢不低于 850℃。终锻温度低了,变形抗力上升、塑性下降,表面看不出问题,内部已经萌生显微裂纹。
第二步是变形。典型工艺是镦粗加拔长,多火次完成。镦粗的作用是压实心部,拔长负责延伸和塑形。总锻造比,重载船轴一般不低于 3.5,关键件做到 4 以上。
但锻造比达标不等于心部压实到位。这里有个关键:普通平砧拔长时,变形集中在近表面,心部处于拉应力状态,不但压不实,还可能拉出中心裂纹。所以大件普遍采用 WHF 法或宽砧大压下,用宽平砧、大进给量、单道次 20% 左右的压下量,让变形区深入到心部,使心部处于三向压应力状态,微孔隙才有可能被焊合数字钢铁全国重点实验室。操作上每压一道翻转 90°、错半砧,避免同一位置反复重击造成十字裂纹,也让变形沿截面均匀分布。
夹杂物在这一阶段被破碎、细化,并顺着变形方向排成流线。沿轴向连续分布的细小球状夹杂,对轴向疲劳性能影响有限;但如果原始锭里带进大块状熔渣,压扁后就是长条状缺陷,UT 上表现为长条形高波幅显示,这类缺陷无法通过多锻几火消除。
四、锻后冷却和热处理,别在最后一步翻车
合金钢轴锻完不能直接空冷。组织应力和热应力叠加,容易诱发白点、弯曲甚至开裂。正确做法是快速入缓冷坑或保温炉,按钢种控制降温速率,既释放锻造应力,也给氢原子扩散逸出留出时间。之后再做正火加回火或调质,回火阶段同样有扩氢作用。
五、探伤是验证,不是补救
粗加工后做全轴 UT 扫查,按船级社规范和 IACS Rec.68 评定。重要船轴一般要求达到单个缺陷当量 Φ2mm 级别的检出能力,密集缺陷区、长条缺陷另有判据。这里要强调:探伤只能告诉你有没有,改不了已经形成的缺陷。查出超标,要么打磨、要么按认可工艺返修后复探,要么判废。
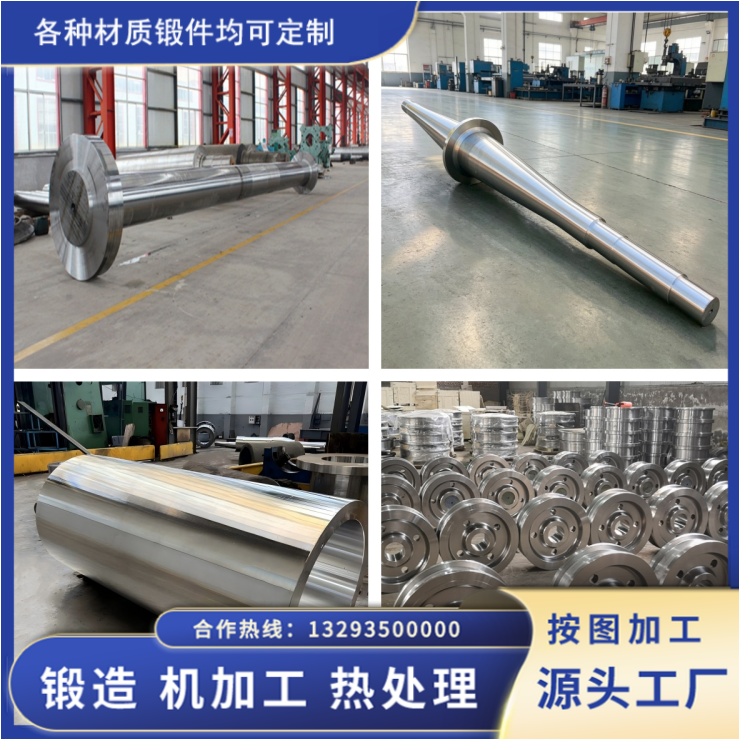
山西永鑫生重工在大型船用轴锻件上采用的就是这套路线:LF 加 VD 钢锭、按比例切除水冒口、多火次镦拔配合宽砧大压下、锻后缓冷加扩氢热处理,粗加工 UT 全轴覆盖。说白了,“无气孔无夹杂” 不是靠某一道工序的绝招,而是每一环都不省步骤的结果 —— 源头干净、端头切够、心部锻透、冷却到位。哪一环图省事,探伤图谱上都会留下记录。