从主机到螺旋桨:一根船舶动力轴锻件的分工与制造难点
2026-11-13 10:13
山西中重重工集团
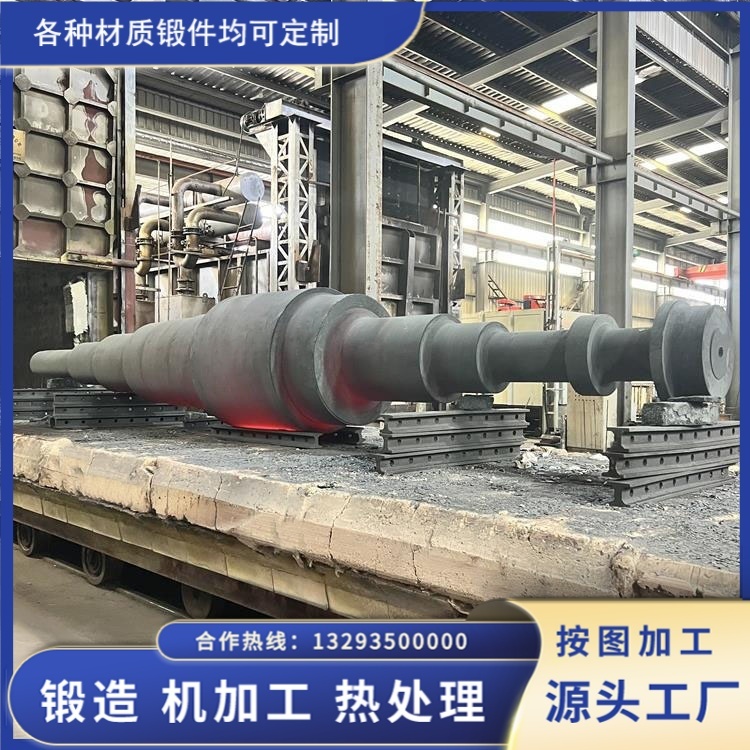
船上的动力传递是一条链:主机输出扭矩,经推力轴、中间轴、尾管轴,最后传到螺旋桨轴和桨叶。每一段轴的位置不同、受力不同,对锻件的要求也不同。把这几种轴笼统称为 “船用轴”,在采购和工艺沟通上容易出偏差。
一、四种轴,四种受力
推力轴锻件在推力轴承位置,除了传扭矩,还要承受螺旋桨产生的前后推力,这个轴向力可达数百吨,所以推力轴的推力盘部位尺寸厚、对端面平行度和表面质量要求严。
中间轴数量最多,长径比大,主要承担扭矩和轴系自身的重量弯矩。分段布置的轴系里,中间轴可能有三四根,中间由联轴器连接,因此法兰止口、螺栓孔的互换性必须严格。
尾管轴穿过艉轴管,前后端分别与密封装置、轴承配合,工作环境是海水冷却加润滑油脂,轴颈部位对尺寸精度和表面粗糙度要求最高。它的直径往往比中间轴还大,锻件截面也随之加大,心部压实难度上升。
螺旋桨轴前端是锥面,与桨毂锥孔配合,靠键或油压无键连接传递扭矩;后端可能带螺纹或法兰。锥面这一段是整个轴系里应力最复杂的区域之一,既要求材料致密,也要求加工精度达到微米级配合。
二、材料跟着功率走
中小功率船舶的中间轴常用碳钢或碳锰钢,成本低、工艺成熟。主机功率上到数万千瓦、轴径超过 500mm 的大型集装箱船、散货船,多用 42CrMo4、34CrNiMo6 这类调质合金钢,靠 Cr、Ni、Mo 提升淬透性,让大截面心部也能获得足够的强度与韧性匹配。
冰区航行的船舶有额外要求。按 CCS《材料与焊接规范》,冰级为 B1*、B1、B2、B3 的船舶,暴露于海水温度的螺旋桨轴要在 - 10℃做夏比 V 型缺口冲击试验,试样取一组三个,取自每根轴安装螺旋桨的一端,平均纵向冲击功不低于 27J。这类要求在下料和热处理阶段就要考虑进去,不能等成品才补。
三、锻造难在大截面,不难在外形
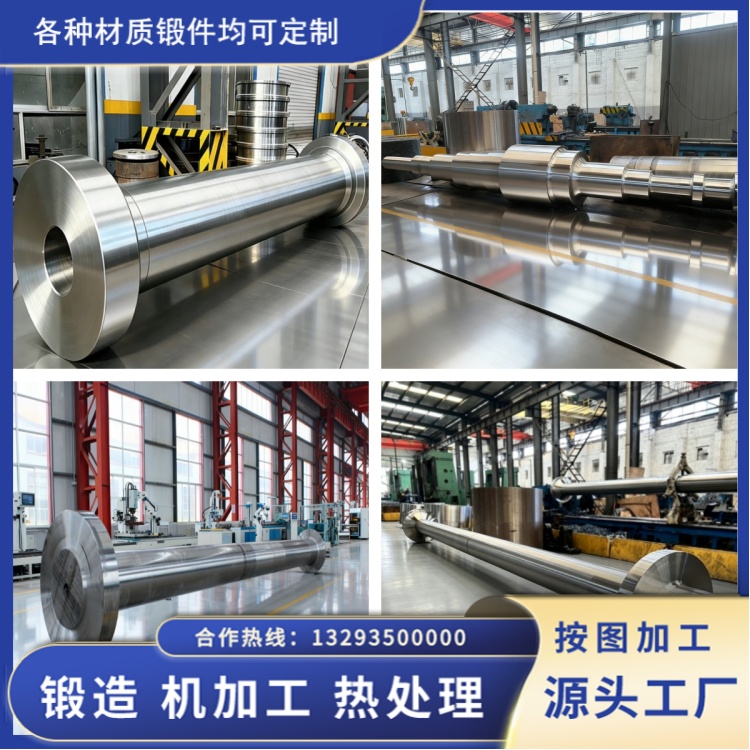
轴锻件的外形看着简单,阶梯圆柱而已,难点全在内部。
一是锻透。钢锭心部的疏松和微孔隙,必须靠足够的三向压应力焊合。用普通平砧拔长,变形集中在近表面,心部反而受拉。所以大直径轴普遍采用宽砧大压下或 WHF 法,单道次压下量取坯料高度的 20% 左右,配合 90° 翻转错砧,让变形深入心部。
二是流线。理想的流线应沿轴线连续分布,与主应力方向一致。镦粗拔长顺序排错、局部反复重击,都会造成流线紊乱甚至内部折叠。带法兰的轴件更要注意,法兰部位的成形方式如果破坏了流线,后续 UT 往往在过渡区出现异常。
三是台阶与圆角。变径过渡区是应力集中位置,锻造时若压下量分配不当,容易在过渡处形成折叠或裂纹,这类缺陷在粗加工后才暴露出来,返修成本很高。
四、机加工和检测的配合
锻件一般留单边十几毫米余量,粗加工后先做 UT,全轴扫查,径向和轴向两个方向都要走。按 CCS 要求,公称直径等于或大于 250mm 的尾管轴、螺旋桨轴、推力轴、中间轴以及其他重要用途的轴,都要做超声波检测,方法按 IACS Rec.68 或 CB/T 3907 执行。
UT 合格后再精加工,精加工完做 MT 或 PT,重点扫轴颈、台阶、圆角、键槽边缘。锥面配合段还要检测尺寸与接触率,这一步和锻件质量无关,但和整根轴能不能装上桨直接相关。
五、配套上的实际经验
山西永鑫生重工在船舶动力轴锻件上,从图纸评审开始介入:确认入级船级社、确认材料牌号与冲击温度要求、确认探伤级别和见证方式,再排锻造工艺。理由很直白 —— 船级社规范在细节上有差异,同一根轴在 CCS 和 DNV 下的评定表不完全一样,工艺文件做在前面比做完再改省事。轴系锻件单件重、周期长,一旦判废,影响的不是一根轴,是整条船的系泊试验节点。