船用轴锻件探伤怎么排工序:超声查内部,磁粉查表面
2026-11-13 09:09
山西中重重工集团
船舶轴系里的中间轴、推力轴、尾管轴、螺旋桨轴,长期处在交变扭矩、弯曲应力和海水腐蚀共同作用的工况下。锻件内部若有缩孔、夹渣、白点或粗大夹杂物,从外表往往看不出来,装船后却可能在某个应力集中位置先起裂纹。探伤的作用就在这里 —— 把肉眼看不见的东西提前筛出去。
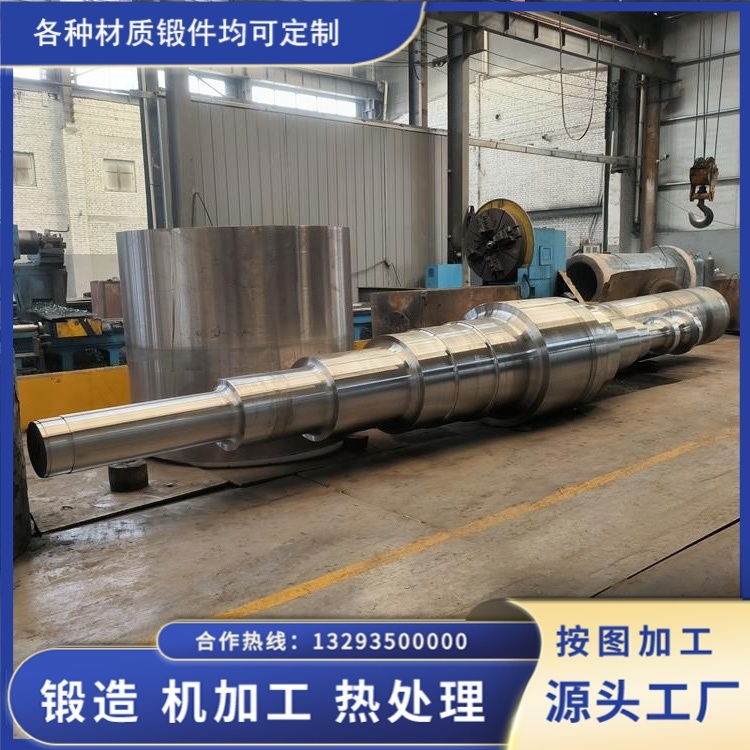
但船用轴锻件的探伤不能放到最后 “做一次” 就结束,而要按粗加工、精加工分阶段安排。
一、超声波检测安排到粗加工阶段
轴锻件完成最终热处理、机加工到粗加工状态后,安排第一轮 UT 全轴扫查。此时表面粗糙度通常要求 Ra 不大于 12.5μm,重要部位更严。这样安排有实际原因:毛坯表面带氧化皮、锻造凹凸,探头耦合不稳,缺陷波和表面杂波混在一起很难判读;而加工余量又不能留太多,否则近表层缺陷在车削之后查不到,就等于漏检。
按中国船级社《材料与焊接规范》和 W-05《锻钢件》检验指南,公称直径等于或大于 250mm 的尾管轴、螺旋桨轴、推力轴、中间轴以及其他重要用途的轴,都要求做超声波检测,方法按 IACS Rec. No.68 或 CB/T 3907 执行,验收按 CCS《船舶焊接检验指南》第 7 章附录 7A 或公认标准执行中国船级社。在实际执行中,这一尺寸段的大件一般做 100% 扫查,不做栅格抽查。
扫查方向通常为径向和轴向两个方向:径向主要查轴身内部的分层、白点和较大当量夹杂,轴向主要关注端部和台阶附近的横向缺陷。形状或尺寸受限时可以只做一个方向,但这属于让步处理,要事先与验船师沟通。
灵敏度按平底孔当量或底波法设定,探头频率常用 2MHz—5MHz。大直径锻件声程长、材质衰减明显,衰减系数超过限值时必须做传输修正,否则深处的小缺陷会 “看不见”。这一点在直径 500mm 以上的轴锻件上尤其要注意,不能只用同一套增益从头扫到尾。
二、磁粉检测安排到精加工阶段
粗加工 UT 合格不代表检测结束。精加工之后还要做表面检测:铁素体、马氏体类钢做磁粉 MT;奥氏体不锈钢和双相钢做渗透 PT,因为这两类材料不适用磁粉检测。
安排在精加工阶段之后,是因为表面检测主要查开口于表面的裂纹。粗加工面的刀痕本身会产生大量非相关磁痕,掩盖真实缺陷;精加工后表面光洁,磁痕判读才可靠。
检查位置不是全表面平均分配,而是集中在应力集中区:轴颈、台阶过渡、圆角、键槽边缘、法兰根部、螺旋桨锥面配合段。这些位置一旦出现线性磁痕,通常不允许放过。
三、验收尺度
验收不能只凭 “看着差不多” 判断。UT 按当量评定:单个缺陷当量、密集缺陷区的数量与间距、缺陷长度都有具体限值,重要船轴一般不允许存在超过规定当量的单个缺陷;MT、PT 则明确线性缺陷(长宽比大于等于 3)不允许存在,非线性显示按数量和尺寸评定。
检出超标缺陷后,处理方式基本是三条:打磨消除后复探;按认可工艺返修(船轴重要部位一般谨慎使用,需船级社同意);直接判废。打磨不能 “磨平了事”,磨完要用 MT 或 PT 确认缺陷已完全消除,同时复核剩余截面尺寸是否还满足图纸要求。
四、人员与记录
探伤人员要按 GB/T 9445(对应 ISO 9712)取得相应方法、相应等级的资格。每次检测前用标准试块校准仪器,扫查轨迹、缺陷波幅、位置、尺寸都要记录,原始图谱留存。这些资料要和化学成分、力学性能、热处理曲线、尺寸检测记录放在一起,一件一档,按炉号可追溯,供验船师审核。
山西永鑫生重工在船用轴锻件上按这套流程组织生产:粗加工 UT、精加工 MT/PT 分阶段执行,重要件提前与验船师约定见证时间,避免探伤做完了再等签字、等复探,拖住交期。探伤这道工序真正难的地方不在设备,而在于每一件是不是都按规范走完、每一项是不是都有记录。船东和船厂最后看的,也就是这些。