双相钢筒体锻件生产实拍:从钢锭到空心筒坯的锻造现场
2026-11-04 10:49
山西中重重工集团
双相钢筒体锻件,是海水、含硫油气、高压化工工况下装备的核心承压件,材质多为 2205、2507 这类奥氏体 - 铁素体双相不锈钢。它的生产过程,和普通碳钢筒体相比要精细得多 —— 材料变形抗力大、塑性窗口窄,任何一道工序的温度、变形量管控失当,都可能让整支筒体报废。走进山西永鑫生重工的锻造车间,能看到这套流程是怎么一步步把一支钢锭变成空心筒坯的。
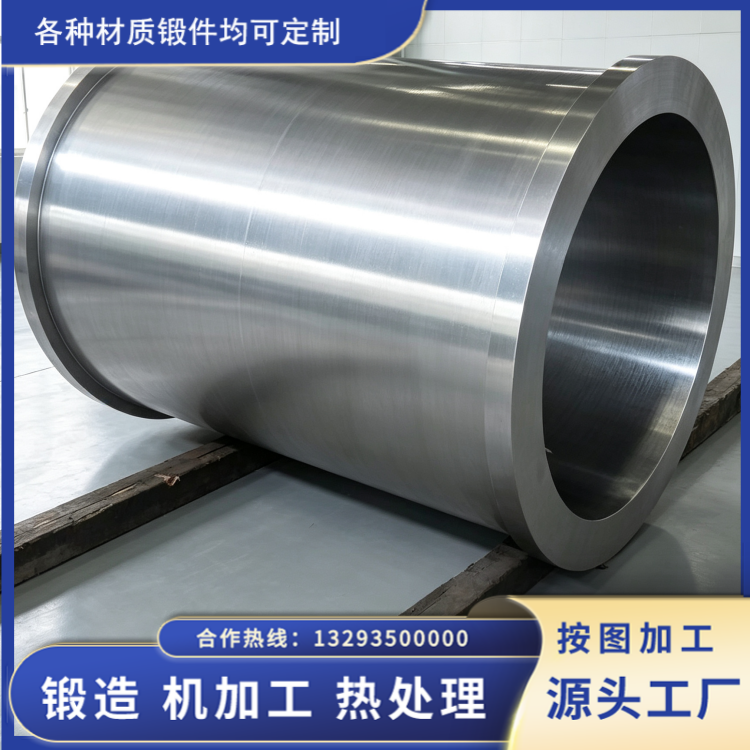
下料与加热:先把温度和缺陷管住
生产从钢锭预处理开始。双相钢筒体锻件通常选用真空精炼钢锭,进厂先做光谱成分分析,核查铬、镍、钼、氮等合金元素含量,严格控制有害杂质,同时做超声波初探,排查钢锭内部缺陷。下料按成品尺寸、锻造余量和热处理氧化损耗精确核算,切除水口、冒口区域 —— 这些部位集中缩孔疏松,切不干净,后面锻造时缺陷会留进筒壁。
加热是最关键的一环。双相不锈钢对温度极敏感:始锻温度控制在 1100 到 1180℃,终锻不低于 950℃。温度过高,铁素体晶粒迅速粗化,还可能析出有害相;温度过低,变形抗力暴涨,容易产生裂纹。车间里用的是分段控温的台车加热炉,炉内多点测温,坯料分段梯度升温,先低温预热缓慢释放铸态热应力,再匀速升到锻造温度保温,保证表层和芯部温度均匀。不锈钢、双相钢的加热温度要比碳钢下调 50 到 80℃,防止过烧。坯料从炉里出来,操作机夹持着恒温转运,温度一旦低于终锻下限就回炉补温,绝不让它带着低温上压机。
镦粗与冲孔:压实组织,打出中空基础
加热好的钢锭上液压机,先做多火次渐进镦粗。用 15000 吨液压机分 3 到 5 次施压,单次变形量控制在坯料原始高度的 25% 到 35%,不做一次性大压量猛锻,避免坯料侧面撕裂。多次镦粗的目的,是把钢锭内部的微小气孔、缩松在高压下焊合压实,同时打碎粗大的铸态晶粒。国标规定压力容器筒体锻造比最低为 3,永鑫生的内控标准上浮到 4.5 以上,目的就是让内部组织更致密。
镦粗完成的饼状坯料转运到冲孔工位,用预热的冲头一次性冲打通中心孔洞,形成空心毛坯。冲孔前冲头要充分预热,冷热接触温差过大会在内孔边缘催生微裂纹。冲孔后人工清理内孔飞边和撕裂毛刺,初测内孔尺寸,对冲孔歪斜、孔壁分层的坯料单独标记处理。
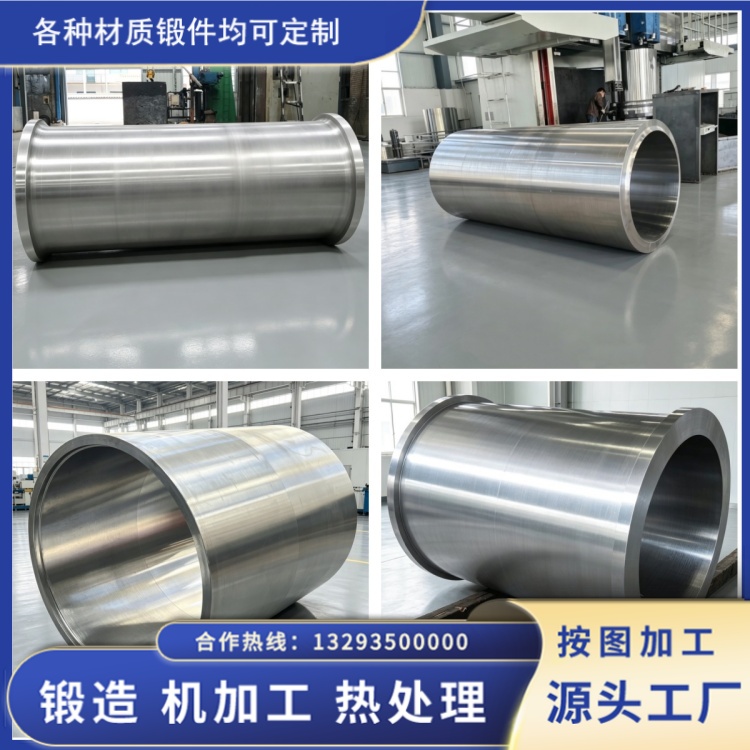
芯棒扩孔与拔长:把壁厚修均匀,把筒身拉长
冲孔后进入芯棒扩孔工序。高强度芯轴穿过坯料内孔支撑,数控锻锤沿筒体外圆均匀往复锻打,坯料同步缓慢转动,逐步扩大外径、修正周向壁厚。这一道要分 2 到 3 个火次完成,单次变形量小幅可控,每 10 分钟停机实测筒体上、中、下三段的外径和壁厚,对壁厚偏薄、椭圆变形的区域重点补锻,最终把周向壁厚误差控制在 3 毫米以内。之后是轴向芯棒拔长,长芯棒贯穿内孔,液压机沿轴向分段拔长,控制筒体总长,同时优化轴向金属流线。全程一体热锻成型,没有切割、没有焊接拼接,金属流线沿筒壁完整环绕 —— 这正是自由锻筒体区别于卷焊筒体、铸造筒体的根本。
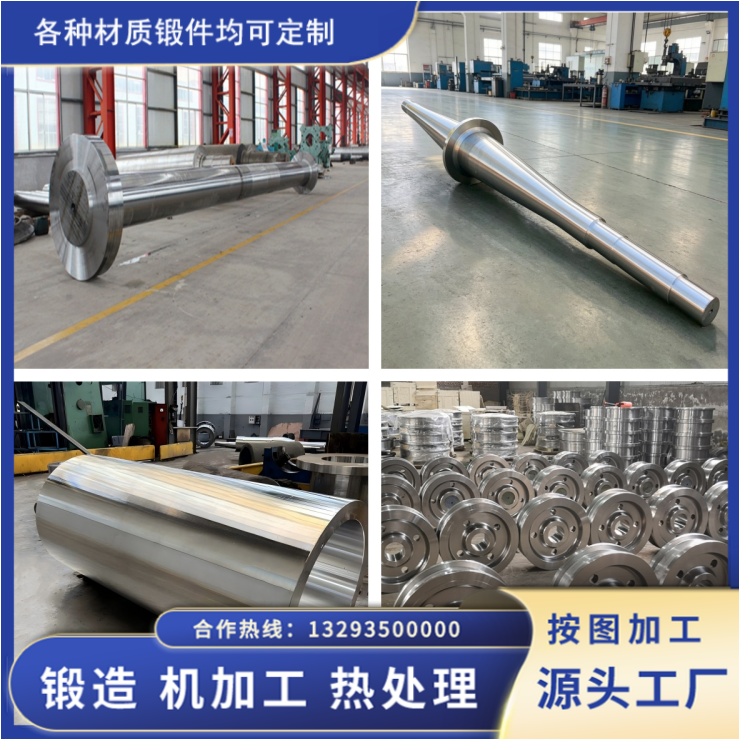
一炉锻件下来,技工在料温、变形量和尺寸记录上逐项填数,火次、温度、变形数据都进了云端存档。对双相钢这种 "娇贵" 材料,靠的就是这些看着繁琐的参数较真,才把组织做均匀、把缺陷压实在源头。锻造只是第一步,后面的固溶处理和探伤,同样决定这支筒体锻件能不能扛住高压腐蚀的考验。