大空心筒体锻件探伤标准:从 UT 到 MT/PT 的完整把关流程
2026-11-04 10:38
山西中重重工集团
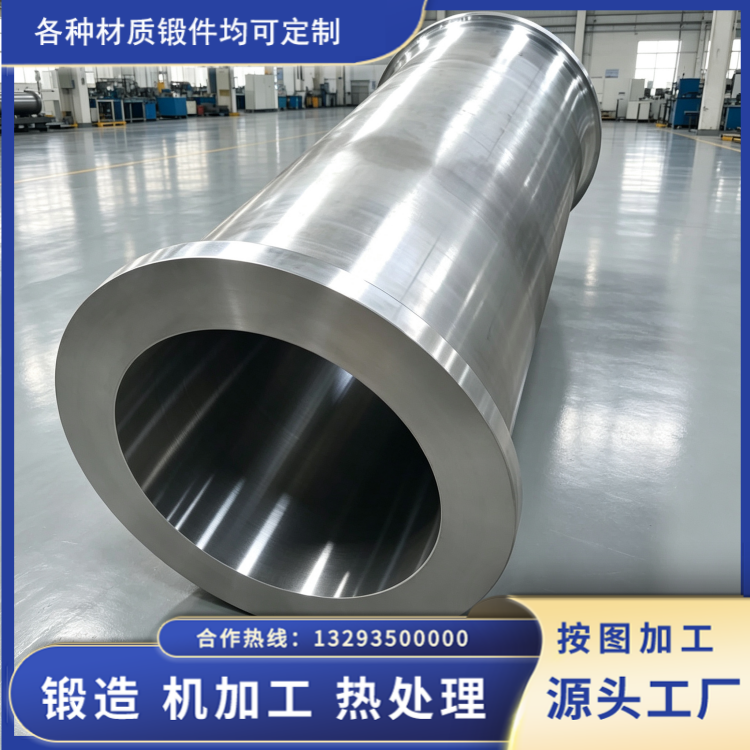
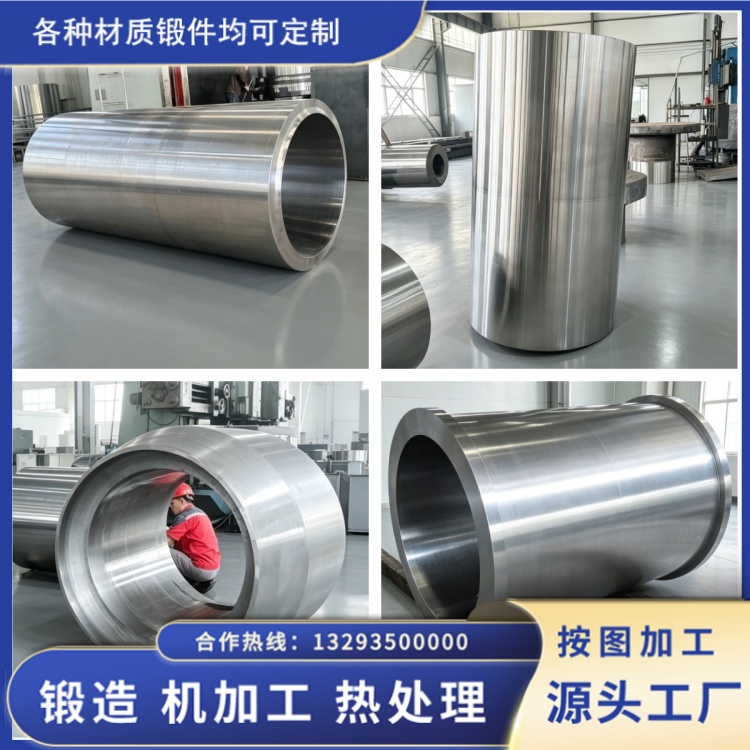
筒类锻件是压力容器、加氢反应器、风电塔筒、大型液压缸等装备的核心承压部件,运行中承受高温、高压和交变载荷,一旦内部或表面存在超标缺陷,往往在设备投用初期就快速扩展,引发介质泄漏甚至爆裂。因此,探伤不是一道可选工序,而是大空心筒体锻件出厂前的硬性质量屏障。山西永鑫生锻造有限公司对大空心筒体锻件执行 GB/T 6402《钢锻件超声检测及分级》与 NB/T 47013《承压设备无损检测》两套核心标准,按 "粗加工初检、精加工终检" 两道工序全程把关,两道探伤全部合格方可出厂。
检测时机分两道,各有分工
第一道是锻件粗加工完成后的超声波全壁厚探伤。此时锻件已去除锻造氧化皮和粗糙表面,探头与工件耦合稳定,声波能可靠穿透,适合排查缩孔、夹杂、内部裂纹、白点等体积型缺陷。这一步提前筛出有问题的坯件,可以避免在精加工投入大量工时后才发现心部缺陷,造成材料和工时的双重浪费。第二道是精加工完成后的表面探伤,对筒体内外壁和两端端面做百分之百覆盖,专门排查开口表面裂纹、锻造折叠和磨削裂纹。两道检测之间是递进关系,内部质量靠 UT,表面质量靠 MT 或 PT,缺一不可。
UT 超声波探伤:核心的体内检查
UT 是筒体探伤的核心工序,能穿透数百毫米壁厚,识别心部和壁厚中部的隐藏缺陷。实际检测采用纵波、横波双向扫查,沿轴向和周向全覆盖,避免留下盲区。探头根据壁厚匹配:壁厚超过 300 毫米的筒体选用低频大功率探头,减少声波衰减,防止心部缺陷漏检。探伤前用同材质标准试块校准灵敏度,以平底孔当量 φ2mm、φ3mm 作为缺陷判定基准。
缺陷分级按使用工况划分。一类承压筒体,如加氢、核电用途,执行一级合格标准,不允许存在 φ2mm 以上单点缺陷,无密集点状缺陷群,单条线性缺陷长度不超过 10mm。二类压力容器和风电筒体执行二级标准,单点缺陷当量不超过 φ3mm,分散点状缺陷间距不小于 50mm,不允许连续长条内部裂纹。通用机械筒体放宽到三级,但禁止存在贯穿壁厚的裂纹和大尺寸缩孔。探伤结束后需绘制缺陷位置分布图,标注深度、长度和当量尺寸;贯穿壁厚的缺陷直接报废,其余超标缺陷区分可修复与不可修复两类处理。
MT 磁粉与 PT 渗透:表面的最后防线
表面开口缺陷在承压运行初期就会扩展,内外壁、法兰端面、倒角过渡区是缺陷高发部位,必须 100% 覆盖,不允许局部抽检。碳钢和低合金钢筒体用 MT 磁粉检测:分段磁化、湿法磁悬液均匀喷洒,紫外灯下观察磁粉聚集痕迹,识别表面微裂纹、锻造折叠和加工刀痕裂纹。磁化电流随壁厚调整,保证近表面缺陷充分显现。不锈钢、双相钢这类无磁性筒体用 PT 渗透检测:清洗表面后喷涂渗透剂浸润,再去除多余渗透剂、喷涂显像剂,白色显像层上显出红色缺陷纹路。这类材质的敏化裂纹、冲孔内壁微裂纹只有 PT 能捕捉,UT 无法识别,因此两者必须配套使用,不能互相替代。
配套机制保证探伤结果可信
每一支筒体探伤完毕都出具独立报告,包含筒体编号、材质、尺寸、探头型号、缺陷图谱、缺陷位置、验收等级和检测人员签字,原始波形数据电子存档,保存周期不少于十年。承压等级高的筒体全程接受第三方监造旁站探伤,监造人员可随机复检任意点位,探伤不合格有权直接判定报废,杜绝打磨掩盖缺陷后二次送检。
探伤标准解决的是 "看不见的隐患"。大空心筒体锻件内部一两毫米的缺陷,平时毫无征兆,一旦装进设备、通入介质,就可能成为事故的起点。把 UT、MT、PT 三道工序落实到位,把分级、判定、追溯、监造几个环节串起来,才是对用户负责的出厂保证。这也是永鑫生在筒体锻件质量控制上一直坚持的做法 —— 用标准说话,靠数据留痕,不放过任何一个可能影响使用的缺陷。