热处理如何提升筒体锻件综合力学性能:从锻造毛坯到性能达标
2026-11-04 10:56
山西中重重工集团
一支筒体锻件从钢锭锻造成形,内部状态并不直接满足使用要求。高温锻压之后,坯料内部存在不均匀塑性变形,晶粒大小混杂,还残留大量锻造应力。这种状态的筒体如果直接拿去机加工、直接装进设备,问题会在后面暴露 —— 加工时残余应力释放,筒体弯曲、圆度超差;服役时应力缓慢释放,筒体变形甚至开裂。热处理,就是解决这些问题、把筒体综合力学性能调到位的核心工序。山西永鑫生重工的筒体锻件生产,把热处理分成锻后预备热处理和最终热处理两个阶段,各管一摊,工艺独立设计。
预备热处理:先打好底子
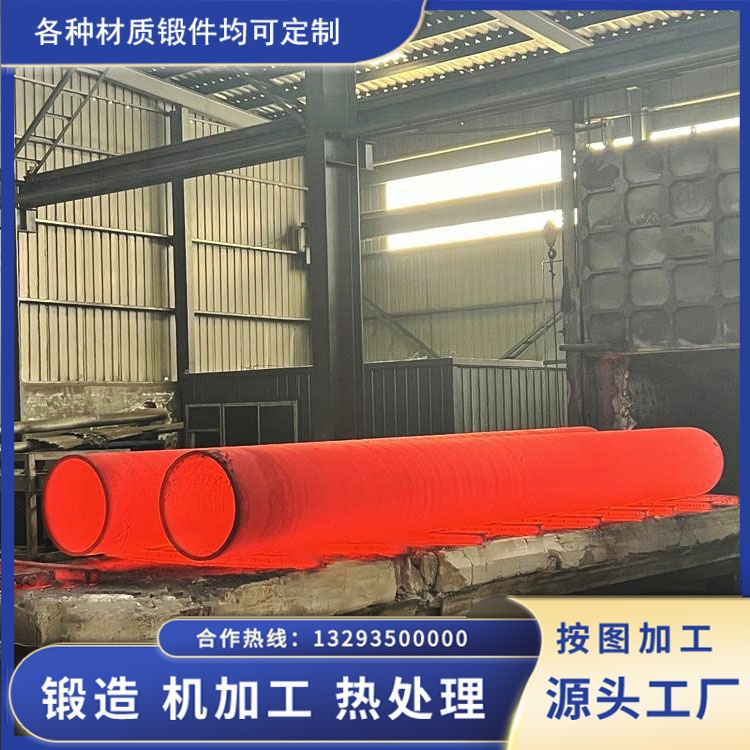
锻后预备热处理紧跟锻造工序,目标是消除锻造残余应力、细化粗大的锻造晶粒、均匀组织、降低硬度,方便粗加工切削,同时为最终热处理做组织准备。碳钢、低合金钢筒体锻件常用正火:把筒体加热到 Ac3 温度以上充分保温,让组织完全奥氏体化,再出炉空冷。正火能打碎锻造产生的粗大晶粒、细化组织、降低内应力,改善毛坯的切削加工性。对淬硬倾向高的铬钼合金钢筒体,锻后改用退火,加热保温后随炉缓冷,大幅降低硬度、充分释放应力,防止毛坯开裂。不锈钢筒体锻后预备热处理重点在消除加工应力,为后续固溶处理打基础。
最终热处理:把性能调到点
最终热处理是决定成品筒体力学性能的关键工序,根据材质和技术要求,分调质处理、固溶处理、回火处理等类型。
调质处理,也就是淬火加高温回火,广泛用于合金结构钢、铬钼耐热钢筒体。淬火环节把筒体加热到奥氏体区保温,快速浸入冷却介质降温,获得高强度马氏体组织;随后高温回火,消除淬火产生的巨大内应力、调整组织,在高强度基础上保留足够的冲击韧性,得到强韧性均衡的综合性能。15CrMoR、42CrMo 材质的压力容器、液压缸筒体大多走这条路。淬火介质的选择很讲究:油冷、水冷冷速差异大,厚壁筒体冷却不均容易变形开裂,需要对大直径厚壁筒体优化淬火工装、控制冷却均匀性。
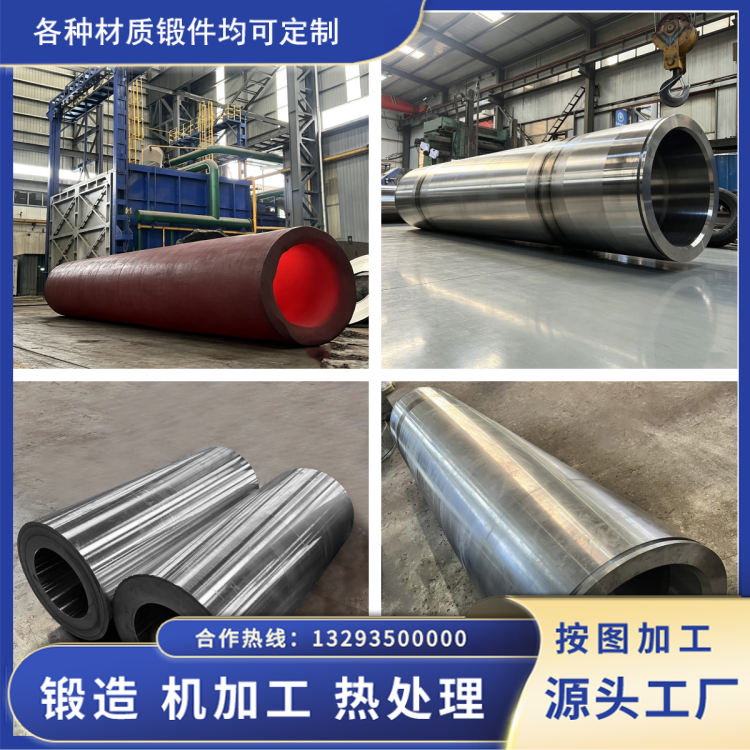
奥氏体不锈钢筒体(304、316L)不走淬火硬化,而是固溶处理:加热到 1050 到 1100℃充分保温,让碳化物充分溶入奥氏体,再快速冷却,在常温保留单相奥氏体组织。固溶之后不锈钢具备良好的耐晶间腐蚀能力。固溶温度不足、保温不够,碳化物溶不充分;保温过长又会让晶粒过度长大、韧性下降。双相钢筒体的热处理更严苛,严格控制冷却速率,保证奥氏体、铁素体两相比例均衡,兼顾强度与耐蚀性能。高温合金筒体则用固溶加时效,固溶溶解合金元素、时效析出强化相,提升高温强度与抗蠕变性能,这类材料温度窗口极窄,对炉温均匀度要求极高。
性能靠检测来验证
热处理效果最终要靠数据说话。之后取样做拉伸试验测抗拉、屈服强度,做冲击试验测常温、低温冲击功,做硬度检测核查布氏、洛氏硬度,做金相试验看晶粒大小和组织形态,核查有没有回火脆性、晶粒粗大、碳化物析出异常。指标不达标,就重新评估工艺,必要时返工热处理。
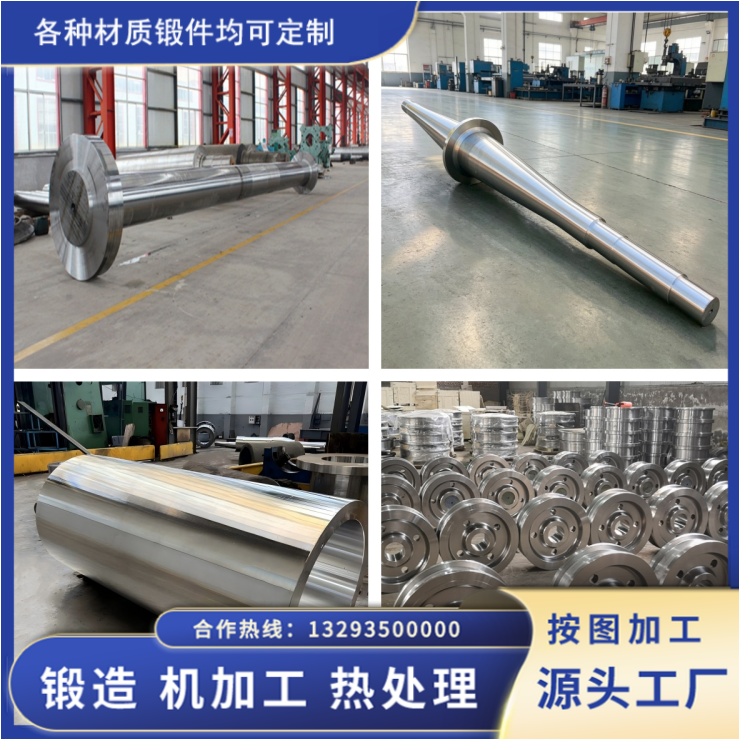
很多客户买筒体锻件只盯尺寸,忽略热处理质量。外观一样的两支筒体,热处理不合格的那支,短期用着没问题,长期高压交变载荷下可能突然断裂,埋下重大安全隐患。这也是永鑫生坚持做热处理工艺评审的原因 —— 新项目投产前先做工艺评定试验,验证热处理后的力学性能,确认合格再批量生产。锻造提供致密基体,热处理实现性能调控,两者相辅相成,筒体锻件才能既撑得住压力,又经得起冲击。