山西永鑫生大型油缸筒体锻件生产全过程,从钢锭到成品加工
2026-10-12 10:47
山西中重重工集团
大型油缸筒体是液压系统的核心承压部件,多用于矿山、冶金、工程机械重载设备,长期承受交变高压载荷,对锻件整体致密性、圆度、壁厚均匀性要求很高。山西永鑫生重工生产的大型油缸筒体锻件采用整体自由锻成型,无焊接拼接,整套生产流程从钢锭入厂检验开始,历经锻造、热处理、机加工、无损检测,每一步都设置质量控制点,保证交付产品稳定可靠。
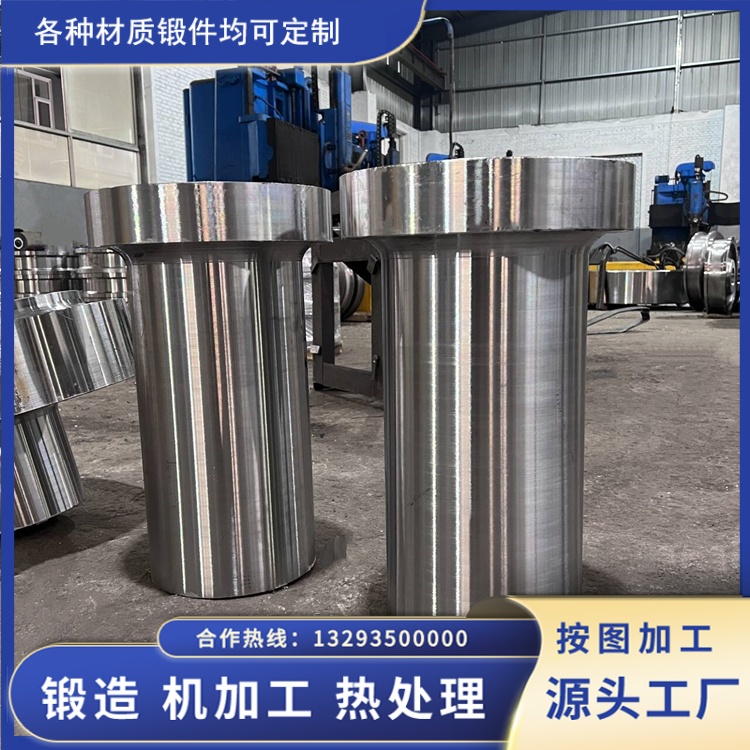
生产的起点是钢锭进厂验收。油缸筒体锻件常用 42CrMo、35CrMo、27SiMn 等合金钢钢锭,原材料附带钢厂材质证明,但进厂后仍要复检。技术人员使用光谱仪核对化学成分,重点管控硫、磷有害元素,同时做低倍组织和超声波探伤,排查钢锭原生缩孔、疏松、大型夹渣。钢锭头部、尾部水口区域缺陷集中,需要按工艺要求切除,不合格坯料直接隔离,不流入下道工序。确认合格后,按照成品筒体尺寸计算下料重量,预留锻造余量与机加工余量,清理钢锭表面氧化皮、裂纹,防止缺陷在锻造过程继续扩展。
下料完成后进入加热工序。大型合金钢钢锭导热慢,如果快速升温,坯料内外温差过大容易产生热裂纹。车间采用台车式加热炉分段阶梯升温,低温段缓慢预热,消除钢锭内部原始应力;升温至始锻温度区间充分保温,保温时间根据钢锭截面厚度设定,保证坯料表里温度均匀,塑性达到锻造要求。加热过程做好测温记录,严格规避过热、过烧,一旦晶粒边界氧化,锻件韧性会永久受损,无法修复。
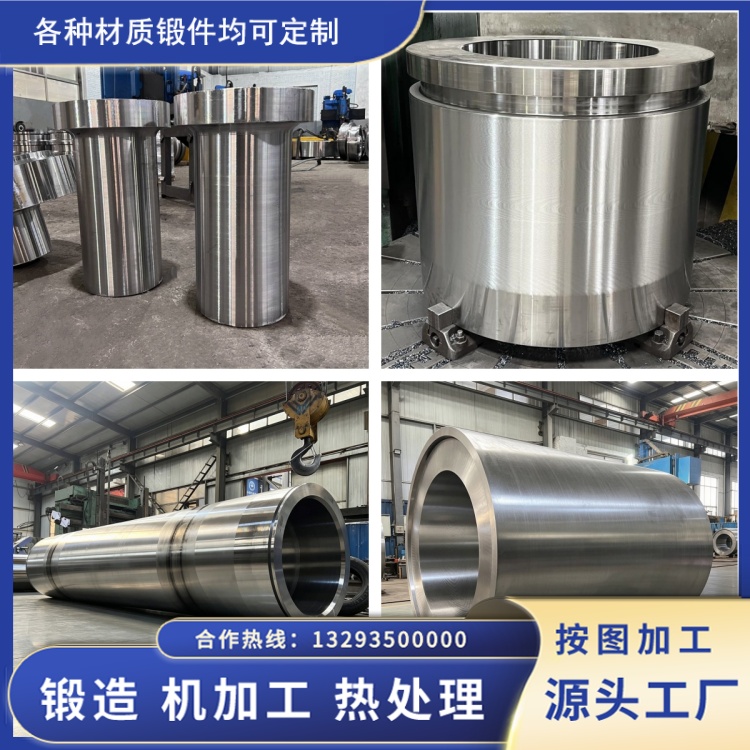
锻造环节是筒体成型的核心,采用镦粗、冲孔、芯棒拔长、马杠扩孔多道次自由锻工艺。首先对实心钢锭进行镦粗,增大变形量,压实钢锭内部的微小孔隙,打碎铸态粗大晶粒,提升锻件致密度。随后进行中心冲孔,打出筒体基础内孔。套入芯棒进行拔长、马杠扩孔,逐步调整筒体长度、内外径与壁厚,多火次渐进锻打,不追求单次大变形,避免筒壁撕裂或者产生折叠缺陷。锻造过程控制总锻造比,油缸筒体锻造比一般不低于 3:1,保证金属纤维连续,顺着筒体受力方向分布。同时监控终锻温度,合金钢终锻温度不能过低,防止材料塑性不足产生内部微裂纹。锻后毛坯筒体外形粗糙,留有大量余量,表面附着氧化皮,需要转入锻后缓冷工序。厚壁筒体锻件采用坑冷或者堆冷缓慢降温,释放锻造应力,避免快速冷却产生冷却裂纹。
毛坯冷却之后进行热处理,根据油缸工况选用正火或者调质处理。调质处理包含淬火加高温回火,目的是细化晶粒、均匀组织,大幅度降低残余应力,获得强度与韧性匹配的力学性能,防止后续机加工之后筒体发生变形,影响密封面精度。热处理完成后,开展第一轮无损检测,超声波探伤检查筒体内部缩孔、裂纹,确认内部组织合格。
接下来进入机加工阶段。车床粗车、精车内外圆,加工端面、密封台阶,控制筒体圆度、直线度、壁厚公差。油缸筒体的内壁粗糙度、端面平面度直接影响密封性能,精加工阶段严格按照图纸尺寸执行。机加工完成后,再次开展全套检测:尺寸复检、硬度检测、磁粉表面探伤,排查精加工后暴露的表面微缺陷。全部项目检验合格,出具材质报告、探伤报告,做好产品标识,完成成品入库,等待发货。
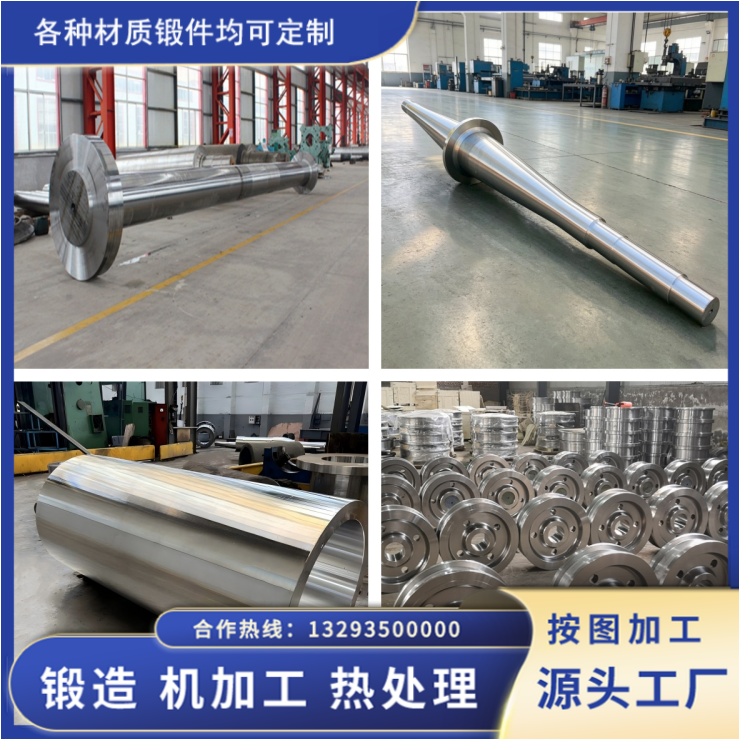
整套流程没有捷径,大型油缸筒体锻件质量,依靠原料把控、锻造变形控制、热处理消应力、多轮探伤检验层层保障。山西永鑫生坚持全流程质量追溯,从钢锭到成品的每一道工序记录存档,保障重型液压设备长期承压运行安全。