山西永鑫生液压油缸锻件选材要点,锻造缺陷如何提前规避
2026-10-12 10:32
山西中重重工集团
液压油缸锻件是工程机械、矿山设备液压系统的核心承压部件,长期承受交变压力、冲击载荷,一旦选材不当或锻造出现缺陷,极易发生漏油、变形甚至开裂,直接造成设备停机。山西永鑫生重工在多年油缸锻件生产实践中总结,油缸锻件质量管控,首要环节就是合理选材,再通过全流程工艺管控提前规避各类锻造缺陷,减少后期报废与现场失效问题。
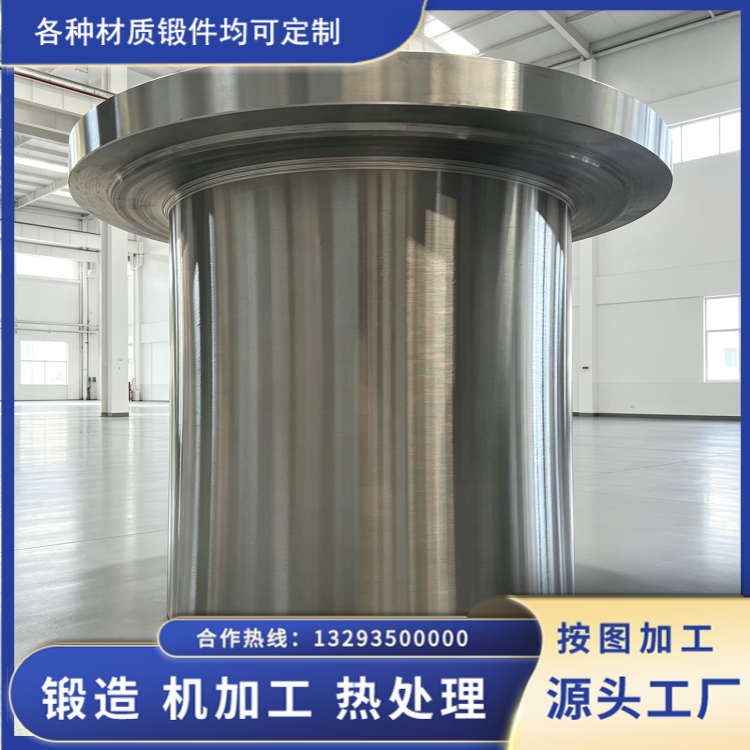
油缸锻件选材不能盲目选用高强度钢材,需要结合油缸工作压力、壁厚、环境温度、介质类型综合匹配。常规中低压工程机械油缸,45# 钢、40Cr 应用较多,材料成本适中,调质处理后综合力学性能稳定,满足一般往复载荷工况。高压重载矿山、冶金油缸,缸筒、缸底、法兰锻件优先选用 35CrMo、42CrMo 合金结构钢,铬钼元素提升钢材淬透性,厚壁锻件截面性能均匀,抗冲击、抗疲劳性能突出,适合高频冲击的高压工况。27SiMn 也是油缸常用材质,强度高,适合中等压力、大直径油缸筒体。如果工况存在腐蚀介质,则需要选用 316L 等不锈钢材质。
选材环节还有一个容易被忽略的重点:原材料纯净度管控。再好的牌号,如果钢锭内部夹杂物、硫磷有害元素超标,后续锻造也很难消除隐患。山西永鑫生对进厂钢坯执行入厂复检,通过光谱分析核对化学成分,做低倍组织与超声波探伤,排查钢锭原生缩孔、疏松、夹渣,不合格坯料直接拒收,从源头切断先天缺陷。很多油缸锻件后期出现疲劳裂纹,根源就是原材料非金属夹杂物超标,在交变压力下成为裂纹源。选材时还要兼顾热处理适配性,部分客户一味追求高硬度,会造成锻件韧性不足,使用中脆性开裂,技术人员会根据工况平衡强度与韧性,给出合理的热处理目标硬度区间。
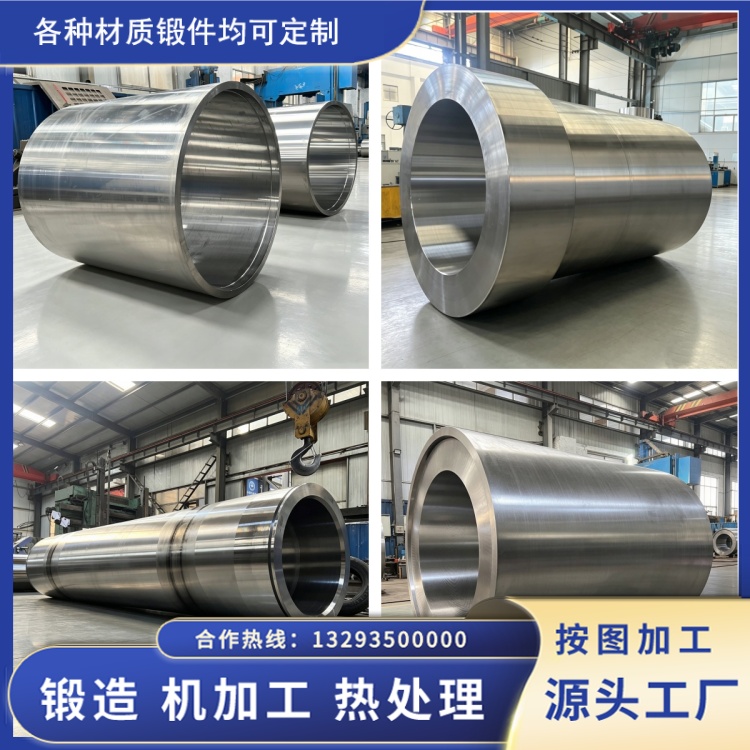
在锻造缺陷预防方面,油缸锻件常见缺陷分为内部缺陷与表面缺陷。内部缺陷包含残余缩孔、疏松、晶粒粗大、内裂纹;表面缺陷有折叠、表面裂纹、氧化起皮。这些缺陷大多是加热温度不当、锻造比不足、压下量不合理、锻后冷却失控造成。
加热工序是第一道关口。加热温度过高会造成钢材过烧,晶粒边界氧化,锻件韧性永久下降,无法补救;温度过低,材料塑性差,锻造时容易产生内部撕裂。生产中严格控制升温速率与保温时间,大规格油缸锻件分段升温,避免坯料内外温差过大产生热应力裂纹。锻造阶段合理设定锻造比,油缸筒体锻件锻造比一般不低于 3:1,通过多道次镦粗、拔长,压实钢锭内部疏松,打碎粗大晶粒;单次压下量控制在合理范围,防止金属流动紊乱产生折叠。
锻后冷却管控同样关键。油缸锻件锻后不能快速空冷,厚壁件需要缓冷,释放锻造应力,避免冷却速度过快产生冷却裂纹。热处理工序跟进,通过正火、调质进一步均匀组织,降低残余应力。每道工序完成后安排探伤抽检,采用 UT 超声波探伤检测内部缺陷,表面磁粉探伤排查表面微裂纹,做到缺陷早发现、早处置,避免流入精加工环节。
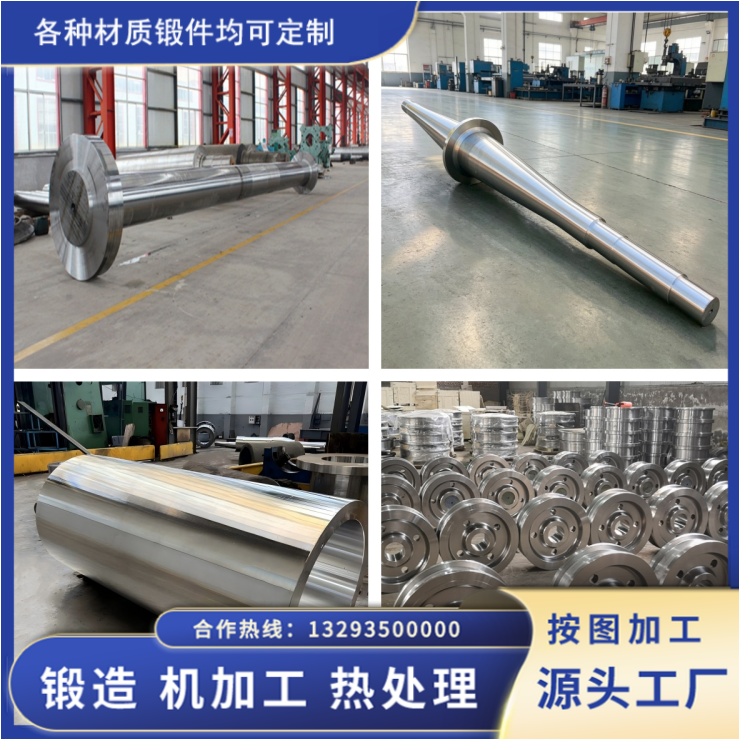
总而言之,油缸锻件质量,选材是基础,工艺管控是保障。山西永鑫生坚持原料复检、工艺标准化、多环节探伤检验,把缺陷管控前置,而不是等到成品阶段再去补救。只有做到材质匹配工况、锻造参数规范、检验到位,油缸锻件才能在高压交变工况长期稳定运行,降低设备运维风险。