山西永鑫生油缸锻件质量把控:探伤、热处理对使用寿命的影响
2026-10-13 09:12
山西中重重工集团
液压油缸锻件长期承受交变液压载荷,缸筒、缸底、法兰等部件一旦存在内部缺陷或者残余应力超标,在持续压力冲击下就会逐步萌生裂纹,引发漏油甚至断裂。山西永鑫生重工在油缸锻件生产实践中发现,热处理决定锻件基础力学性能,探伤则用来排查隐性缺陷,两项工序共同决定油缸锻件的实际服役寿命,二者缺一不可。
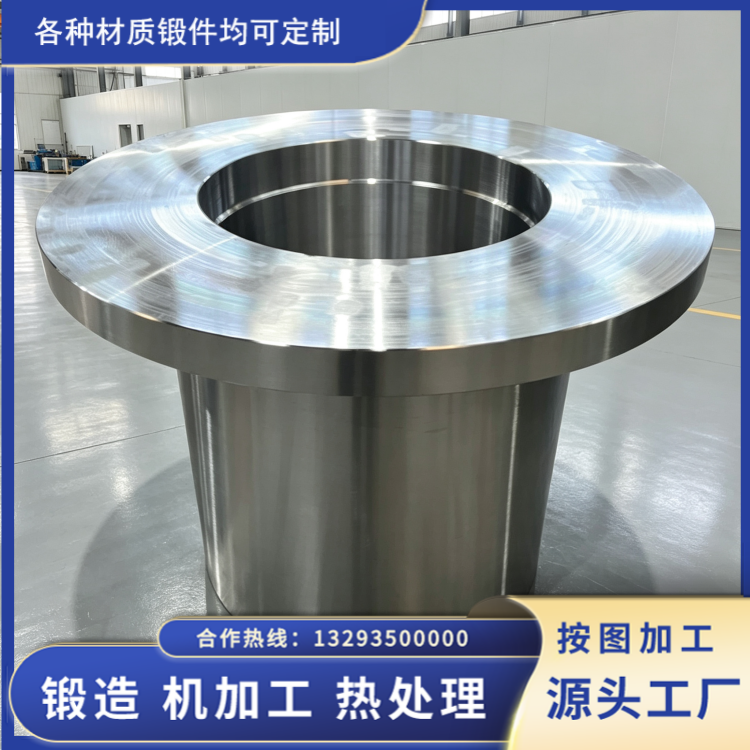
热处理是改变油缸锻件金相组织、调控力学性能的核心工序。经过自由锻成型后的毛坯,晶粒粗大,内部存在锻造产生的残余应力。如果不做热处理直接加工,锻件组织不均匀,残余拉应力会残留在筒体、法兰等应力集中位置。油缸投入使用后,残余应力叠加工作载荷,容易出现筒体变形、圆度超差,密封面贴合失效,出现持续渗油。
油缸锻件常用 42CrMo、35CrMo、27SiMn 等材质,大多采用调质处理,也就是淬火加高温回火。合理的调质工艺可以把粗大铸锻组织转化为均匀的回火索氏体,兼顾强度、塑性与冲击韧性,让锻件在高压往复载荷下保持稳定。热处理参数把控十分关键:淬火温度过高,晶粒粗大,韧性下降;回火温度不足,残余应力释放不彻底;回火温度过高,强度达不到设计要求。很多油缸锻件早期失效,不是原材料问题,而是热处理保温时间、冷却速率控制不到位,造成锻件整体性能不均。
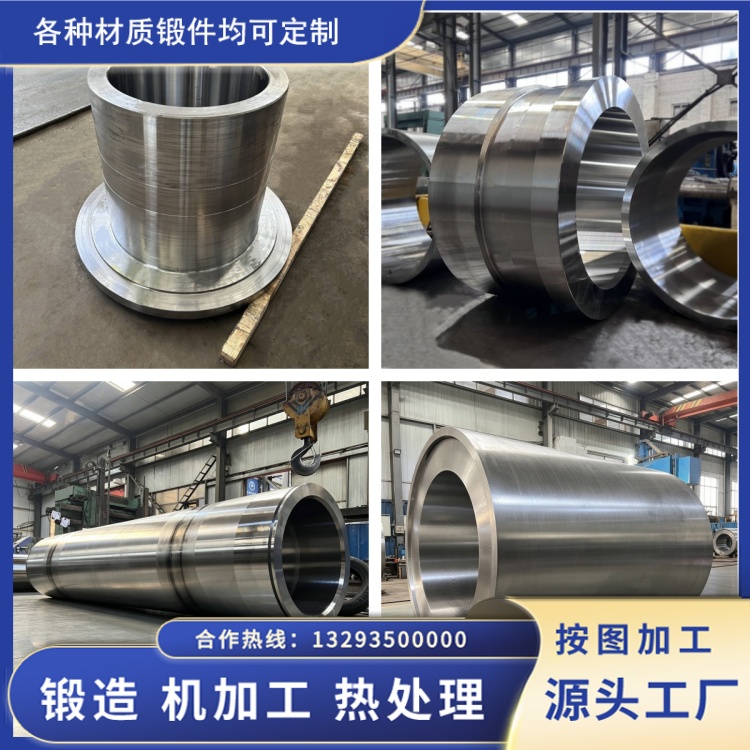
热处理完成,锻件的内部组织与力学性能已经定型,但肉眼无法识别内部微小缺陷,这就需要无损探伤来把关。山西永鑫生采用超声波 UT 探伤和磁粉 MT 探伤组合检测方案。超声波探伤穿透性强,用来检测锻件内部缩孔、疏松、夹渣、内部裂纹;磁粉探伤重点检查锻件表面以及近表面微裂纹、折叠缺陷。油缸筒体、缸底过渡圆角位置应力集中,微小缺陷在静态下不会显现,但在交变压力长期作用下,裂纹会缓慢扩展,最终造成锻件失效。
探伤不是简单的成品抽检,而是设置两道检测节点:热处理之后进行一次探伤,剔除内部缺陷较大的毛坯,避免浪费机加工工时;精加工完成后再次探伤,排查机加工过程暴露的表面微缺陷。按照图纸与行业标准设定缺陷验收等级,当量缺陷超出限值的锻件直接隔离报废,不流入客户现场。
热处理负责优化材料本身性能,探伤负责筛选带缺陷产品,两者配合,才能保障油缸锻件使用寿命。热处理做不好,哪怕锻件没有缺陷,也会因为韧性不足、残余应力大,提前变形开裂;探伤不到位,再好的热处理组织,只要存在隐性裂纹,也会在重载工况下快速失效。山西永鑫生坚持热处理工艺记录全程存档,探伤报告随产品交付,从材料性能和缺陷筛查两个维度做好质量管控,降低油缸在矿山、冶金、工程机械工况下的故障概率,延长整机服役周期。