什么是辊模锻?山西永鑫生解析辊模锻与传统锻造的差异
2026-09-28 18:36
山西中重重工集团
在大型轴类、辊类锻件制造领域,自由锻长期是主流工艺,但面对长尺寸、变截面锻件,传统锻造存在不少难以克服的短板。辊模锻作为一种局部连续塑性成形工艺,近些年在重型锻件生产中得到越来越多的应用,山西永鑫生重工结合多年现场生产经验,对辊模锻工艺原理、特点以及和传统锻造的区别做务实解析。
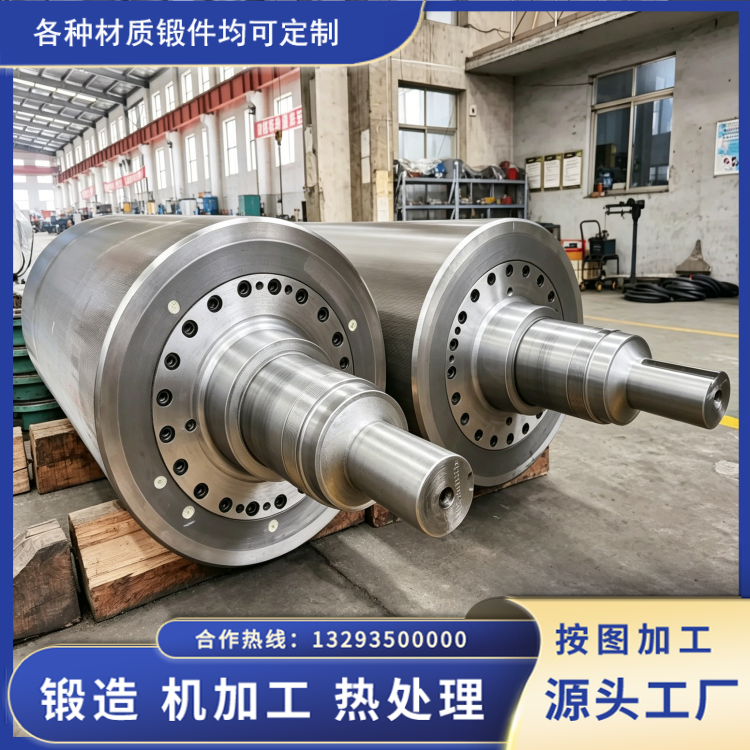
辊模锻,简单来说就是利用一对带有孔型的旋转辊模,对加热后的钢坯进行分段、多道次连续挤压延伸。模具不是整体包裹坯料,而是在旋转过程中,局部接触工件,依靠辊模的摩擦力带动坯料进给,同时对接触区域施加径向压力,让金属沿着轴向产生延伸变形。坯料经过多道次不同孔型辊模依次碾压,逐步改变截面尺寸,最终成型为目标锻件。它和整体模锻一次性压制成型不同,也和自由锻靠锻锤反复锻打翻转不一样,属于 “局部加载、连续成形” 的锻造方式,尤其适合长轴、辊体这类长度较大、带有变径结构的锻件。
传统自由锻依靠锻锤或者压机反复打击坯料,操作人员不断翻转、移动钢锭,依靠人为控制变形量,逐步把坯料锻到接近成品尺寸。这种工艺通用性强,几乎可以生产各类锻件,但是缺点同样突出。长件锻造时需要多次翻转锻打,火次多,单件锻造耗时久;人为操作会带来尺寸偏差,为保证后续加工,锻件毛坯需要预留较大机加工余量,钢材损耗高。更关键的一点,大截面钢锭芯部很难靠自由锻充分锻透,钢锭原生的疏松、孔隙不容易焊合,容易造成锻件芯部组织不均匀,金属流线容易在轴肩、过渡位置被打断,影响锻件疲劳性能。
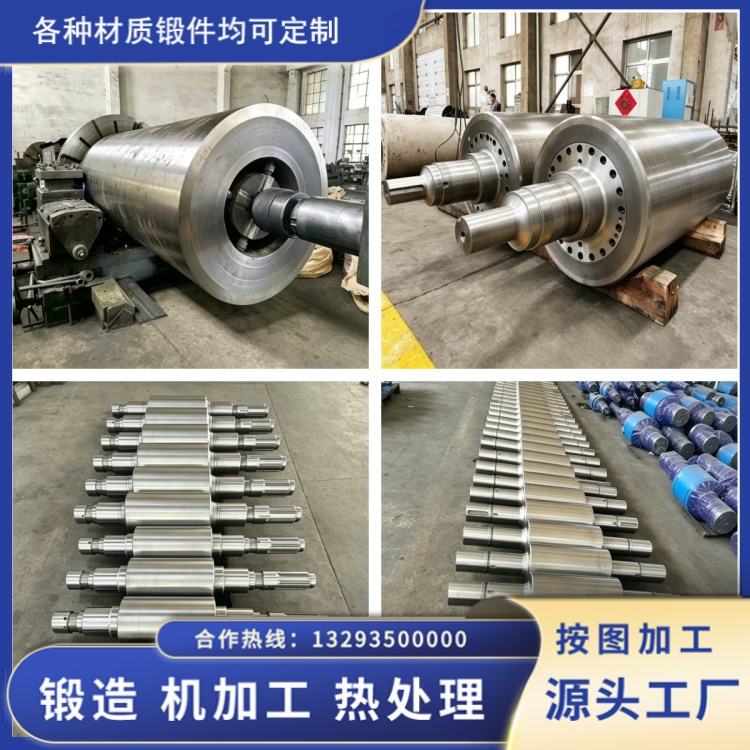
对比传统自由锻,辊模锻第一个核心优势就是成形效率更高。辊模旋转作业,坯料连续送进,不需要频繁翻转工件,锻造火次大幅减少,单件锻造工时明显缩短,面对批量长辊、轴类锻件订单,交付压力可以有效缓解。其次是锻件外形一致性更好。辊模孔型固定,每一件坯料的变形过程可控,人为操作带来的尺寸波动大幅降低,毛坯加工余量可以合理缩减,提高材料利用率,降低原材料成本。
内部组织质量提升是辊模锻另一项关键优势。辊模锻是分段持续施加压应力,在坯料不断进给过程中,持续压实芯部缺陷,有利于焊合钢锭内部微小疏松,细化晶粒。金属顺着辊模孔型流动,流线可以沿着工件轮廓连续分布,在辊肩、变径过渡位置不容易出现流线切断、折叠等缺陷,锻件整体力学性能稳定性优于普通自由锻件。
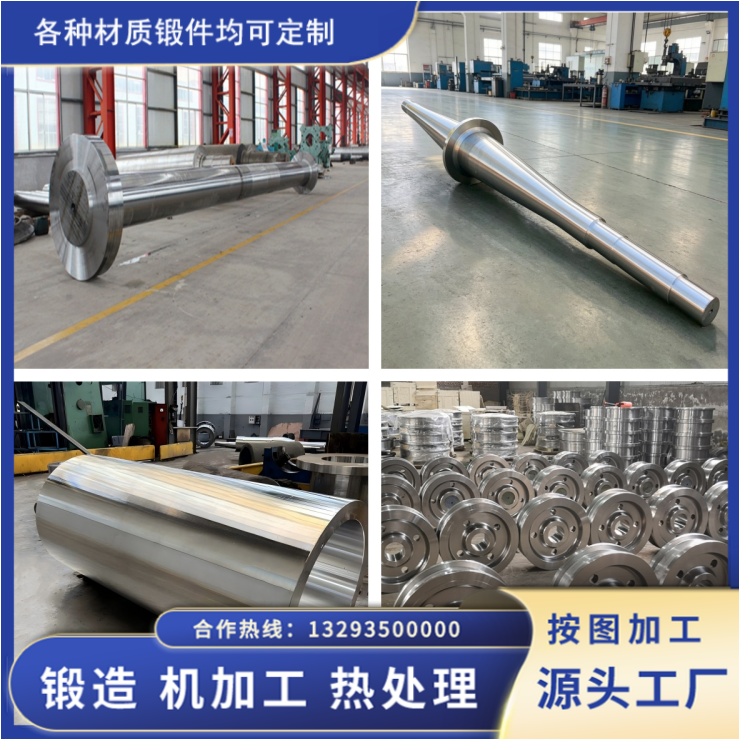
当然辊模锻件也有适用范围限制,并非所有锻件都适合采用辊模锻。复杂异形锻件、短粗型大重量锻件,依然需要自由锻预成形或者直接采用自由锻生产。同时辊模锻对孔型设计、锻造温度控制、送料速度匹配要求严格,孔型方案不合理容易出现端部鼓肚、表面拉伤等问题。山西永鑫生在生产中,会根据锻件材质、外形尺寸、使用工况选择合适工艺,不盲目使用辊模锻。锻件成型后配套缓冷、热处理以及无损检测,把控产品质量,为冶金、矿山、能源装备提供稳定可靠的辊类、轴类锻件。