山西永鑫辊模锻件工艺解析:高效成型,破解大尺寸锻件生产痛点
2026-09-28 18:17
山西中重重工集团
大尺寸轴类、辊类锻件广泛应用于冶金、矿山、电力、船舶等重型装备领域,是整套设备承载载荷的核心部件。但大规格锻件生产长期面临芯部难以锻透、金属流线紊乱、生产周期长、材料损耗大等现实难题,很多企业受装备与工艺限制,产品容易出现内部疏松、晶粒粗大、过渡位置折叠等隐性缺陷,给后期设备运行埋下安全隐患。山西永鑫立足大型锻件实际生产场景,将辊模锻工艺落地到大尺寸辊模锻件批量制造当中,依靠局部连续变形的成形思路,针对性解决行业共性痛点,实现效率与产品质量同步提升。
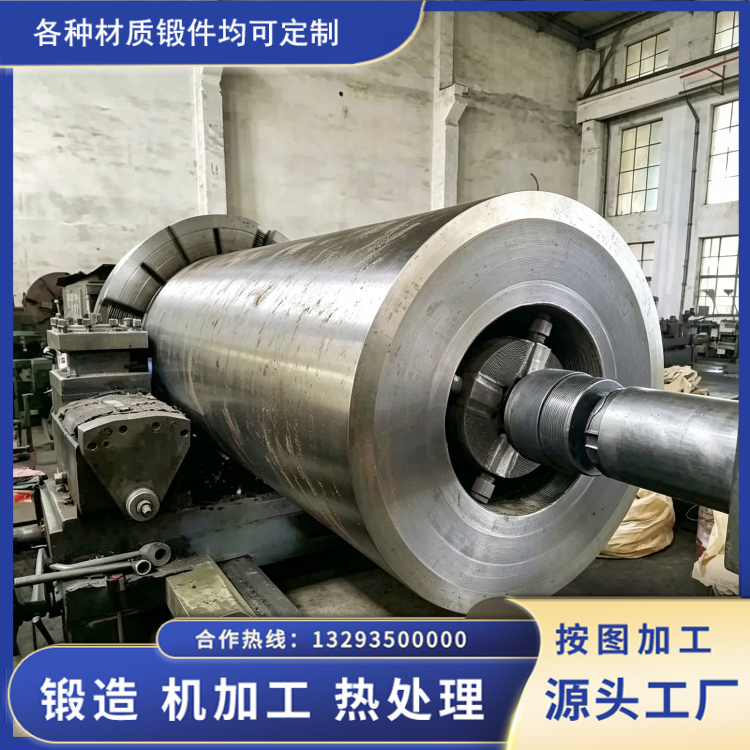
辊模锻工艺区别于传统自由锻整体大压下的作业模式,依靠一对相向旋转的扇形辊模模具,对高温坯料做分段、多道次局部挤压变形,依靠多次小变形累积实现整体成型。坯料在辊模的摩擦力和径向压力共同作用下,金属主要沿轴向延伸,截面逐步收缩成型。对于大尺寸辊件来说,不需要压机一次性输出超大吨位完成整体压合,就可以实现长件、变截面锻件的塑形,降低对单台压机极限吨位的依赖。在实际生产流程中,永鑫严格把控全流程节点:原料进厂先做光谱复检,严控硫磷有害元素,从源头规避材质偏析问题;加热采用阶梯升温制度,低温段充分保温,缩小大截面钢锭表层与芯部温差,避免加热裂纹;随后进入辊模锻成形工序,依据锻件截面变化设计多套孔型,分配每一道次压下量,杜绝单次变形过大产生折叠、鼓肚等缺陷。
传统自由锻生产大尺寸辊锻件,需要多次翻转锻打,火次多,单件生产周期长,工人操作强度大,同时人为操作会带来尺寸波动,后续机加工余量预留偏大,原材料浪费严重。辊模锻工艺成型过程连续稳定,坯料转动进给相对可控,锻件外形轮廓一致性更好,加工余量可以合理缩减,材料利用率得到改善。更为关键的是,分段连续变形能够持续对锻件芯部施加压应力,逐步焊合钢锭内部原生疏松、微小气孔,提升厚大截面锻件芯部致密度,改善晶粒组织,让金属流线顺着工件轮廓连贯分布,在轴肩、辊颈等应力集中位置不会出现流线被切断的情况,锻件抗疲劳性能得到实质性改善。
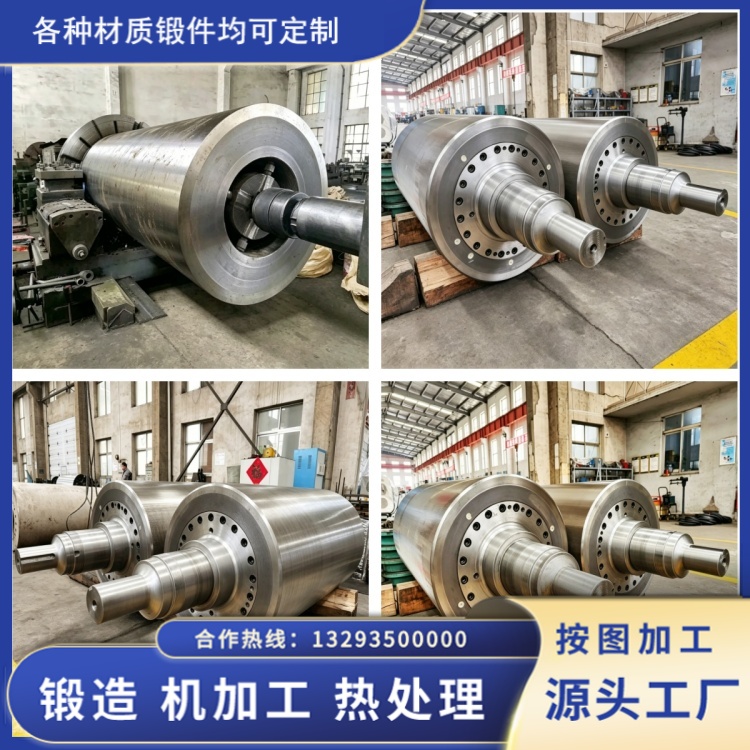
当然辊模锻对模具设计、道次分配、温度窗口控制要求很高,大锻件辊模锻生产,一旦孔型方案不合理,容易出现端部鼓肚、表面拉伤、填充不到位等问题。永鑫结合三十余年大型锻件实操经验,针对不同材质、不同规格辊件优化辊模孔型,匹配对应的始锻、终锻温度区间,成形之后锻件直接进入缓冷坑密闭缓冷,释放锻造残余应力,再开展退火、调质热处理,之后配合 UT、MT 无损检测,排查内部和表面缺陷。
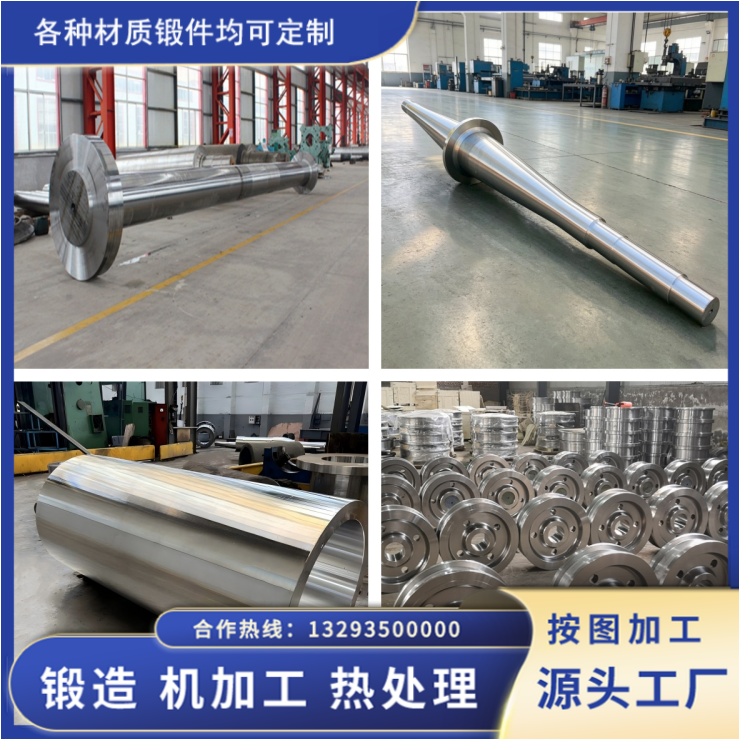
从实际交付效果来看,采用辊模锻工艺生产的大尺寸辊类锻件,在保证力学性能达标的前提下,有效减少锻造火次,缩短生产周期,降低后续精加工成本,产品交付之后,在冶金轧机、矿山重载设备上运行稳定。辊模锻件不是简单替代自由锻,而是作为重要补充工艺,针对长轴、变截面大锻件痛点,走出一套务实可行的制造方案。