山西永鑫生辊模锻造技术升级,提升辊类锻件内部组织与力学性能
2026-09-28 18:39
山西中重重工集团
冶金、矿山设备所用的大型辊类锻件,长期承受重载、交变冲击与摩擦,锻件内部组织状态直接决定设备运行寿命。很多大尺寸辊件失效,并非材质本身不达标,而是锻造环节芯部压实不足、晶粒大小不均、金属流线紊乱,造成韧性不足、疲劳寿命缩短。山西永鑫生针对辊类锻件长期存在的组织短板,对辊模锻造整套工艺开展迭代升级,从加热、辊模孔型、变形道次、锻后处理全链条优化,切实改善锻件内部金相组织,稳定提升综合力学性能。
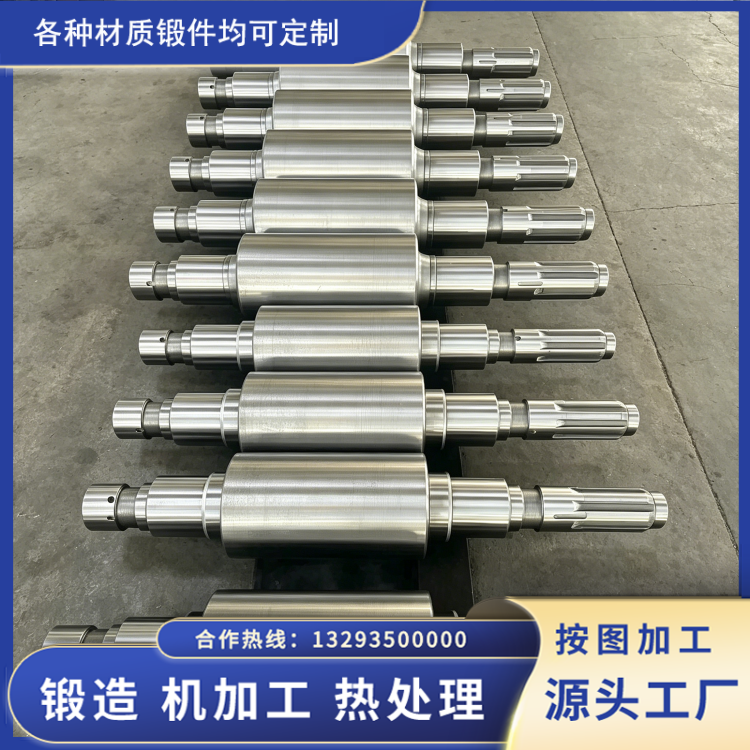
传统辊模锻生产中,如果工艺参数设置粗放,会出现表层变形充分、芯部变形量不足的问题。虽然外形可以锻到图纸尺寸,但钢锭原生的疏松、微小气孔不能充分焊合,截面内外晶粒大小差距大,辊身、辊颈过渡位置金属流线容易出现内卷,后续调质处理之后,强度、冲击韧性依然存在离散,同批次产品性能波动偏大。过去依靠增加锻造火次来改善组织,又会带来加热氧化烧损增加、生产周期拉长、生产成本上升等现实问题。
永鑫生的技术升级,没有单纯追求加大压下量,而是围绕 “让锻件全截面获得有效变形” 开展参数优化。首先优化加热制度,采用阶梯升温控温,严格控制升温速率,保证大截面钢锭芯部与表层温度趋于一致,避免表层过热、芯部温度不足,为辊模阶段塑性变形打下基础。其次重新优化辊模孔型结构,调整每一道次压下量、送进量,控制单次变形不能过大也不能不足,让压应力可以有效传递到锻件芯部,不只是实现表面成型,同时压实内部铸造缺陷,闭合钢锭自带的疏松、微孔缺陷。
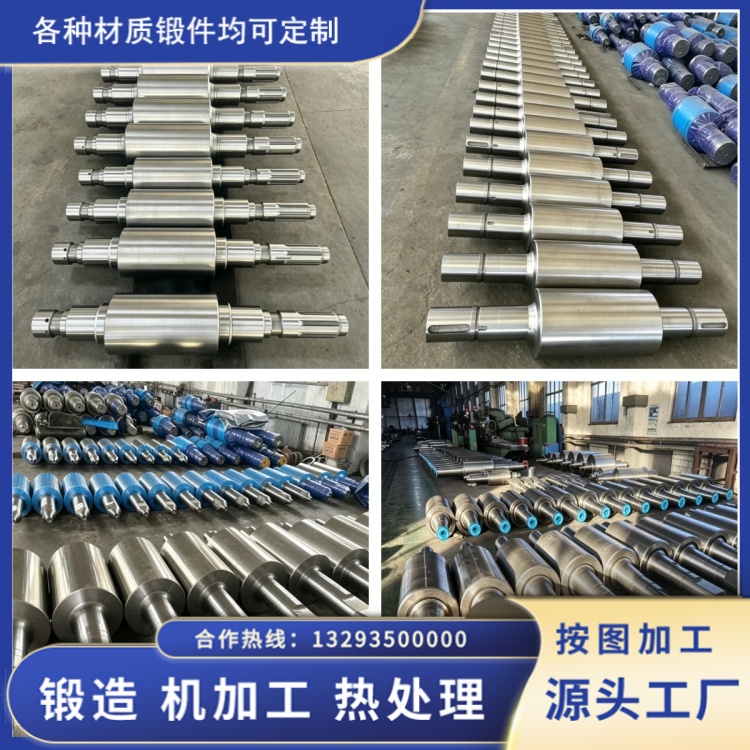
在辊模连续变形过程中,合理分配总变形量,让坯料在多道次辊压下持续发生动态再结晶,破碎钢锭原始粗大铸态晶粒,形成更加细小均匀的等轴晶粒。金属顺着辊模孔型流动,辊身到辊颈过渡区域流线连续,减少流线切断、折叠内卷等隐患。对比老工艺,升级之后的辊模锻件,芯部致密度明显改善,晶粒度等级更加稳定,抗拉强度、屈服强度波动收窄,低温冲击韧性得到实实在在提升,降低后期服役过程开裂失效风险。
锻造完成之后的工序同样配套升级。辊模锻结束锻件直接进入密闭缓冷坑,控制冷却速度,避免大截面锻件冷却过快产生残余应力聚集。后续正火、调质热处理,结合辊模锻后的组织状态调整保温时间与冷却速率,进一步稳定金相组织。每一件辊类锻件都要开展超声波探伤、磁粉探伤,检测内部压实情况与表面缺陷,同时抽取试样做力学性能检测,验证抗拉、屈服、冲击指标。
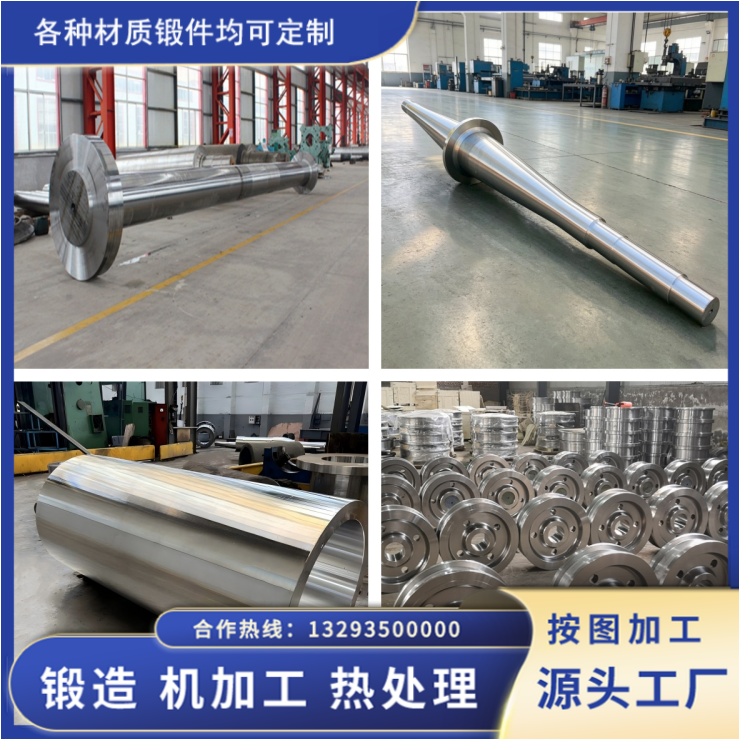
需要客观看待,辊模锻件工艺升级不能解决所有锻造问题,对于部分短粗、异形辊件,依然需要自由锻预成形配合。从实际生产交付情况看,经过工艺升级后的辊模锻辊件,内部疏松缺陷检出率下降,同批次产品力学性能离散度缩小,在轧机、粉磨设备重载工况下,抗冲击、抗疲劳表现更加可靠,用工艺优化解决大型辊件 “外形合格,内部组织不足” 的行业难题。