高压石油阀体 42CrMo 锻件材质特性与锻造工艺研究 —— 山西永鑫生重工生产实践
2026-09-24 14:37
山西中重重工集团
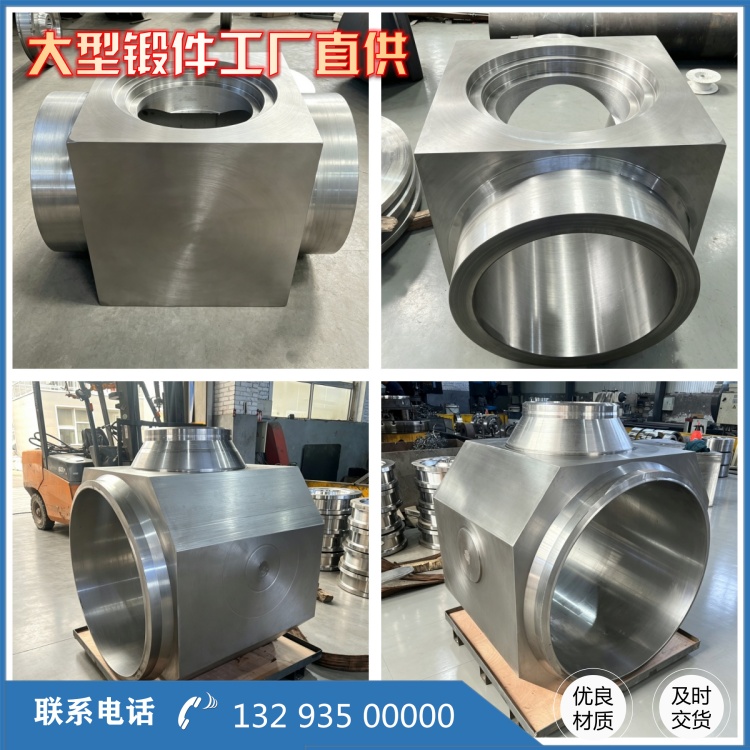
42CrMo 铬钼合金钢淬透性好,调质后强度、韧性匹配优异,是高压石油井口、采油树阀体锻件的常用材料,广泛应用于高压油气开采的承压阀体部件。阀体结构复杂,法兰、阀腔、流道壁厚相差悬殊,锻造过程容易产生内部疏松、折叠、晶粒粗大等缺陷,直接影响阀体承压安全。山西永鑫生重工结合多批次高压阀体生产实践,对 42CrMo 阀体锻件材质特点、锻造关键工艺进行梳理,为石油阀体锻件生产提供工程参考。
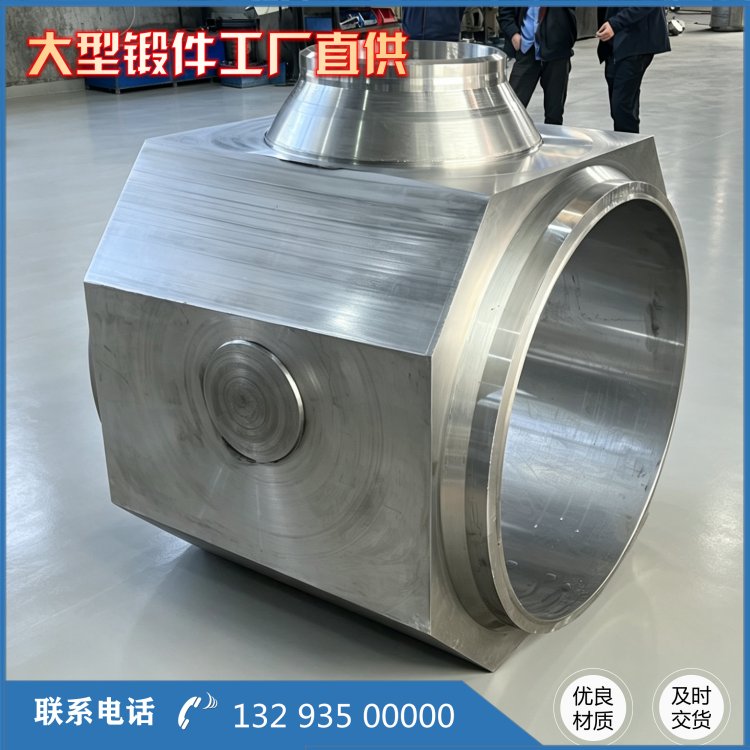
42CrMo 属于中碳低合金铬钼钢,铬元素提升钢材淬透性,钼元素抑制回火脆性,改善高温条件下组织稳定性,调质处理后抗拉强度可达 900/1100MPa,屈服强度 650MPa 以上,具备良好抗疲劳、抗冲击性能,能够满足高压阀体锻件承压需求。但该材料不具备强耐蚀能力,用于含硫化氢酸性工况,需要遵循 NACE MR0175 标准,阀体本体硬度控制≤22HRC,不能一味追求高强度;中性高压工况可按照设计要求执行常规调质硬度。同时 42CrMo 白点敏感性较高,大截面阀体锻件,氢含量管控不到位,锻件内部容易形成白点裂纹,属于高风险隐形缺陷,必须在制造环节重点防控。
原材料质量是阀体质量的基础。进厂坯料除核对化学成分外,需要关注硫、磷有害杂质,杂质偏高容易形成晶界夹杂,成为裂纹萌生源头。钢坯存在中心疏松、成分偏析,若锻造变形量不足,缺陷无法焊合,后期超声探伤容易出现点状缺陷,高压服役条件下逐步扩展。永鑫生重工对 42CrMo 阀体用钢坯执行复检,核对炉号,开展超声初检,排查坯料原始内部缺陷,从源头降低阀体失效风险。
锻造加热环节直接影响锻件晶粒与成型质量。42CrMo 适宜始锻温度 1150/1200℃,终锻温度不低于 850℃。厚大阀体坯料禁止快速升温,采用分段预热,避免坯料内外温差过大产生内部热裂纹;加热温度过高会造成晶粒过热粗大,锻件冲击韧性下降;终锻温度过低,材料塑性变差,阀腔转角、法兰根部易产生微裂纹。生产过程做好炉温记录,锻造前清理坯料表面氧化皮,防止氧化皮被压入锻件表层,形成夹层与腐蚀源。
锻造变形需要合理把控锻造比与金属流动。高压阀体属于异形锻件,截面变化大,预锻坯料分配不合理,阀腔转角极易产生折叠缺陷,折叠属于闭合类缺陷,机加工无法去除,在高压交变载荷下会发展为开裂源。承压关键截面锻造比不低于 3.0,通过镦粗、拔长压实钢坯内部疏松缩孔,保证金属流线沿着阀体外形连续分布,避免流线切断、紊乱。自由锻成型时控制单次压下量,防止内部撕裂;模锻生产优化坯料尺寸,减少金属对冲流动,降低折叠产生概率。锻后不能直接空冷堆放,42CrMo 氢致白点风险高,大截面阀体锻件锻后及时入炉进行扩氢退火,释放钢中氢气,规避白点缺陷。
锻后热处理决定阀体最终使用性能。42CrMo 阀体锻件先进行正火细化晶粒,消除锻造应力,再依据工况开展调质处理。阀体壁厚差异大,保温时间按最大截面核算,保证厚大芯部充分透热。酸性工况阀体需要提高回火温度,把本体硬度控制在标准范围,不能只检测试样硬度,法兰、阀腔壁、过渡台阶均需要布点检测,避免局部硬点。热处理完成后,锻件执行 100% 超声、磁粉探伤,排查内部与表面缺陷。
实际生产表明,42CrMo 高压阀体锻件的承压可靠性,不是只依靠材料牌号,而是原材料、加热、锻造变形、扩氢处理、热处理、探伤整套工艺协同实现。山西永鑫生重工结合石油装备工况要求,把工艺参数落实到每道工序,减少理论性能和实物之间差距,保障高压石油阀体锻件的服役安全。