油气井口工况双相钢阀体锻件材质选型与腐蚀性能研究 —— 山西永鑫生重工生产实践
2026-09-24 09:48
山西中重重工集团
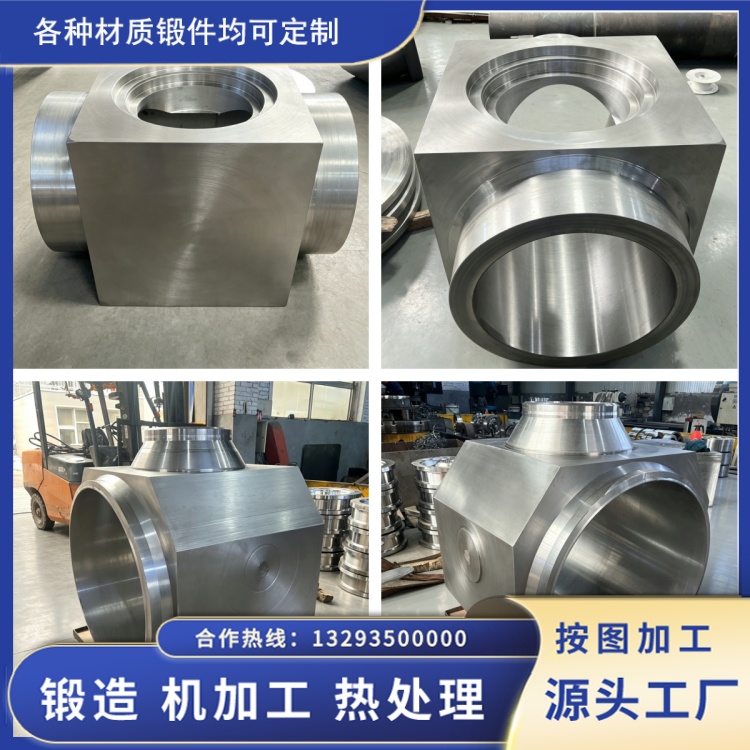
油气井口阀体作为采油树核心承压部件,直接接触产出介质,介质中氯离子、硫化氢、二氧化碳共存,普通碳钢、低合金钢容易发生硫化物应力开裂,常规奥氏体不锈钢抗氯离子应力腐蚀开裂能力不足,双相不锈钢阀体锻件在中等腐蚀井口工况得到广泛应用。山西永鑫生重工结合多批次井口双相钢阀体生产制造经验,结合 NACE MR0175、API/6A 标准,围绕 2205(F51)、2507(F53)双相钢材质特性、工况适配边界开展分析,为井口阀体材质选型提供工程实践参考。
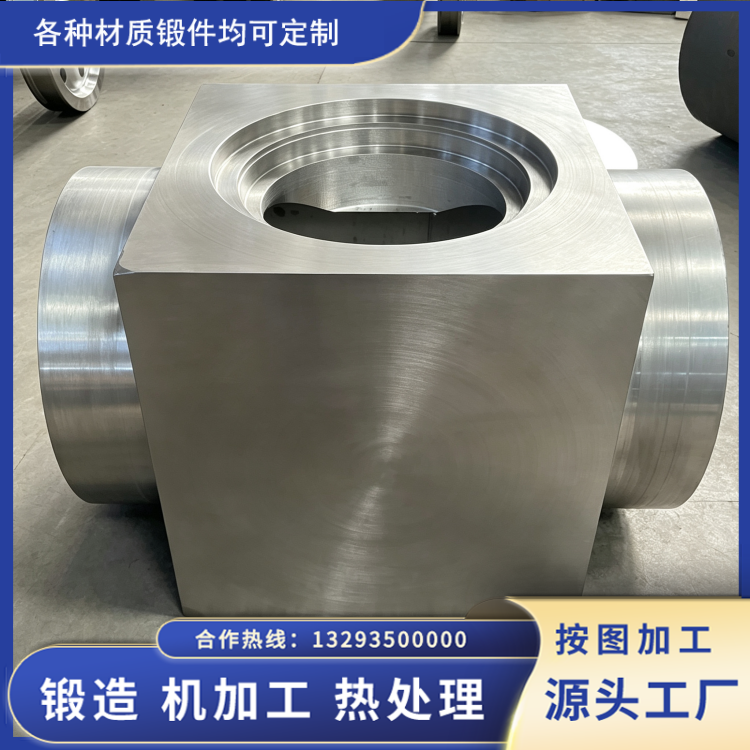
双相钢核心特征是奥氏体与铁素体两相共存,理想铁素体体积分数控制在 40/60% 区间,两相组织优势互补。铁素体相带来较高屈服强度,同时提升抗氯离子应力腐蚀开裂性能;奥氏体保障锻件冲击韧性,避免材料发生脆性断裂,铬、钼、氮协同提升抗点蚀当量 PREN,形成稳定钝化膜,这也是双相钢对比 316L 奥氏体不锈钢锻件的核心优势。2205 双相钢铬含量约 22%、钼 3%,PREN34/38,屈服强度高于 450MPa,适合氯离子含量偏高、硫化氢分压中等的井口工况;2507 超级双相钢铬、钼、氮元素进一步提升,PREN 大于 40,抗点蚀、缝隙腐蚀能力更强,适配氯离子浓度更高、腐蚀条件更苛刻的井口环境,但材料成本更高,锻造热处理窗口更窄。
在含硫化氢酸性井口工况,很多项目存在认知误区,认为选用双相钢就可以无条件适配酸性工况。按照 NACE MR0175 标准第三部分,双相钢仅在限定硫化氢分压、温度、pH 范围内可用于酸性服役,并非全工况通用。当硫化氢分压持续升高、介质 pH 偏低时,即便 2507 超级双相钢,依然存在氢致开裂风险,此时应当转向镍基耐蚀合金。同时双相钢有硬度管控要求,不同于碳钢阀体 22HRC 上限,双相钢阀体本体硬度需要控制在标准允许范围,硬度超标会增大硫化物应力开裂敏感性。
腐蚀失效不完全由牌号决定,原材料冶金质量会直接改变阀体实际耐蚀表现。钢坯硫、磷杂质偏高,会在晶界形成夹杂;成分偏析造成局部合金元素富集或缺失,即便化学成分报表合格,锻件局部位置钝化膜容易破损,优先发生点蚀,逐步发展成腐蚀裂纹。永鑫生重工针对井口双相钢阀体锻件,进厂原材料执行 PMI 成分复核,抽检金相组织,排查带状偏析与有害夹杂,从源头降低腐蚀失效隐患。
锻造与热处理是决定双相钢阀体耐蚀性能的关键环节。阀体法兰、阀腔壁厚差异大,锻造加热温度过高造成晶粒粗大;锻后冷却速度不足,在 700/950℃区间停留时间过长,会析出 σ 相脆性相。σ 相会消耗基体铬钼元素,破坏钝化膜,大幅降低耐点蚀能力与冲击韧性,是双相钢阀体最需要规避的冶金缺陷。固溶处理需要加热至 1020/1100℃充分保温后快速水冷,保障两相比例平衡,抑制有害相析出。只看拉伸冲击试验数据远远不够,阀体本体需要取样检测铁素体含量,确保落在 40/60% 合理区间。
从现场反馈来看,选型不能只依靠材料手册参数,需要结合井口实际介质组分、硫化氢分压、氯离子含量、温度压力综合评估。2205 适合中等腐蚀井口,高氯离子、高硫化氢苛刻井况选用 2507;超出双相钢服役边界,不能强行选用双相钢。山西永鑫生重工在井口双相钢阀体锻件生产过程中,把工况条件转化为原材料、锻造、热处理、检测的具体技术要求,必要时依据项目要求开展抗硫化物应力开裂试验验证,降低井口阀体腐蚀泄漏风险,保障油气井口装备长期安全运行。