石油化工压力容器用筒锻件材质进展与质量控制要点
2026-09-21 10:49
山西中重重工集团
石油化工压力容器筒锻件是炼化装置的核心承压部件,多用于换热器、分离器、加氢设备筒段,长期承受高温高压、临氢、介质腐蚀等复杂工况。整体锻造筒体无焊接接头,金属流线连续,组织致密,相比卷焊筒体,抗氢损伤、抗疲劳性能更有优势,在高压压力容器项目中应用越来越广泛。山西永鑫生重工结合多年石化锻件生产实践,梳理压力容器筒锻件材质迭代方向,落实全流程质量管控,减少厚壁筒体出现韧性不足、回火脆化、内部缺陷超标等实际问题。
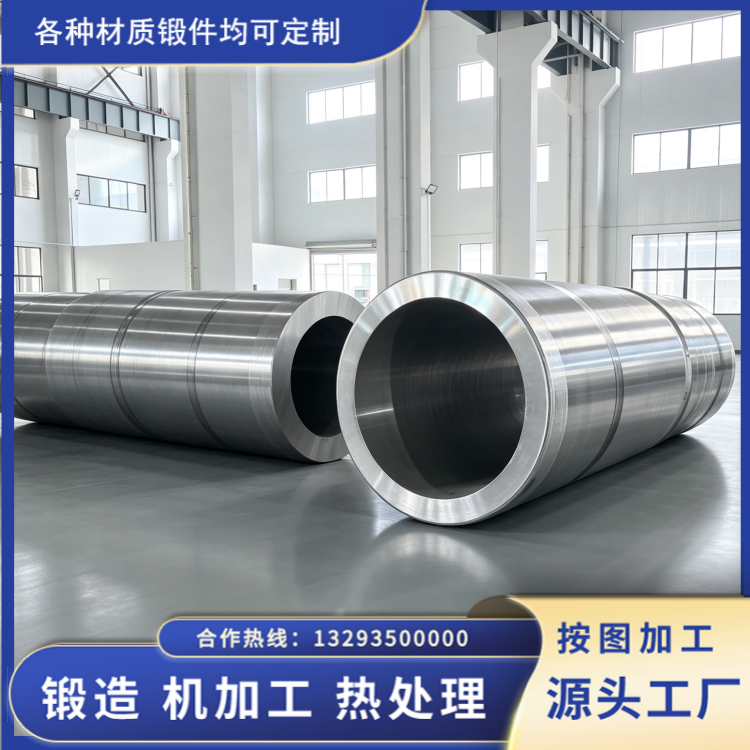
从材质发展来看,石化压力容器筒锻件逐步从普通碳钢、传统铬钼钢,向高纯净钢、微合金耐热钢、耐蚀合金方向升级。常规中温中压工况,20MnMo 低合金锻件应用普遍,材料成本适中,焊接加工性能良好,多用于普通缓冲罐、换热器筒体生产,生产中重点管控硫磷杂质,保证低温冲击指标合格。在加氢装置高温临氢工况,传统 15CrMo 材质已经难以满足长周期运行,12Cr2Mo1VR 钒改良铬钼钢得到大量使用,通过钒元素微合金化,提升钢材抗氢侵蚀能力,降低回火脆化倾向,适配 400/500℃临氢高压筒体需求。
针对腐蚀工况,材质需要结合介质条件区分选用。弱腐蚀环境选用 304L 不锈钢;存在氯离子的工况升级为 316L;海洋化工、强腐蚀项目,2205、2507 双相钢筒锻件使用占比持续提升。双相钢兼顾强度与耐点蚀性能,但锻造加热区间狭窄,温度过高容易析出 σ 相,造成冲击韧性大幅下降,锻造和固溶热处理管控难度较高。镍基合金耐蚀性能优异,但采购成本高,一般只用于强腐蚀工况下的局部筒段。很多制造质量隐患来源于材质选型简单照搬图纸强度,忽略介质腐蚀、临氢环境对材料的特殊要求。
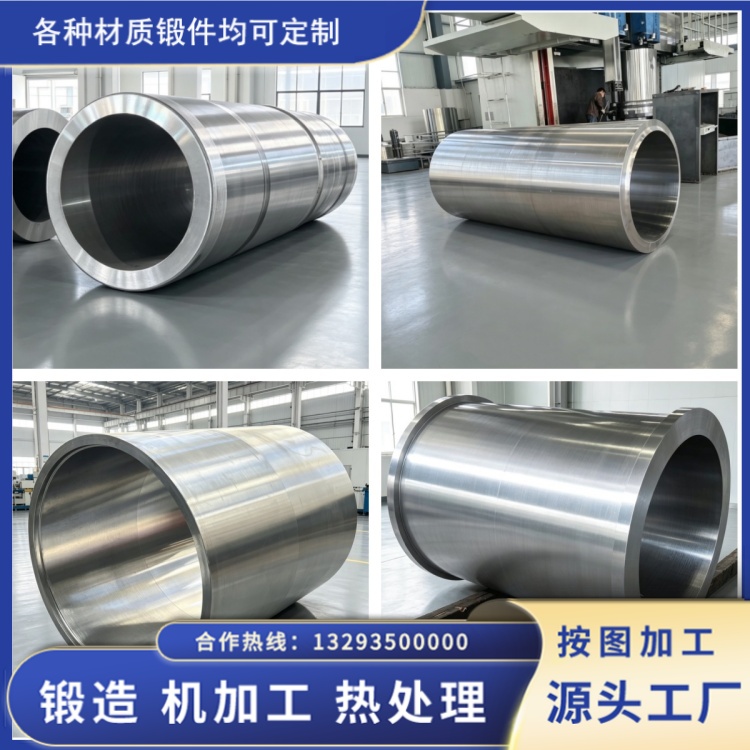
质量控制需要覆盖原材料、锻造、热处理、成品检测全流程。原材料进厂不能只依赖供方质保书,需要逐炉开展光谱复检;临氢压力容器筒体优先选用 LF 精炼加真空脱气钢锭,严格控制 S、P 以及 Sn、Sb 等残余元素,残余元素过高,会加剧铬钼钢长期服役后的回火脆化风险。锻造环节保证足够锻造比,通过多火次镦粗、芯轴拔长压实钢锭内部疏松与偏析,改善锻件各向异性,保证金属流线沿筒体环向连续分布,不允许流线被切断。锻后毛坯转入缓冷坑缓慢降温,释放锻造应力,避免毛坯开裂。
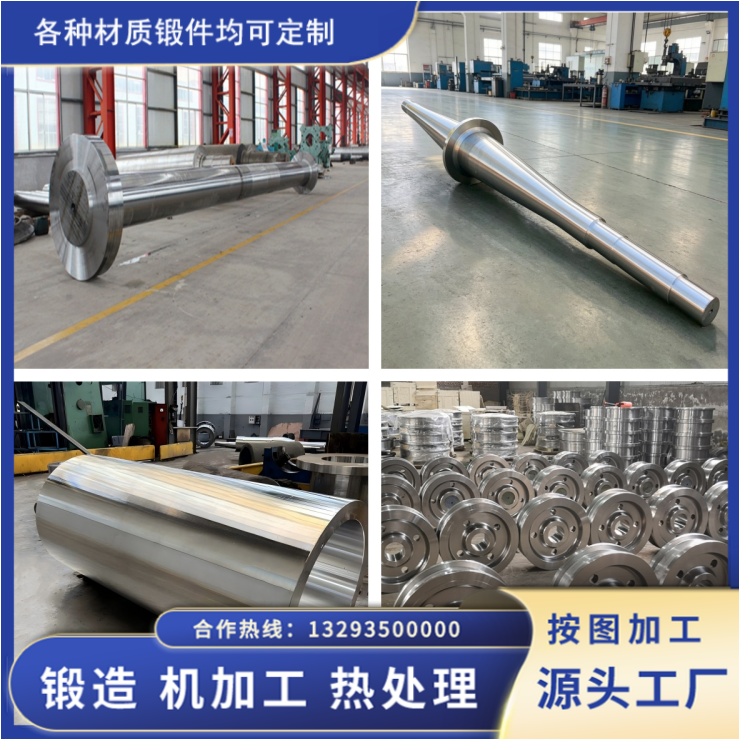
热处理直接决定锻件实物性能。铬钼钢厚壁筒体执行正火加高温回火工艺,保温时间按照筒体有效壁厚核算,保证组织充分转变;双相钢筒体严格把控固溶温度和冷却速度,保障两相比例,保证耐蚀性能。生产中部分企业为压缩工期缩短保温时间,会出现强度达标,冲击功离散大的问题,给后期设备运行埋下安全隐患。成品阶段按照特种设备标准开展检测,热处理后 100% 超声波探伤排查内部缺陷,精加工后做表面无损检测;随炉试样完成拉伸、低温冲击、硬度检测;临氢设备按需开展脆化评估。每件锻件建立完整档案,炉批号、锻造记录、热处理曲线、探伤报告全部可追溯。压力容器筒锻件的安全保障,需要材质选型匹配工况,全流程工序严格管控,才能满足石化装置长周期稳定运行要求。