高强钢筒锻件在石油压裂设备中的应用及性能匹配分析
2026-09-21 10:30
山西中重重工集团
在页岩油、致密油大规模开发背景下,石油压裂设备长期承受高压交变载荷、含砂压裂液冲蚀、野外低温等复杂工况,筒锻件作为压裂泵、高压管汇的核心承压基体,其材质选择与性能匹配直接关系整套设备的运行安全与检修周期。山西永鑫生重工依托自由锻全流程制造经验,针对压裂装备高强钢筒锻件开展工况适配研究,解决现场出现的疲劳开裂、内壁冲蚀、截面性能不均等实际生产问题。
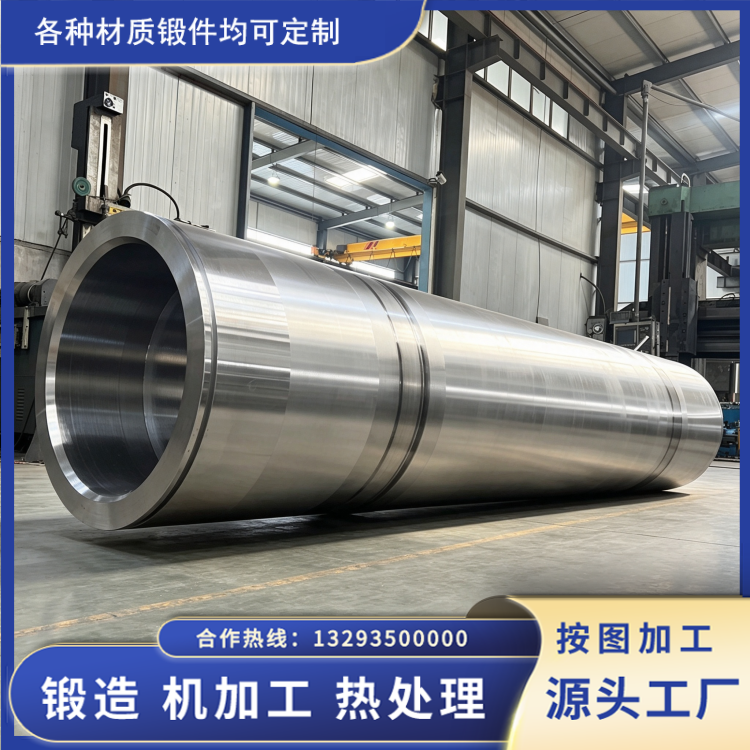
压裂设备筒锻件主要用于压裂泵缸套筒体、高压储能筒体、管路接头筒体等部件,工作压力普遍达到 70/140MPa,设备启停与往复泵运行带来高频交变压力,同时压裂液携带石英砂、陶粒支撑剂,对内筒壁持续冲蚀磨损,北方油气田冬季作业还需要满足低温冲击指标。铸造筒体焊缝筒体存在组织疏松、流线中断短板,自由锻成型高强钢筒锻件金属纤维连续完整,内部组织致密,成为高压压裂装备优先选用结构件。
材质匹配不能单纯追求高强度指标,需要平衡强度、韧性、抗疲劳、耐冲蚀多维度性能。常规高压压裂工况,42CrMo、4130 合金钢应用广泛,经过合理调质处理后,屈服强度可达到 700MPa 以上,加工性能稳定,适合壁厚相对适中的压裂管汇筒体。针对超高压、长周期服役工况,选用 4330V、34CrNi3MoV 高强镍铬钼合金钢,该材质淬透性优异,厚截面筒体心部同样可以获得良好韧性,抗交变疲劳性能明显优于普通铬钼钢,多用于压裂泵液力端筒类毛坯全国科技企...。如果现场存在硫化氢介质,高强钢不能一味拉高硬度,需要控制硬度不超过 22HRC,规避硫化物应力开裂风险,这时要对钢锭进行真空脱气处理,严控硫、磷有害杂质元素含量。很多项目故障来源于材质错配,把普通 42CrMo 直接用于超高压交变工况,锻件短期使用就出现疲劳微裂纹。
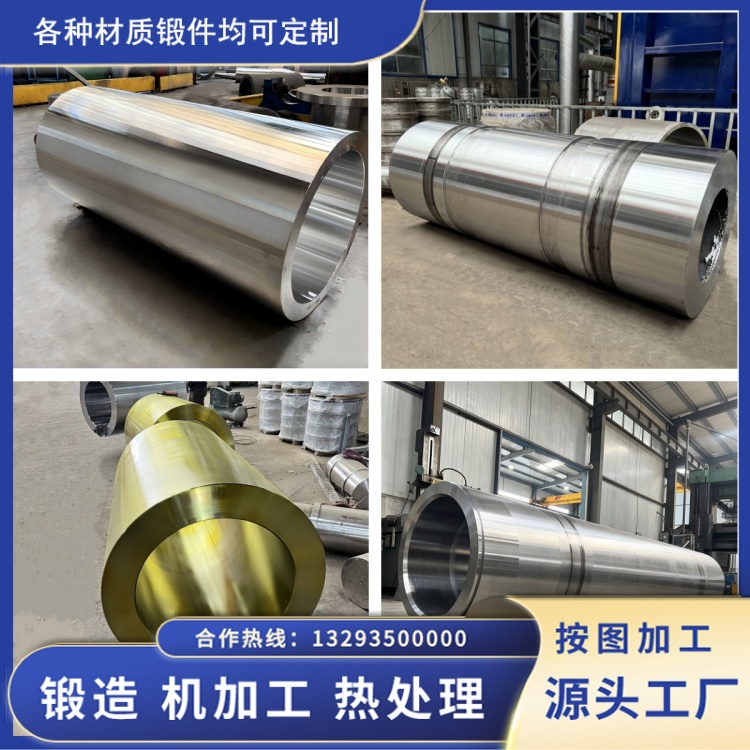
锻造与热处理工艺是把材料理论性能转化成实物性能的关键。永鑫生重工生产压裂高强钢筒锻件时,严格把控锻造比,镦粗、芯棒拔长多火次成型,压实钢锭内部疏松缺陷,保证金属流线顺着筒体受力方向延展,避免流线被切断。高强钢厚壁筒体淬火难度大,壁厚超过 150mm 之后,单纯油淬容易造成心部冷却不足,出现外壁强度达标、心部冲击功偏低现象。针对 4330V、34CrNi3MoV 高强钢筒体,采用内腔喷淋加外部油浸复合冷却,缩小筒体内外壁冷却速率差距,减少截面硬度梯度。淬火之后回火工艺尤为关键,高强钢回火区间窗口窄,回火温度偏低韧性不足,温度过高强度损失过大,结合筒体有效壁厚核算保温时间,回火之后缓慢冷却,规避第二类回火脆性,保障/20℃乃至/40℃低温冲击指标合格。
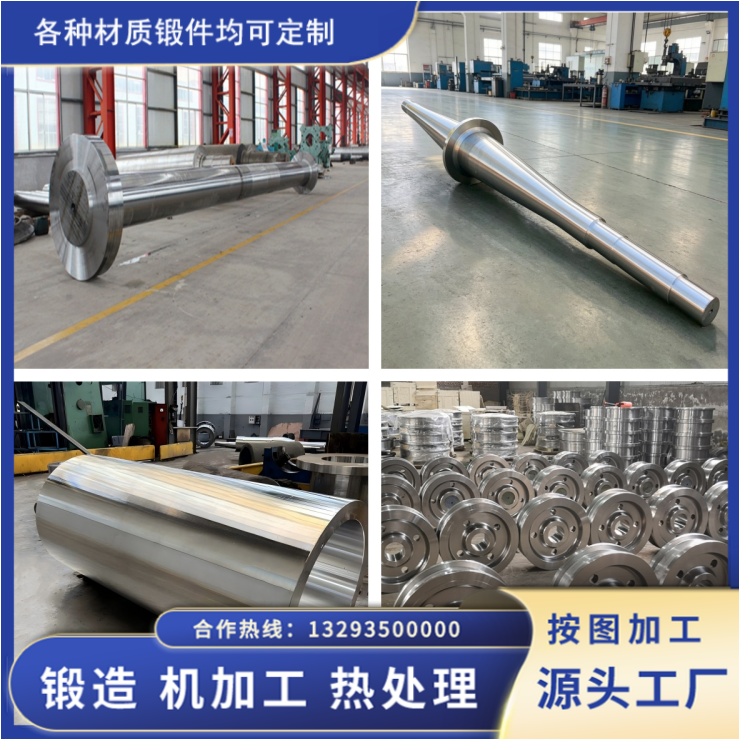
成品检测环节,除常规超声波探伤排查内部缺陷之外,高强钢筒锻件必须使用随炉试块开展拉伸、低温冲击试验,检测筒体不同壁厚位置硬度,确认截面性能均匀性。实际生产中发现,部分高强钢锻件拉伸强度全部合格,但横向冲击功离散偏大,投入现场后在交变压力下提前失效,根源大多是锻造变形不充分或者热处理冷却制度不合理。综合来看,高强钢筒锻件性能匹配,应当以实际工况为出发点,材质选型、锻造变形量、热处理冷却制度三者协同,才能够满足石油压裂设备高压交变服役的现实需求。