《风电及重型设备用空心主轴锻件:减重背后的技术逻辑与材料选择》
2026-10-28 17:35
山西中重重工集团
在风力发电、冶金轧机、矿山破碎、船舶推进等大型旋转设备中,主轴是传递扭矩和承担载荷的核心部件。近年来,越来越多制造商把主轴从实心改为空心结构。这并非单纯 "省料",背后有一套明确的技术和成本逻辑。
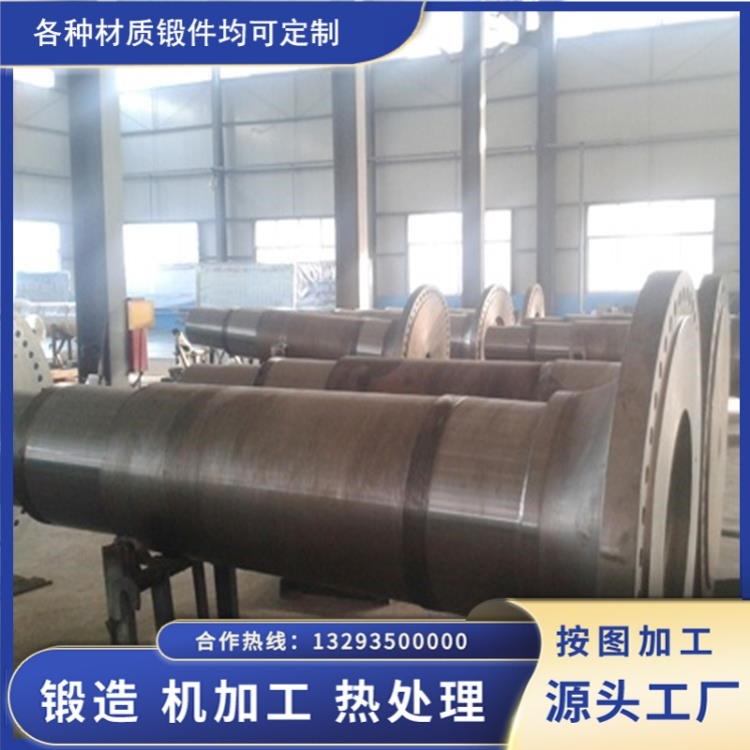
先说空心化带来的直接收益。以直径 600 毫米、长度 4 米的大型主轴锻件为例,实心结构钢材用量约 11 吨,改成壁厚 80 毫米左右的空心结构,用钢量可降到 7 吨左右,减重约三成到四成。对风机而言,机舱重量下降意味着塔筒基础和吊装成本同步降低;对轧机和船机而言,转动惯量减小,启动和调速响应更快,轴系动平衡也更容易处理。同时,空心结构在同等外径下截面应力分布更均匀,配合合理的壁厚设计,疲劳寿命并不比实心差,有时反而更优。
不过空心化对锻造提出了更高要求。最常见的工艺是 "冲孔 + 芯棒拔长" 或胎模锻扩孔:钢锭先镦粗、冲孔,再套在芯棒上拔长,保证内外壁均匀变形。这里的关键是锻造比要足,一般要求主变形区锻造比不低于 3,使铸态组织充分破碎、枝晶偏析得到改善。如果锻造比不足,锻件心部容易残留疏松和粗晶,探伤合格率和疲劳性能都会受影响。
材料选择上,风电主轴和矿山设备主轴多用 42CrMo、34CrNiMo6 这类调质钢;耐高温工况(如电站高温管道、石化高温部件)则用 P91、P92、15CrMo 等耐热钢。以 42CrMo 为例,化学成分控制上要重点关注硫、磷等杂质元素,一般要求硫磷含量分别控制在 0.025% 以下,杂质水平直接影响锻造裂纹倾向和最终疲劳寿命。而 P91 这类 9Cr-1Mo-V 钢,供货状态、锻造温度和回火参数都比普通碳钢苛刻得多,需要严格的温度区间控制和全程温度记录。
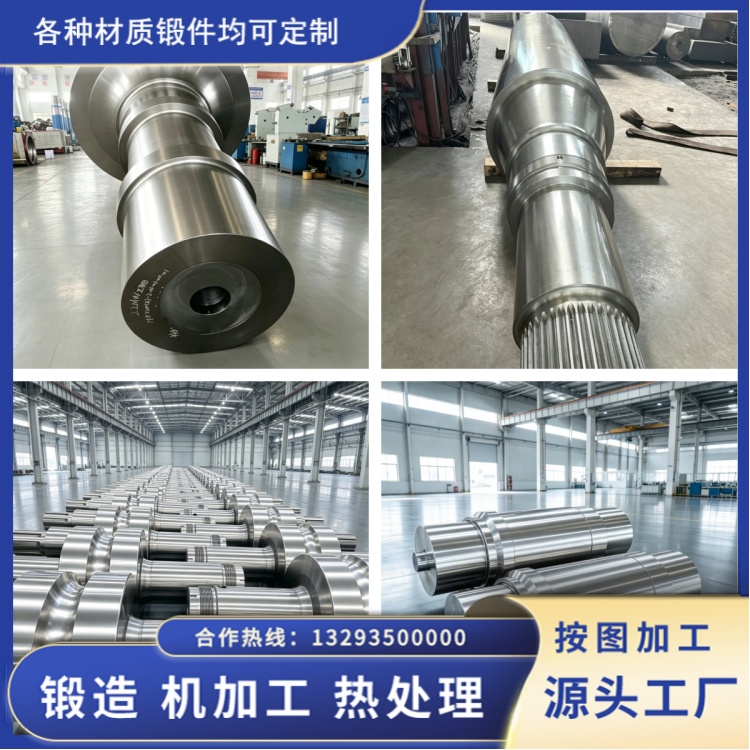
热处理是决定最终性能的一环。调质钢通常采用 "淬火 + 高温回火",淬火后得到马氏体组织,高温回火获得回火索氏体,兼顾强度和韧性。风电主轴常用的性能指标是屈服强度不低于 750MPa、常温冲击功不低于 27J。P91 则讲究 "正火 + 高温回火",正火温度一般在 1040℃以上,回火温度 730℃左右,目的是得到稳定的回火马氏体组织,保证高温持久强度和抗蠕变性能。这些参数如果控制不稳,锻件即使在室温检验合格,服役中也可能出现早期失效。
出厂检验是硬性门槛。空心主轴通常要 100% 超声探伤,按 NB/T 47013 或 ASTM 标准执行,重点关注内外壁区域是否存在裂纹、夹杂和偏析。同时要做拉伸、冲击、硬度等力学性能检验,必要时补做金相和高温性能试验。每批锻件都应能提供成分报告、探伤报告和力学性能报告,做到可追溯。
山西永鑫生重工位于定襄 —— 当地以自由锻和环形锻件见长,具备大型钢锭采购、加热、锻造、热处理和粗加工的全流程能力。对空心主轴这类产品,企业一般按 "锭 — 锻 — 热 — 检 — 半精加工" 的顺序组织生产,关键尺寸公差可控制在 1 毫米级以内。用户若需要风电、轧机或船用空心主轴,在选型和下单时建议明确三点:轴系承受的扭矩和弯矩、最高工作温度、探伤与标准要求。材料、壁厚和锻造比都应据此反向设计,而不是简单套用现成规格。
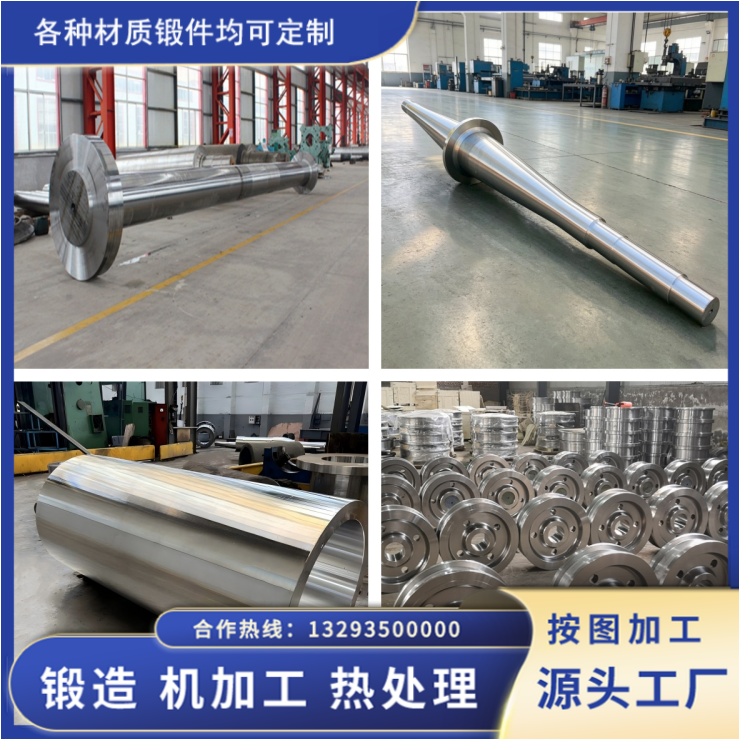
总而言之,空心主轴锻件的价值在于减重和动特性改善,而它的可靠性最终落在材料成分、锻造比、热处理和检验四道关口上。把这几道关口做扎实,锻件才能在高温、交变载荷下稳定服役多年。