合金传动轴锻件是怎么生产的:从钢锭到成品的四道关口
2026-10-28 17:45
山西中重重工集团
传动轴是机械设备里最 "吃力" 的零件之一,负责把动力从原动机传递到工作机,既要承受扭矩,又要承受弯矩和交变载荷。大型设备的传动轴几乎都是锻件而不是铸件,因为锻造能打碎铸态组织、消除内部疏松和气孔,让材料晶粒更细、纤维流线沿轴向分布,强度、韧性和疲劳寿命都明显优于铸态。可以说,一根传动轴的可靠性,很大程度上是 "锻" 出来的。
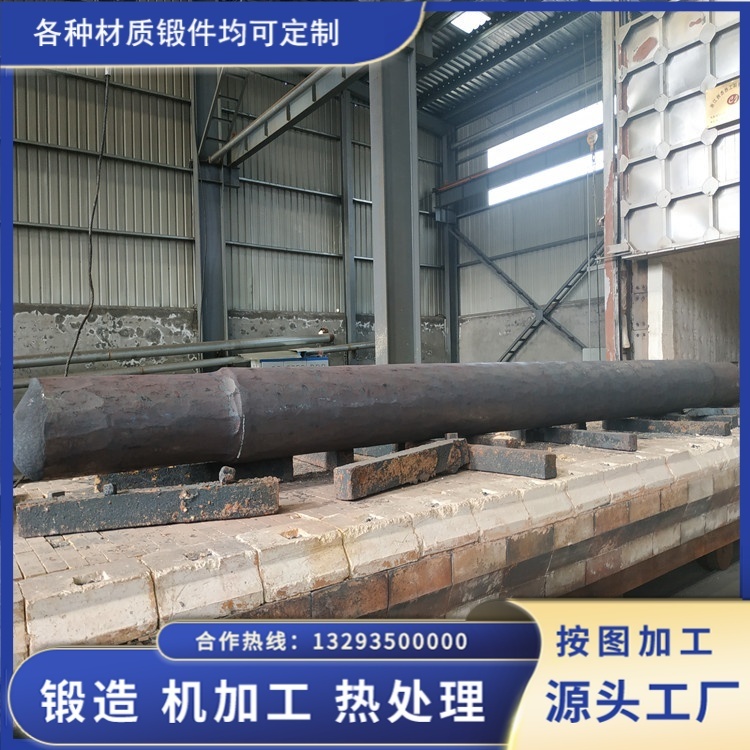
合金钢是传动轴锻件的主流材料。中碳调质钢里,40Cr、42CrMo 用得最多,适合中等载荷和转速;载荷更大、工况更苛刻的,会用 34CrNiMo6 这类含镍铬钼的合金钢,强度高、淬透性好,适合大截面重载轴。选材不是越贵越好,而是看轴要承受的最大扭矩、转速、有没有冲击载荷,以及长期运行的温度环境。用错了材料,再好的工艺也白费。
生产一根合格传动轴,大致要过四道关口。
第一道是钢锭和加热。钢锭进场要核对炉号、牌号,必要时做化学分析复验,确认碳、合金元素和硫磷杂质在标准范围内。加热讲究 "慢升温、匀透烧",尤其大截面钢锭,升温过快会导致内外温差大,产生热应力甚至开裂。加热温度和保温时间都有工艺规定,炉子要配温度记录,不能凭经验拍脑袋。
第二道是锻造,这是传动轴的关键工序。锻造比要足,一般要求不小于 3,这样钢锭心部的疏松和偏析才能被充分压实和改善。大型传动轴多用自由锻,通过镦粗、拔长反复交替,把铸态组织打碎,同时让流线顺着轴向分布。锻造温度区间要控制好,始锻温度过高容易粗晶,终锻温度过低容易产生裂纹和组织不良。实际生产中,每根轴都要记温度、记火次,过程留痕。
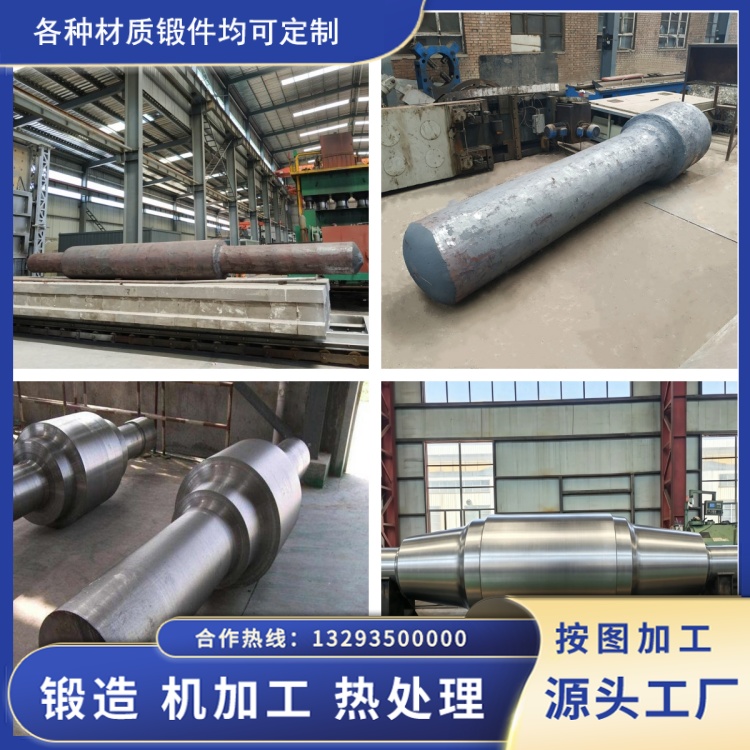
第三道是热处理。传动轴一般采用调质处理,也就是淬火加高温回火。淬火时,42CrMo 这类钢要加热到 860℃左右,快速冷却得到马氏体,获得高硬度;随后在 550℃—650℃高温回火,得到回火索氏体组织,兼顾强度、塑性和韧性。热处理炉温均匀性很关键,同一炉轴如果温度不均,性能和变形就散。调质后一般还要校直和去应力处理,控制弯曲度。
第四道是检验。传动轴普遍要做超声探伤,检查内部有没有裂纹、夹杂和偏析,按 NB/T 47013 或相关标准评级。同时做拉伸、冲击、硬度试验,验证强度和韧性指标。直径较大的轴,由于表里冷却速度不同,还要关注截面性能是否均匀。这些报告随产品交付,做到可追溯。
山西永鑫生重工位于定襄,当地以自由锻见长,具备从钢锭采购、加热、锻造、热处理到检验的半成品和成品能力,材质覆盖 42CrMo、40Cr、34CrNiMo6 等常用合金结构钢,也能承接直径和长度较大的轴类锻件。用户在采购传动轴锻件时,建议先讲清楚三件事:轴要传多少扭矩、有没有冲击和交变载荷、有没有疲劳或高温要求。供应商据此选材、定锻造比和热处理工艺,才能保证轴在工况下长期稳定运行。
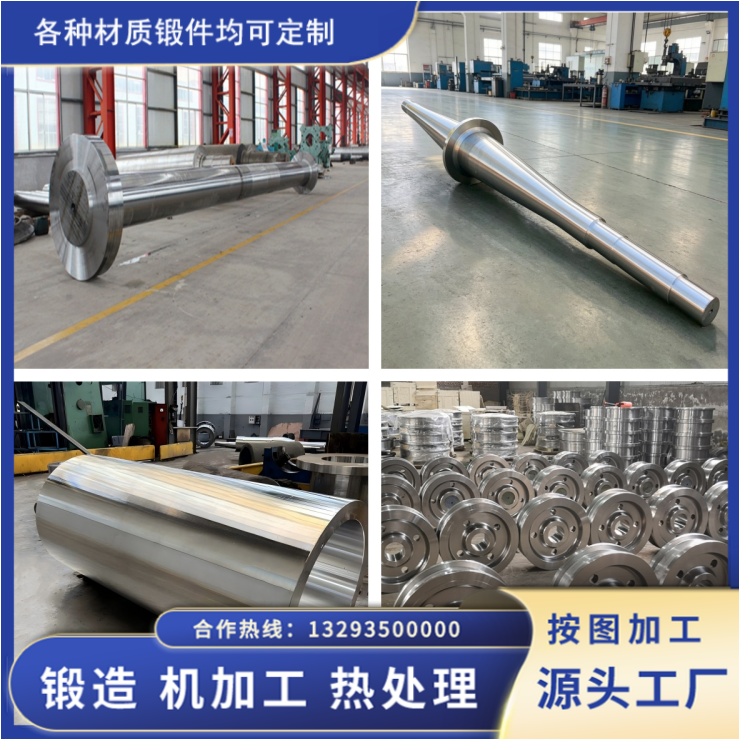
一根传动轴锻件看着简单,真正决定它寿命的,是材料对不对、锻造比够不够、热处理匀不匀、检验严不严这四件事。把这些做扎实,轴才能扛得住长期载荷,而不是出厂一时好看、运行几年就出问题。