空心主轴深孔加工要点:通孔锻出来了,精度还得靠加工
2026-10-28 09:55
山西中重重工集团
很多人以为,空心主轴的内孔只要锻造时一次冲孔成型就 "完了"。其实那只是把通孔 "做出来",离能用的精度还差得远。锻造出来的内孔,表面粗糙、尺寸公差松,直线度和圆柱度都达不到装配和工况要求,必须再走深孔加工这一关 —— 而这恰恰是空心主轴整个流程里最容易出问题、也最见功力的一段。
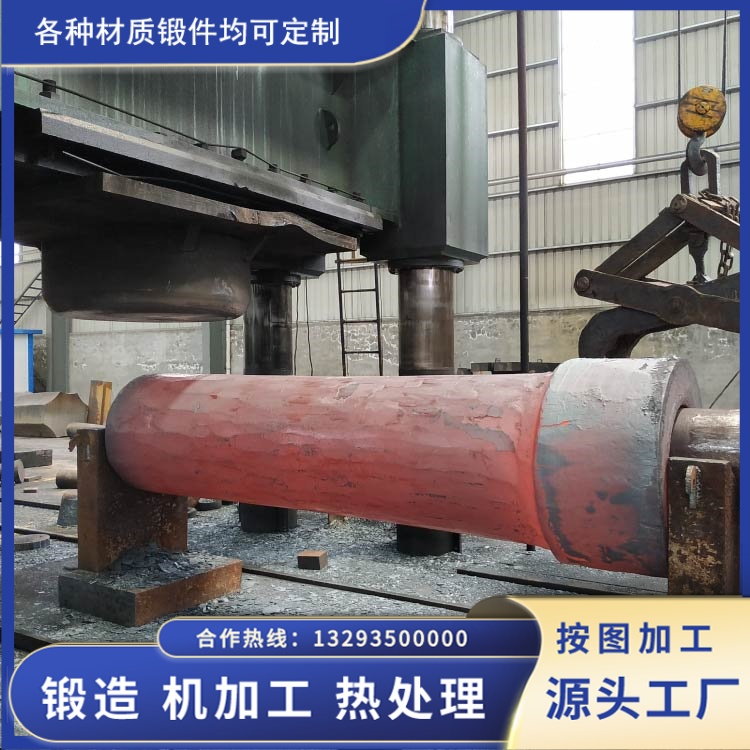
先理清楚分工。永鑫生这类源头厂的做法,是用 "镦粗 — 中心冲孔 — 芯棒拔长 — 扩孔整圆" 把通孔在高温锻造阶段一次成型,金属纤维顺着受力方向连续分布,承载能力有保障。但锻造只能解决 "有没有孔、孔的组织好不好",解决不了 "孔的精度够不够"。所以锻造之后,锻件内孔还要经过深孔加工 —— 精镗、珩磨这些工序 —— 把尺寸、直线度、圆柱度、表面粗糙度一项项收进公差。
深孔加工为什么难?核心就一条:孔深,刀具又细又长,刚度极差。刀杆一长,受自重、切削力、振动的影响就容易走偏,孔的直线度保不住,严重的直接导致工件报废。所以深孔加工的直线度,是 "防偏" 和 "纠偏" 两条腿走路 —— 靠合理的刀具结构、切削参数、导向方式防止走偏,一旦出现偏斜再用专门的纠偏手段修正。业内普遍用枪钻这类自导向刀具,每转一圈自动校正轴线,走偏不随深度累积,生产型枪钻的直线度一般能控制在每 1000 毫米深度偏差 0.05 到 0.3 毫米的量级。
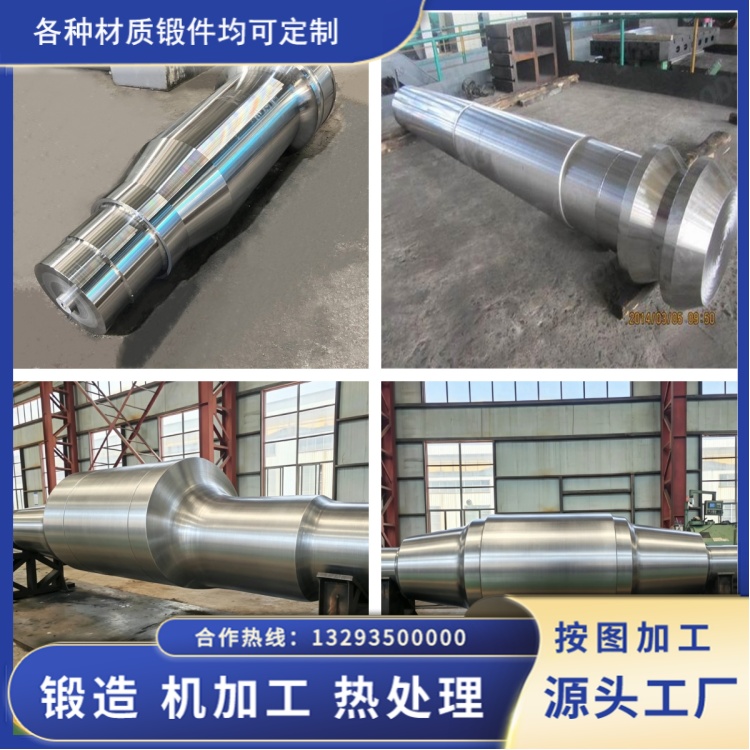
除了直线度,还有两个 "老大难":排屑和冷却。孔深、空间小,切屑排不出去就会堵在钻头排屑槽里,不仅影响精度,严重时能把钻头扭断;冷却液进不去,切削温度降不下来,刀具磨损加快、工件表面质量也跟着差。所以深孔加工要用专门的冷却排屑方式 —— 高压内冷、强制排屑,让刀具在半封闭的条件下也能正常工作。到了精加工阶段,镗孔再配合珩磨,把内孔表面粗糙度做细,好的深孔内表面粗糙度能做到 Ra0.8 微米级别,配合尺寸和圆度控制,内孔才能满足高速、高压、高精度的工况。
对空心主轴来说,深孔加工还有个特别要注意的点:内孔和外圆的同心度。主轴要高速旋转,内孔偏心、壁厚不均,转起来就会不平衡、振动大。所以内孔加工前后都要跟外圆基准对好,保证内外同心、壁厚均匀 —— 这直接关系到主轴的动平衡和使用稳定性。
永鑫生这类做空心主轴的源头厂,之所以强调 "一体化",就是因为深孔加工不是孤立的:锻造提供组织合格的通孔毛坯,深孔加工把精度做出来,热处理、探伤再在后面把关,整条链子在自己厂区里走,尺寸基准、工艺记录才能连贯一致。对客户来说,问清楚 "内孔是怎么加工出来的、直线度和粗糙度做到多少、内外同心度怎么保证",往往比盯着表面价格更能看出一个厂的底细。
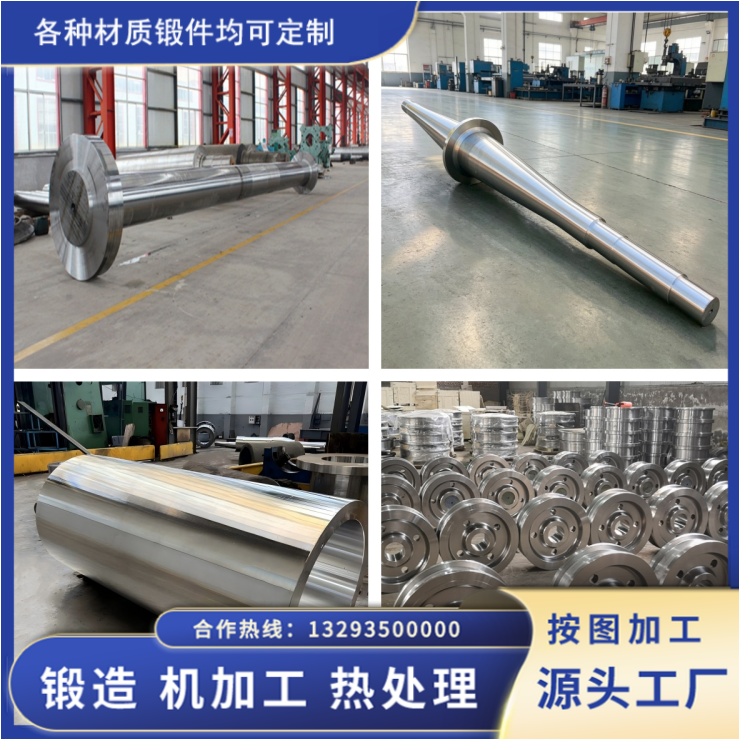
一句话:空心主轴锻件的 "空心",锻造是成型、加工才是精度的来源。通孔一次成型保住承载力,深孔加工保住精度,两者配合得当,一根空心主轴才真正算合格。