锻造工艺新选择,山西永鑫生辊模锻件平衡质量、效率与供货周期
2026-09-30 11:20
山西中重重工集团
在重型装备零部件制造领域,客户选择锻件供应商,不只是看重产品质量,生产效率与稳定的供货周期同样是项目推进的关键。传统自由锻工艺适应性广,但面对批量轴辊类锻件订单时,存在火次多、单件工时久、批次尺寸一致性波动大等现实问题,很容易出现产能紧张、交付延期的情况。山西永鑫生重工结合自身多年锻造积累,把辊模锻作为重要工艺补充,针对阶梯轴、辊体等回转类锻件,在产品质量、生产效率、供货周期三者之间找到务实的平衡点,为客户提供又一种可行的锻造方案。
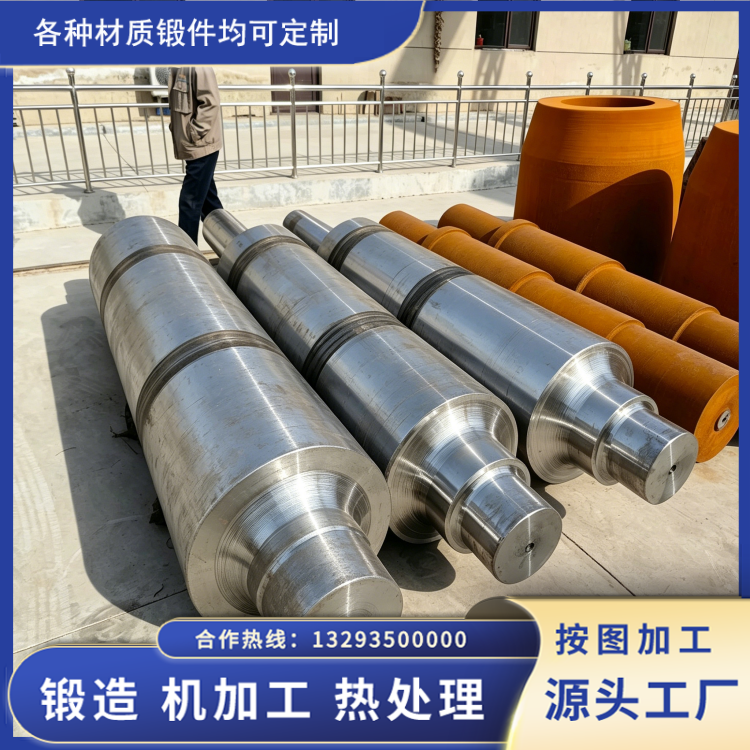
辊模锻依靠模具型腔实现坯料多道次连续局部变形,区别于自由锻反复翻转打击的生产模式,坯料加热次数更少,成形节拍更快。但效率提升不能以牺牲内在质量为代价,永鑫生始终把锻件内部性能放在第一位。接到客户图纸之后,技术部门会先完成工艺评审,核对材质、力学性能、探伤等级,再开展辊模型腔设计,核算每一道次压下量、变形速率,规避折叠、充型不足、尺寸偏移等常见工艺缺陷。生产阶段使用闭环控温加热设备,稳定锻造温度,减少温度波动带来的晶粒不均问题,保障锻件金属流线完整连续,晶粒组织细密,满足冶金、矿山、化工设备的工况使用要求。
从生产效率层面来看,适合辊模锻的中批量辊轴类产品,相比传统自由锻,单件锻造工时可以明显压缩,减少反复加热、翻转锻打工序,同一炉次可以排布更多工件,设备有效产出得到提升。同一批次锻件的外形、台阶尺寸一致性更好,减少毛坯个体差异带来的后续调整工作量。不过辊模锻有它的适用边界,它更适合批量回转体工件;对于单件大规格、结构特别复杂的锻件,并不具备优势,这种情况下企业依旧选用自由锻或者复合锻造方案,不会为了追求快交付盲目选用辊模锻工艺。
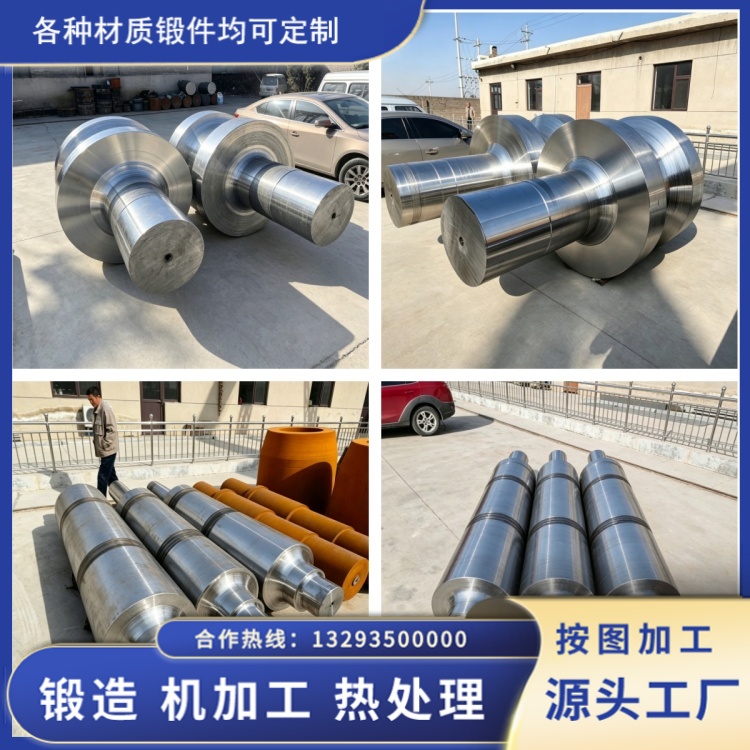
供货周期的保障,来源于工艺优化与内部生产排程协同。当订单确认采用辊模锻方案后,前期完成模具加工调试,后续批量生产阶段生产节奏稳定,生产计划更容易预判。企业常备多种合金钢、不锈钢钢锭原材料,减少原料等待时间,锻造、热处理、探伤检测各工序节点衔接,专人跟进订单进度,关键节点同步向客户反馈实际生产状态,降低交付不可控风险。
质量管控贯穿辊模锻件全流程,每一批次产品完成锻造、热处理之后,都会开展尺寸抽样检测、超声波探伤、光谱及力学性能检测,核对各项指标是否符合图纸标准,不合格工件直接剔除,不流入下一环节。近净成形带来的余量缩减,也间接缩短客户方机加工周期,实现供需两端共同提效。
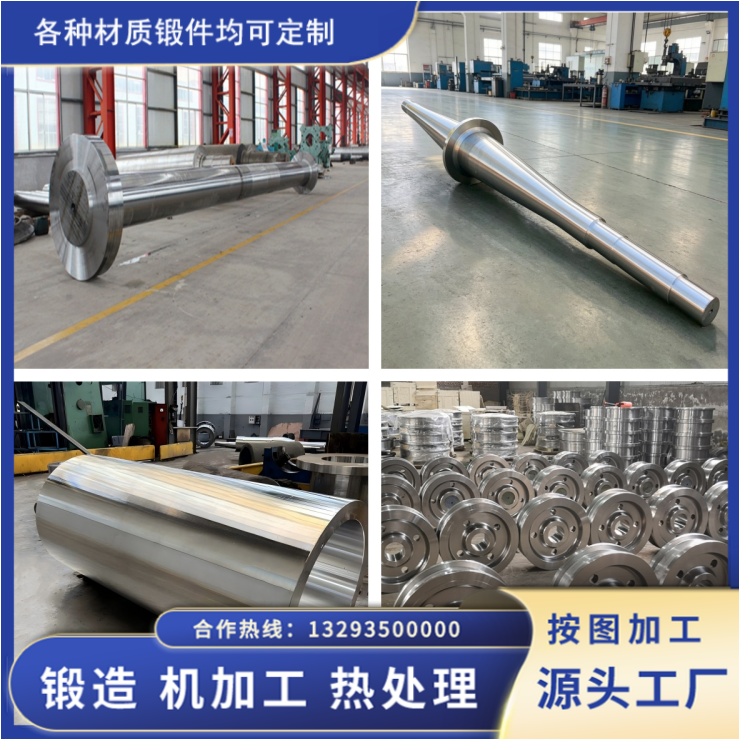
客观来讲,辊模锻不是万能工艺,前期需要模具开发投入,小批量订单并不一定具备性价比。山西永鑫生重工在和客户沟通时,会如实说明工艺优缺点,结合订单数量、工件结构、交付时间要求给出客观建议,不夸大工艺效果。制造业的交付保障,不靠概念炒作,而是依靠合理的工艺选型、严谨的过程管控、有序的生产调度,辊模锻件的落地应用,为装备制造客户提供了一套兼顾质量、效率、交期的现实可行的锻造新选择。