大型辊模锻件定制,山西永鑫生把材料把控作为产品可靠性第一道关口
2026-09-30 11:32
山西中重重工集团
大型辊模锻件多用于冶金、矿山、化工装备的核心回转部件,长期承受重载、交变冲击,一旦内部存在冶金隐患,很容易在设备运行阶段出现失效故障。很多人把锻件质量寄托于锻造、热处理和成品探伤,却容易忽略:原材料才是决定锻件先天可靠性的第一道关口。再好的锻造工艺,也很难完全弥补钢锭自带的成分超标、夹杂、疏松、偏析等原始缺陷。山西永鑫生重工在大型辊模锻件定制业务当中,坚持原材料入厂从严管控,把质量风险拦截在锻造下料之前,从源头保障辊模锻件的实际使用可靠性。
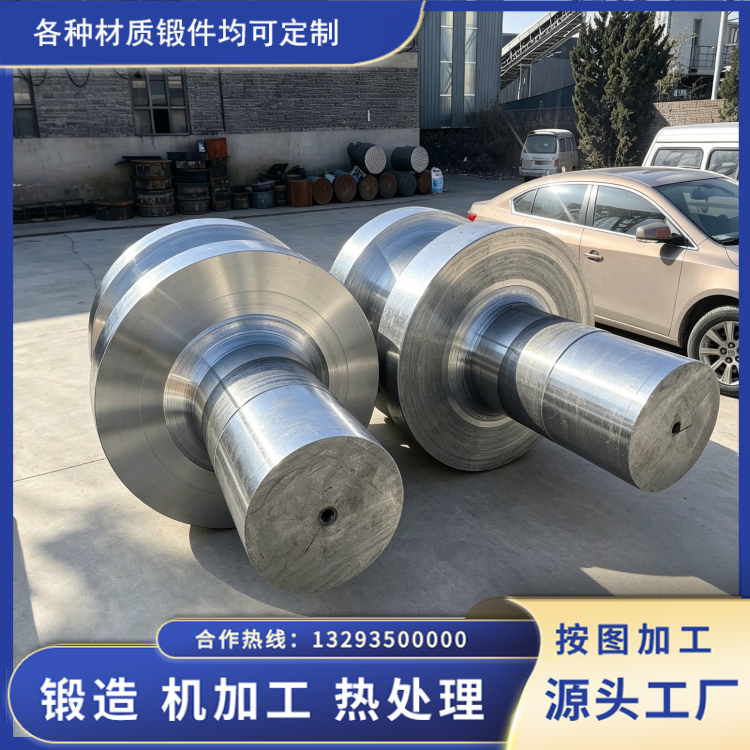
辊模锻依靠连续局部塑性变形完成近净成形,对坯料冶金质量要求比普通自由锻更高。钢锭内部的非金属夹杂物、氢含量偏高、成分波动等问题,在辊锻连续变形过程中会被进一步延展,形成带状缺陷,后期即便热处理、成品探伤,也很难完全消除,给后续设备运行埋下隐患。在实际生产案例中,部分锻件后期出现疲劳开裂,追溯根源往往是原材料阶段杂质控制不到位,并非锻造操作直接造成。因此永鑫生在承接辊模锻件定制订单时,从技术评审阶段就同步落实材料管控要求,不把原材料问题留给后道工序去补救。
原材料进厂不是简单核对送货单,而是执行一套完整复验流程。首先核验钢厂提供的原始质量证明书,核对熔炼炉号、牌号、冶炼工艺,保证资料完整可追溯。随后质检部门开展实物复检,使用直读光谱仪检测实际化学成分,重点核查合金元素以及硫、磷等有害元素,杜绝材质混用、成分偏离标准的情况。同时对钢锭坯料开展超声波探伤,筛查钢锭原生缩孔、夹层、大型夹杂,检查钢锭表面裂纹、重皮等外观缺陷,不合格原材料直接做拒收退回处理,严禁流入下料工序山西中重重...。仓库执行分区存放管理,合格料、待检料、不合格料分区摆放,做好清晰标识,规避不同炉号、不同牌号钢材混料风险。
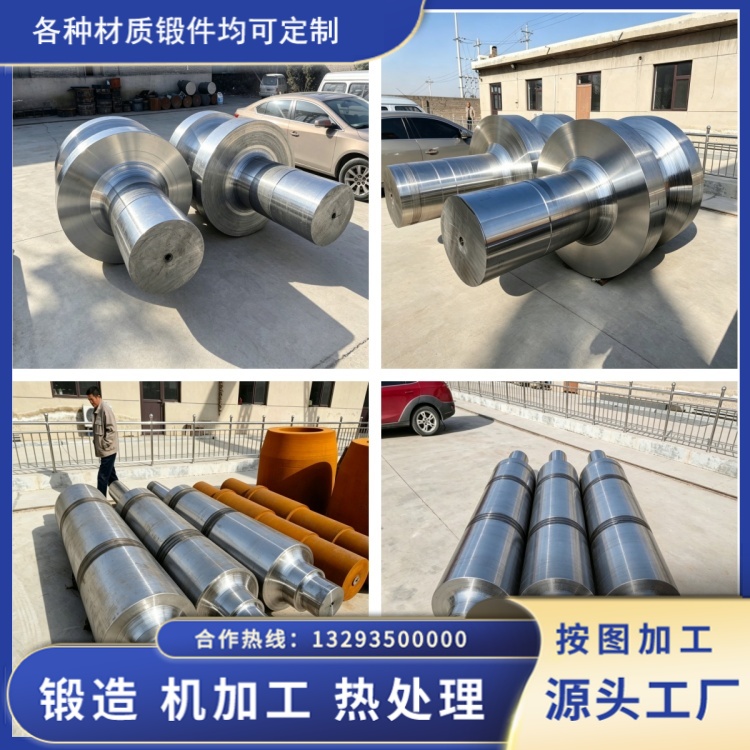
根据客户定制图纸工况差异,技术部会同步对原材料提出适配要求。针对重载辊体、高疲劳工况的辊模锻件,优先选用经过炉外精炼、真空脱气处理的钢锭,降低气体含量与夹杂物等级,提升钢水纯净度。下料环节严格按炉号分开,不同炉号坯料不混批加工,每一件坯料绑定炉号信息,跟随随工单流转,实现从钢锭到成品锻件的全流程溯源,后期出现问题可以直接回溯原材料批次情况.。
当然原材料合格不等于成品万事大吉。入厂检验只是第一道防线,后续辊模锻成型、控温锻造、热处理、成品探伤依然严格按标准执行。但现实生产经验表明,如果原材料关口放松,后续再多工序也只能做到有限补救,会提升成品报废概率,既增加企业生产成本,也耽误客户项目进度。
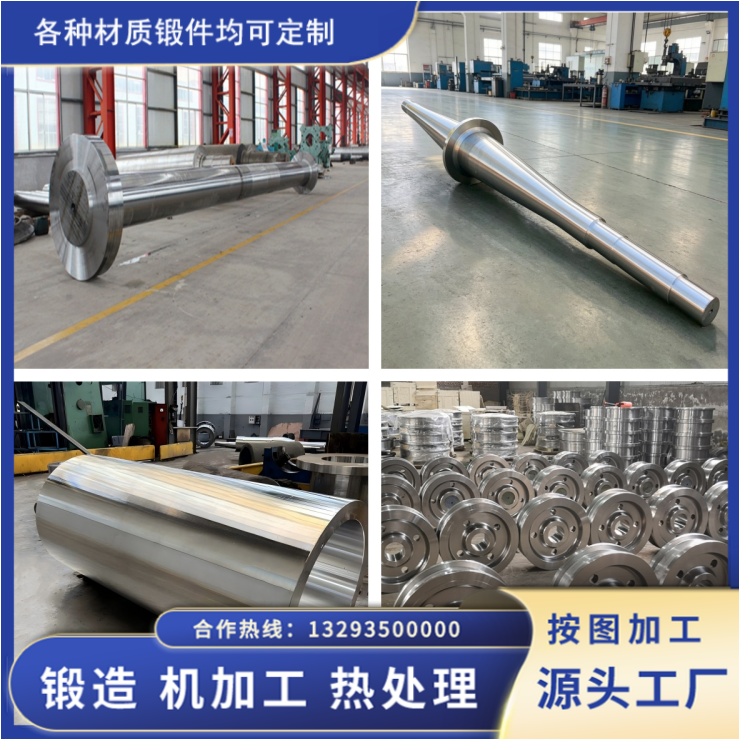
山西永鑫生重工深知大型装备零部件容不得侥幸。辊模锻近净成形可以做到余量小、效率高,但前提必须建立在可靠原材料基础之上。不片面追求交货速度,不在原材料环节压缩成本,把材料检验落到实处,用严谨的源头管控,为定制辊模锻件的长期稳定运行筑牢基础,服务冶金、矿山、石化领域装备客户的真实生产需求。