辊模锻近净成形工艺落地实践,山西永鑫生重工实现锻件降本提质
2026-09-30 11:13
山西中重重工集团
在重工锻造行业,传统自由锻生产模式长期存在毛坯余量大、材料消耗高、后续机加工工序繁重的现实问题,不少企业把大量成本消耗在切削去除多余金属上,既浪费钢材原料,又拉长整体生产周期。山西永鑫生重工结合多年大型锻件生产经验,将辊模锻近净成形工艺应用于轴类、辊体类锻件生产,在保证锻件内部质量达标的前提下,缩减加工余量,实实在在帮助下游客户控制综合生产成本。
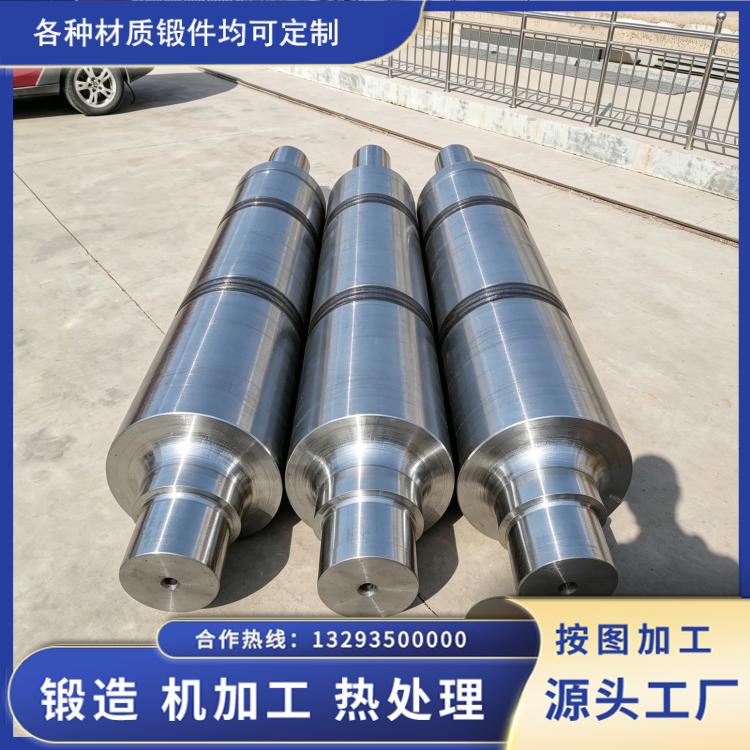
辊模锻属于局部连续塑性成形工艺,区别于整体打击成型,坯料在辊模之间逐步受压变形,依靠多道次模具型腔控制工件外形轮廓,让锻件毛坯尺寸最大程度贴近零件实际成品尺寸,实现高精度近净成形效果。但近净成形不是简单追求外形相似,核心前提是保障锻件内部质量。永鑫生重工依托自有大型辊锻设备、智能控温加热系统,严格管控钢锭加热温度、锻造火次、变形量,把控每一道辊锻道次的压下量,规避折叠、充型不足、尺寸波动等常见工艺缺陷,保证锻件金属流线连续完整,晶粒组织细密均匀,力学性能满足冶金、矿山、石化设备使用标准。
对比传统自由锻毛坯,经过辊模锻近净成形后的锻件,单边加工余量可以得到明显缩减。传统工艺锻件毛坯需要预留较大余量来抵消锻造变形、表面缺陷,后续需要大量车削、镗削作业;采用辊模锻工艺后,锻件外形轮廓规整,表面平整度提升,只保留必要的精加工余量即可,大幅减少机加工切削量。从成本构成来看,一方面直接节约钢材原料,减少钢锭投料重量,降低原材料采购成本;另一方面机加工工时显著下降,客户端数控设备的加工负荷降低,刀具损耗、电费、人工工时都得到节约,批量生产状态下成本优势会进一步凸显。
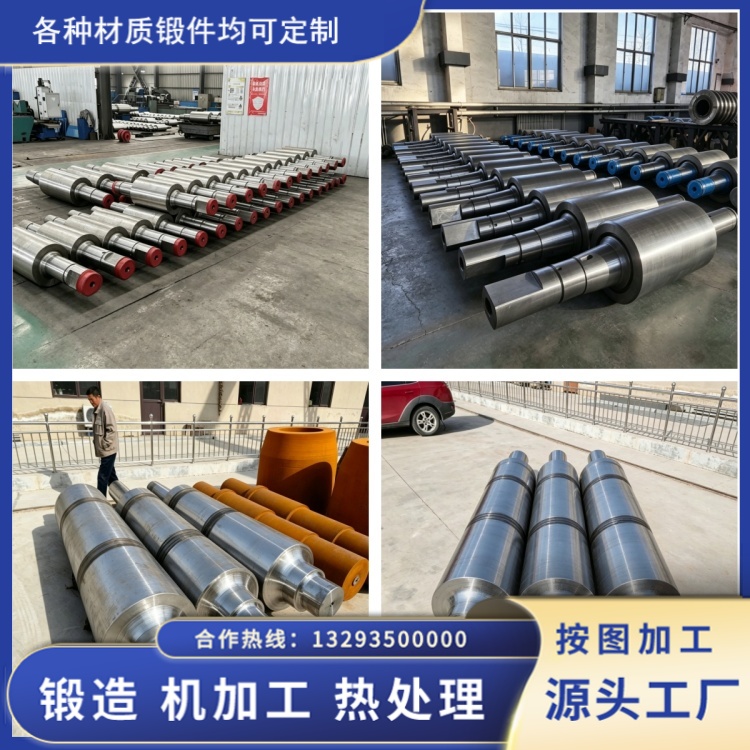
当然辊模锻近净成形对前期工艺设计要求更高。永鑫生重工技术人员会提前对接客户图纸,结合零件受力工况、材质特性,完成辊模型腔设计,核算辊锻道次与变形参数,提前预判尺寸偏差风险,而不是后期依靠机加工去弥补锻造的尺寸误差。生产过程中,每一批次毛坯都会做尺寸抽检,搭配超声波探伤、光谱检测,同时把控外形精度与内部质量,不会为了减小余量牺牲锻件内在品质。
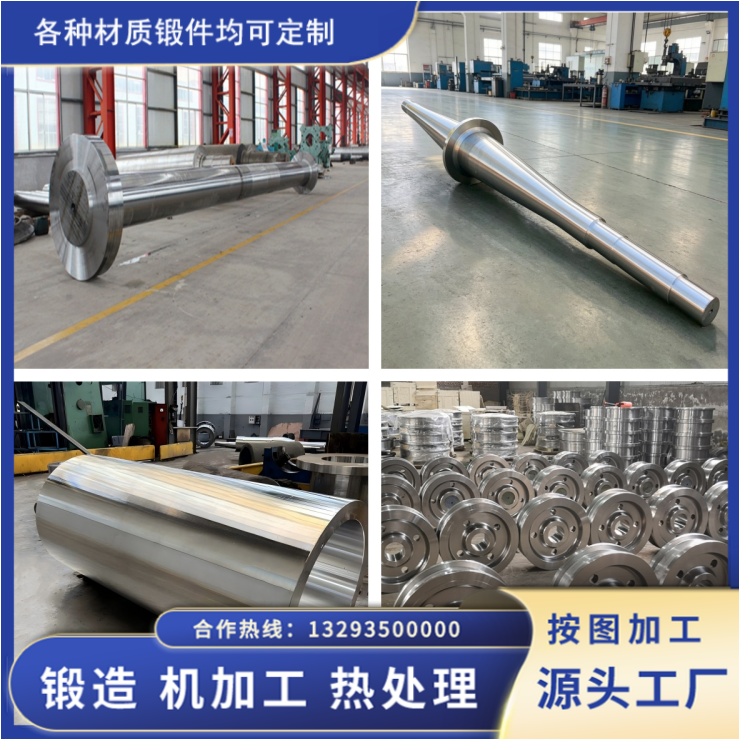
从实际交付情况来看,对于辊轴、阶梯轴类批量锻件,采用辊模锻件近净成形方案之后,材料利用率得到提升,客户后续机加工工序时间缩短,整体交付周期也有改善。近净成形锻造不是无条件的万能工艺,会结合产品规格、批量大小合理选用,针对单件超大件、特殊复杂结构件,也会搭配自由锻 + 辊模精整的组合方案,兼顾质量、成本与交付可行性。山西永鑫生重工坚持务实的工艺路线,不片面追求极致余量缩减,以图纸技术要求为底线,把降本落在材料、工时、能耗等真实生产环节,为装备制造行业锻件配套提供更经济可靠的解决方案。