山西永鑫生轧辊类锻件选型指南:辊模锻工艺产品该怎么选
2026-09-29 10:14
山西中重重工集团
轧辊是冶金轧制、矿山辊压设备的核心受力部件,直接决定成品质量与产线连续运行能力。辊模锻工艺生产的轧辊锻件,凭借组织致密、抗冲击疲劳性能好的优势,被越来越多工矿项目选用。但不少采购、设备管理人员在选型时,容易陷入两个误区:要么只看材质牌号,忽略锻造工艺匹配度;要么一味追求高硬度,忽视辊体韧性不足带来的崩块风险。山西永鑫生重工结合多年轧辊锻件生产与现场服务经验,整理辊模锻轧辊选型思路,帮助企业结合工况理性选型,避免因配件选型不当造成设备停机损失。
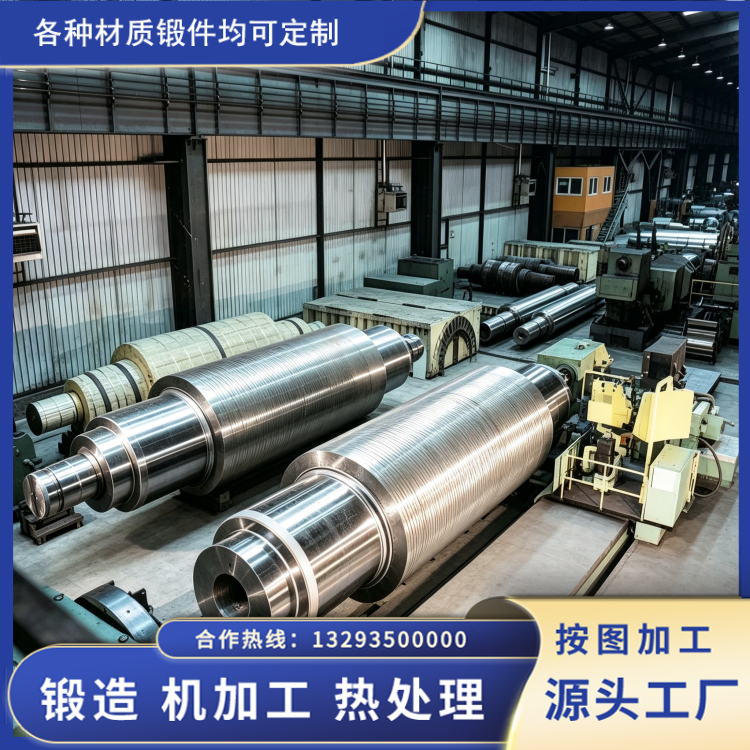
选型第一步,优先梳理现场实际工况,这是确定轧辊锻件参数的基础。需要收集的信息包含:轧制物料种类、物料硬度、生产线日均连续运行时长、轧制压力、是否存在冲击载荷、工作温度范围,还有允许的磨损更换周期。比如冶金热轧工况,轧辊要承受高温交变应力,对锻件高温强度和抗热裂性能要求更高;矿山辊压工况,物料杂质多、冲击载荷大,重点要兼顾辊面耐磨性和芯部韧性。很多项目选型失败,就是直接套用其他产线参数,没有结合自身物料、载荷条件定制,导致轧辊过早开裂或者磨损过快。
第二步,区分辊模锻工艺产品质量差异,不能把所有锻件混为一谈。辊模锻核心优势在于锻造过程中金属流线完整,内部疏松、气孔被压实,晶粒细化。但不同厂家锻造比、锻后热处理水平差距很大。小厂产品可能只是简单锻打,锻造比不足,热处理外包,温控曲线把控不到位,锻件内部残余应力大,上机后容易产生微裂纹。山西永鑫生重工辊模锻轧辊,采用自有大型油压机完成锻造,保证合理锻造比,锻后及时退火消除锻造应力,调质、淬火回火工序自主完成。同时每支轧辊锻件完成超声波、磁粉无损探伤,排查内部夹杂、裂纹缺陷,把隐患拦截在出厂阶段。
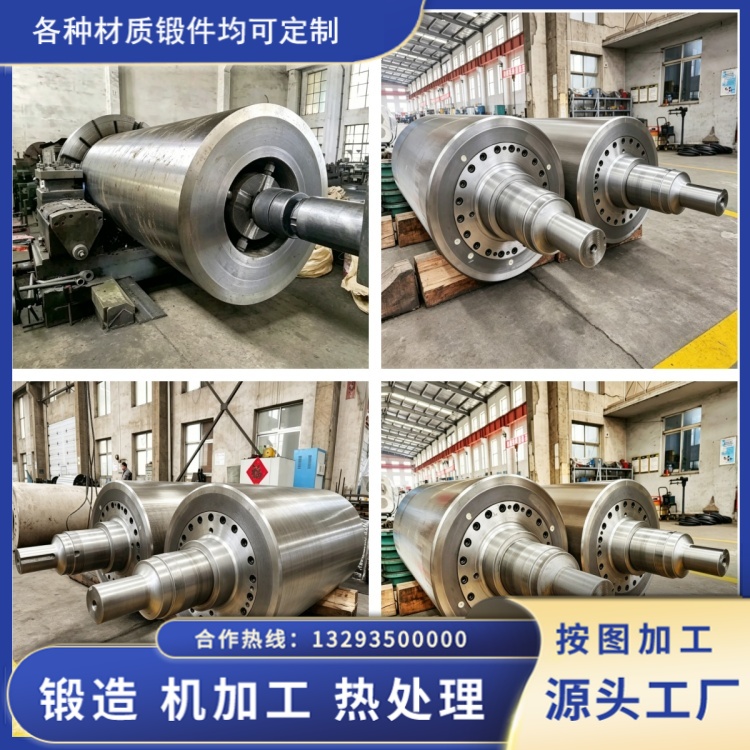
第三步,平衡硬度与韧性,不要盲目追求高硬度。很多运维人员认为硬度越高越好,实际高硬度材料韧性下降,遇到瞬时冲击容易辊面崩裂;韧性过高又会造成辊面磨损快,更换周期变短。辊模锻轧辊需要根据工况做硬度梯度匹配,辊面保证耐磨性能,辊芯保留足够韧性,抵抗交变冲击。同时还要关注加工精度,辊面形位公差、配合轴颈尺寸精度,精度不足会造成运行振动加大,加速轴承、主轴等主机部件损耗。
最后,要重视产品资料与售后保障。合格辊模锻轧辊,应附带材质光谱报告、热处理曲线、无损探伤报告,方便客户建档,跟踪备件生命周期。选型时除单价外,还要评估厂家交付周期、现场技术支持能力。
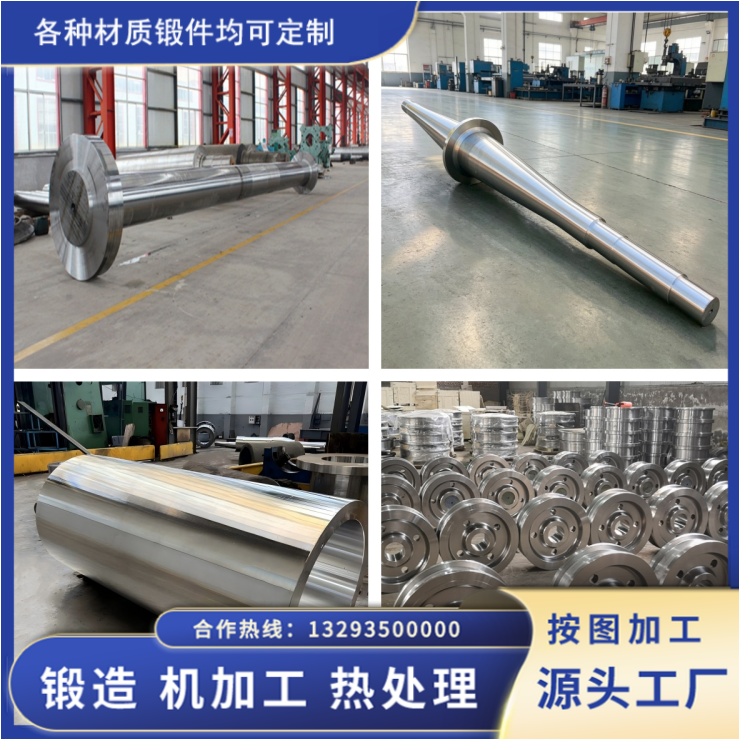
客观来说,辊模锻轧辊锻件不是万能产品,负荷小、间断生产工况,普通铸件也能满足需求。但对于连续轧制、停机损失大的产线,按照工况匹配材质、锻造、热处理方案,才是选型的关键。合理选型,既能避免过度投入,又能减少轧辊早期失效,降低非计划停机风险。