重型设备零件选型实务:哪些部位该用锻件,哪些用铸件更划算
2026-11-19 10:42
山西中重重工集团
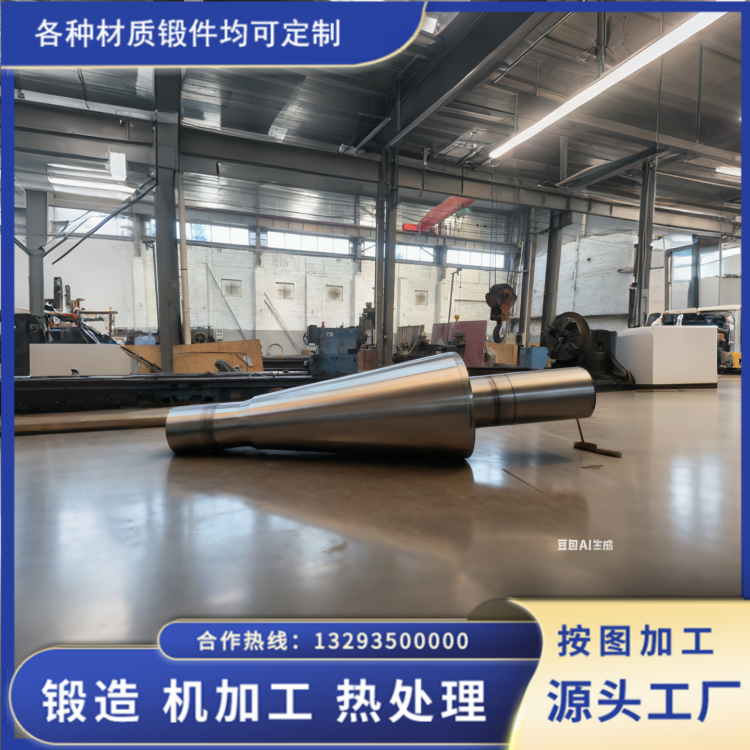
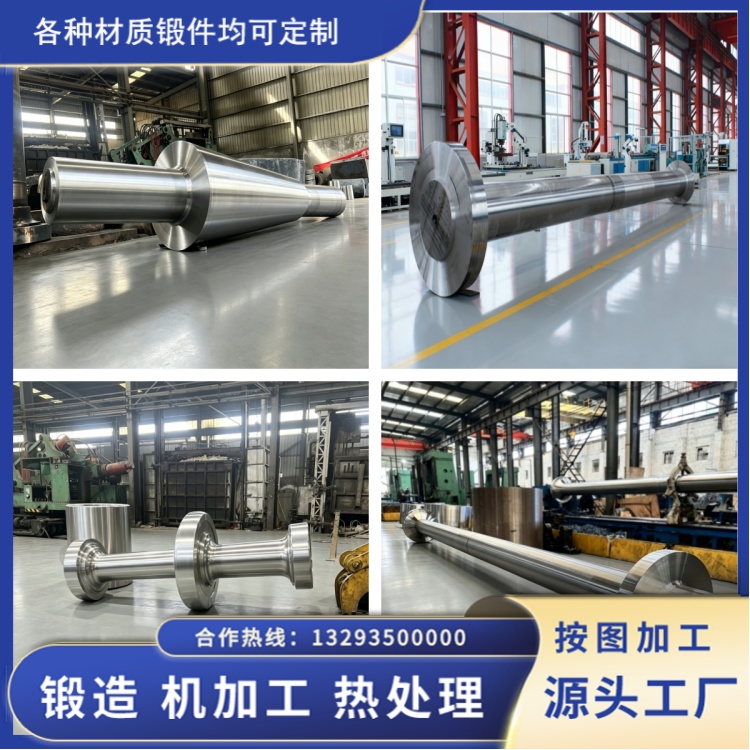
卷筒轴、主轴、齿轮轴、传动轴、破碎主轴锻件。这类零件的共同点是传递扭矩和弯矩,应力沿截面分布,承受交变载荷,失效后果严重。矿井提升机的卷筒轴一旦断裂,提升容器失控;破碎机主轴断裂,整机停机且拆检困难。这类零件用锻件,核心诉求是心部的致密性和流线的连续性。选材上多用 42CrMo、34CrNiMo6、35CrMo,锻造比不低于 3,调质后按截面 1/3 半径取样做力学性能。
滑轮、绳轮、天轮。绳槽承受高接触应力,同时有整体弯曲。中小规格有用铸钢的,但重载、频繁起停的场合用锻件更稳。绳槽硬度要控制在合理区间,过高会崩边,过低会快速磨损。成形后做磁粉探伤,重点查绳槽和轮缘。
齿轮毛坯(尤其是大模数、重载齿轮)。齿轮的齿根弯曲应力和齿面接触应力都很高,锻件的流线沿齿廓方向分布对疲劳寿命有明显好处。大直径齿圈受锻造设备限制,常采用铸钢或焊接结构,但关键传动齿轮仍以锻件为主。
车轮、车轮轴、行走机构的承载件。承受冲击和交变载荷,锻件的冲击韧性优势明显。
液压缸筒、活塞杆、立柱。这类件对内部致密性要求高,液压件内部有疏松会导致渗漏和压力损失。
轧机、锻压设备的受力件。机架、立柱、横梁这类大件,如果尺寸超出铸造能力或对强度要求极高,采用锻焊结构或大型锻件。
二、优先选铸件的部位
减速机箱体、齿轮箱壳体。形状复杂,有大量轴承孔、筋板、油道,主要承受压应力和刚度要求。铸件一次成形,刚性好,机加工量小,成本明显低于锻件。
机架、底座、地脚、支撑座。以刚度和稳定性为主,应力水平低,形状不规则。铸件经济性好。
磨机端盖、中空轴(大规格)。这类件尺寸大,形状复杂,用锻件受钢锭和锻造设备限制。铸钢件通过控制断面尺寸、浇注系统和探伤来保证质量,是大规格件的现实选择。
皮带轮、飞轮、配重块。以质量分布和惯性为主,强度要求不高,铸件成本优势明显。
衬板、颚板、锤头、齿板。这类是耐磨件,多用高锰钢、高铬铸铁等铸造耐磨材料,靠铸造获得硬度和组织,锻造反而不适用。
泵壳、阀体、管件。形状复杂,内部有流道,铸件或铸钢件是常规选择。
三、容易选错的几个地方
第一,把 “大” 等同于 “必须铸造”。 有些大规格零件,其实可以用锻件分段锻造后焊接,或者用锻件做关键受力段。判断依据不是尺寸,而是应力水平。一件直径两米但应力很低的支撑件,铸件合适;一件直径一米但承受重载交变的轴,锻件更合适。
第二,把 “形状复杂” 等同于 “必须铸造”。 形状复杂的零件如果应力高,可以考虑锻件毛坯加机加工,或者锻件加局部焊接结构。复杂形状带来的机加工成本,要和高应力下的可靠性风险一起算。
第三,忽略铸件的工艺质量差异。 同样是铸钢件,树脂砂造型和普通粘土砂造型、是否做冒口补缩设计、是否有严格的熔炼成分控制,质量差别很大。铸件的性能对工艺敏感度高于锻件,选择铸件时必须核查供货方的造型能力、熔炼控制和探伤手段,不能只看价格。
第四,用铸件替代锻件时不留安全裕度。 有些厂为了降成本,在关键承力部位用铸件替代锻件,但设计上仍按锻件的许用应力取值。铸件的许用应力应该按探伤结果和实际组织状态折减,这一点在改造和维修场景里尤其要注意。
四、选型要落到具体的技术条件
确定用锻件还是铸件之后,采购技术条件要写清楚,否则工艺优势落不到实物上。
选锻件时,技术条件里应该包括:钢锭冶炼方式、锻造比、变形工艺要求、终锻温度下限、锻后热处理(是否扩氢退火)、调质曲线、力学性能试样位置、超声波探伤标准和缺陷当量控制值、表面探伤要求、随件记录清单。
选铸件时,技术条件里应该包括:造型方式、熔炼成分控制范围、浇注温度、冒口和冷铁设计、热处理规范(退火或正火)、超声波或射线探伤标准、缺陷允许范围和焊补条件、随件记录清单。
这些条件写不写,直接决定验收时能不能提出有效异议。只写 “符合国标” 的,出了问题时很难界定责任。
五、成本对比要看全生命周期
单件采购价格只是成本的一部分。重型设备的零件更换涉及停机、拆装、吊运、调试,一次非计划停机的损失往往是零件价格的十几倍。所以选型时的成本对比,应该把预期寿命、检修频次和停机风险一起算。
锻件单价高,但如果寿命稳定、不需要提前更换,全周期成本可能更低。铸件单价低,但如果探伤合格率不稳、服役中出现疏松扩展导致的裂纹,全周期成本反而高。这里的关键是让供货方提供可验证的质量数据,而不是只看报价。
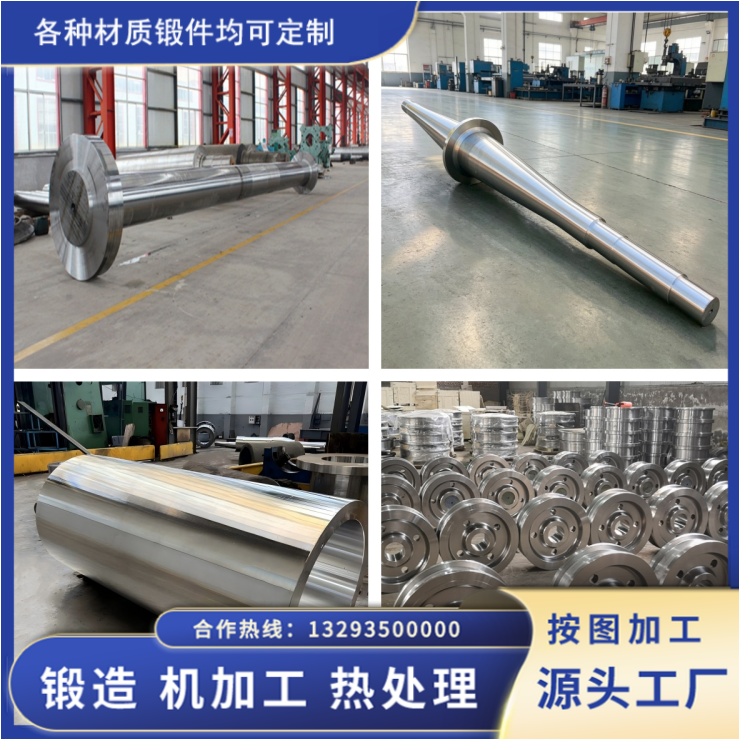
山西永鑫生在矿山锻件和铸件的分工上,思路比较清楚:卷筒轴、主轴、滑轮、车轮这类关键传力件坚持用锻件,把锻造比、热处理和探伤做扎实;复杂形状的支撑件和壳体类不强行用锻件去替代。对使用单位来说,选型判断可以概括成一句话:看这个零件失效时会不会导致设备失控或重大停产,会,就选锻件;不会,就把成本和形状复杂度放在前面考虑。