掘进机关键锻件 —— 从截割头到履带架,井下高强度件怎么做才耐用
2026-11-18 10:15
山西中重重工集团
掘进机在煤巷、岩巷里干活,工况可以概括成四个词:冲击、磨料、潮湿、交变。截割头每一转都在和岩石、夹矸硬碰硬,铲板、星轮长期泡在煤泥水里,履带架既要托住整机重量,又要在行走时承受扭转和偏载。这种条件下,锻件内部只要有疏松、夹杂、带状组织,或者热处理后硬度和韧性配比不对,表现出来的往往不是 "立刻坏",而是寿命明显短一截 —— 销轴几个月就松动、齿轮半年出现点蚀、轴颈早起疲劳裂纹。所以掘进机配件的核心不是把强度堆到最高,而是让强度、韧性、耐磨性在各位置上各就各位。
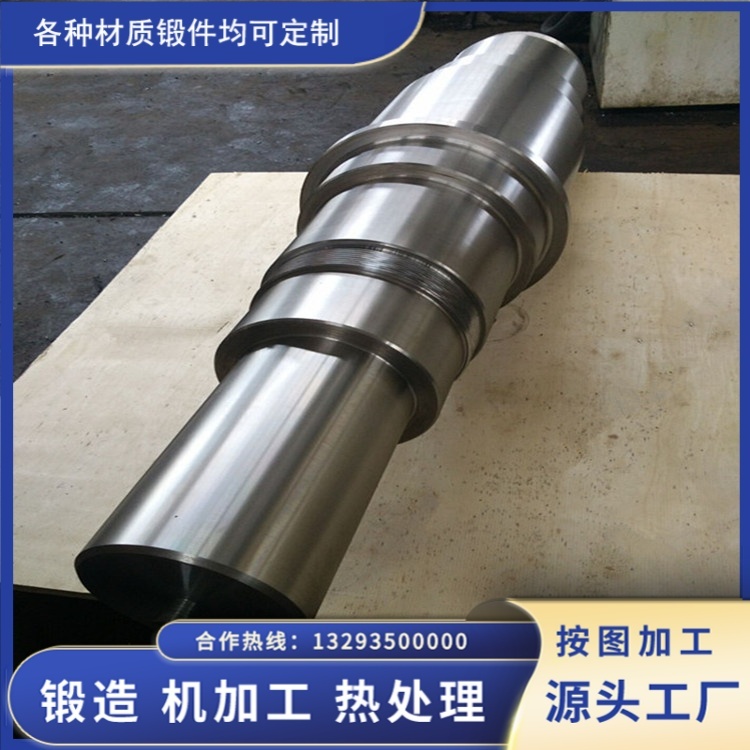
主要锻件与常用材质对应
表格
部位 | 常用材质 | 关键要求 |
截割臂、截割头本体 | 42CrMo、35CrMnSiA | 高强度 + 抗冲击,调质后整体韧性优先 |
回转台、回转支承座 | 42CrMo、35CrMo | 承载面平整,UT 探伤无超标缺陷 |
铲板、星轮体 | 42CrMo、40Cr | 耐磨面可表面淬火,本体保留韧性 |
履带架、支重轮、驱动轮 | 35CrMo、42CrMo、ZG 铸锻结合件 | 抗弯扭,焊缝与锻件过渡区需控制 |
行走减速机齿轮、传动轴 | 20CrMnTi、20CrNi2Mo、42CrMo | 渗碳层深与心部硬度匹配 |
销轴、液压缸活塞杆 | 40Cr、45# 调质、42CrMo | 表面硬度与心部韧性兼顾 |
材质不是越贵越好。比如截割臂,选 42CrMo 做调质,硬度控制在 HB 260–300 区间,比一味追求高硬度更抗冲击;而星轮、铲板这类磨料磨损件,本体用 42CrMo 调质、工作面局部表面淬火到 HRC 50 以上,磨损寿命的账才算得过来。20CrMnTi 便宜好用,但渗碳层深不够、心部硬度偏低时,重载齿轮照样早期剥落。
锻造环节的几个硬指标
井下件多数是大截面、异形件,常规走自由锻 + 胎模锻组合。锻造比一般不低于 3,轴类件要保证轴向拔长到位,把铸态组织充分打碎;大截面模块要控制镦粗 — 拔长次序,避免心部变形量不足、中心残留疏松。加热温度区间要卡住,42CrMo 一类的合金结构钢终锻温度低于 850℃ 后继续变形,容易出现混晶和带状组织,后面热处理救不回来。锻后不能图省事直接空冷堆垛,大件应按规定做去氢或等温退火,尤其是截面尺寸超过 300mm 的件,否则白点风险会留在里面。
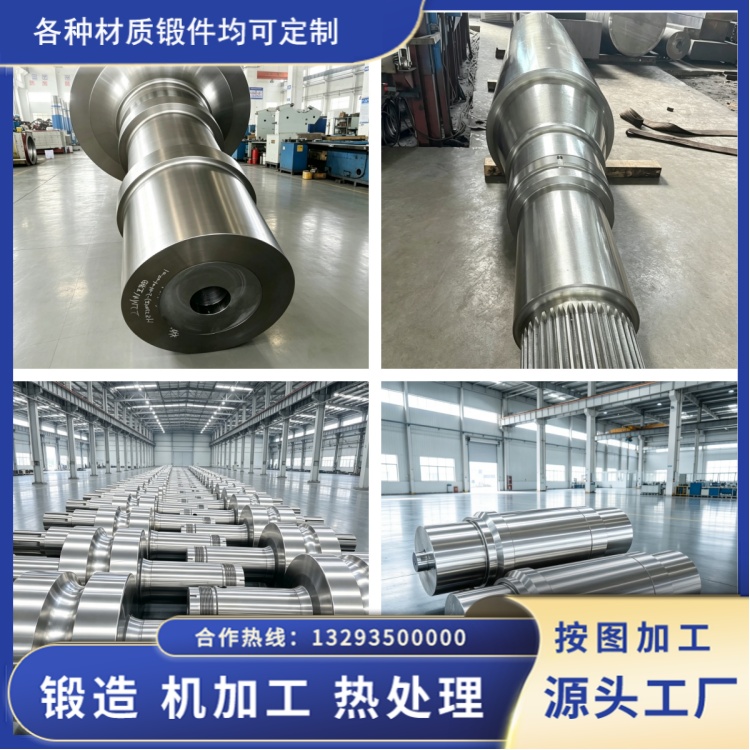
热处理是分水岭
掘进机锻件里,调质件占大头,但真正拉开寿命差距的是细节:淬火加热的保温时间按有效厚度算足,淬火冷却搅拌要到位,大截面件心部硬度上不去,表面硬度再漂亮也是自欺欺人。回火温度按目标硬度反推,不要为了赶交期把回火时间压缩,回火不足的件残余应力大,装机后在交变载荷下先起裂。齿轮类走渗碳淬火,渗碳层深按模数匹配,一般 0.8–1.2mm 要对应到具体齿面受力,淬火后磨齿、修形,接触斑点按图纸验收。
检测与常见缺陷
锻件出厂前常规做超声波探伤(按 GB/T 6402 或客户指定级别)、磁粉探伤查表面裂纹,随炉试样做拉伸、冲击(低温 -20℃ 或 -40℃ 按协议),重要件加做金相查带状组织和晶粒度。实际最容易出的问题有三类:一是淬火裂纹,多在截面突变处和孔边,靠淬火前预热、控制冷速解决;二是脱碳层超标,齿面和轴颈磨量不够就磨不掉;三是尺寸与形位,大件热后变形,粗加工前必须留足余量。
供货形式的建议
掘进机配件按 "锻件毛坯 — 粗加工 — 热处理 — 精加工" 拆开报价更清楚,主机厂自己做精加工和装配,锻件厂保证材质、组织、探伤和硬度梯度。山西永鑫生重工这类以大型锻件为主的厂子,15000 吨油压机适合承接回转台、履带架、大截面模块这类件,常规中小件也能批量供。订单里把材质牌号、锻造比、探伤级别、硬度区间、随炉试样要求写清楚,可按 EN10204 3.1 出具质证书,比事后争议强得多。
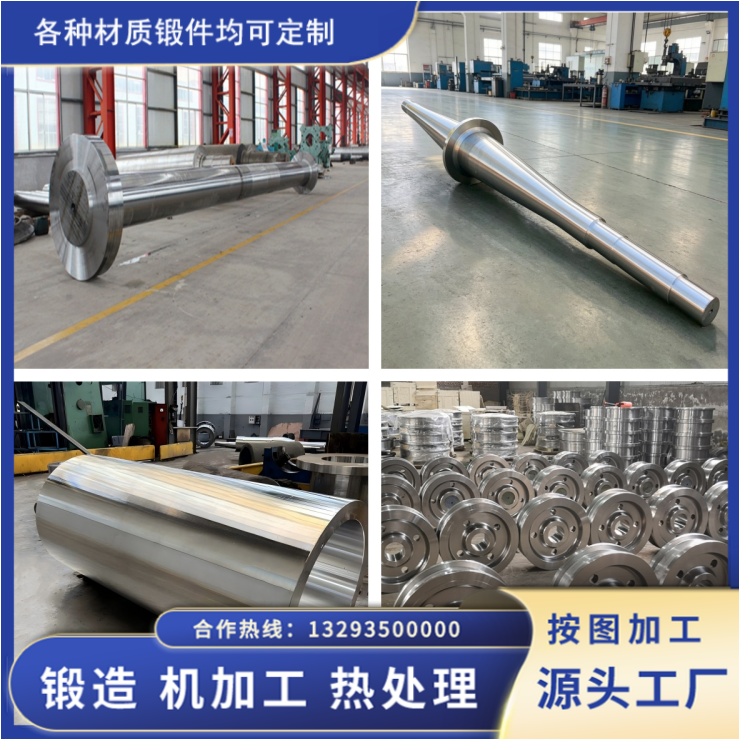
掘进机传动轴锻件的耐用性,八成在图纸之外的工艺细节里。材质选对、锻造打透、热处理做实,剩下的交给井下时间去验证。