船用主轴锻件按需锻造:从一张图纸到一根轴的实际过程
2026-11-12 10:50
山西中重重工集团
船用主轴锻件很少有标准件。同一条船,艉轴、中间轴、推力轴的直径、长度、锥度、键槽位置都不一样;不同船东的设计习惯、不同船级社的规范要求,也会让 "看起来相同" 的两根轴在材质和探伤等级上出现差别。所以 "按需锻造" 的本质,不是简单地按照用户的尺寸改一改,而是按图纸、按规范、按装配关系,把材料、工艺、检验这三条线一次性对齐。
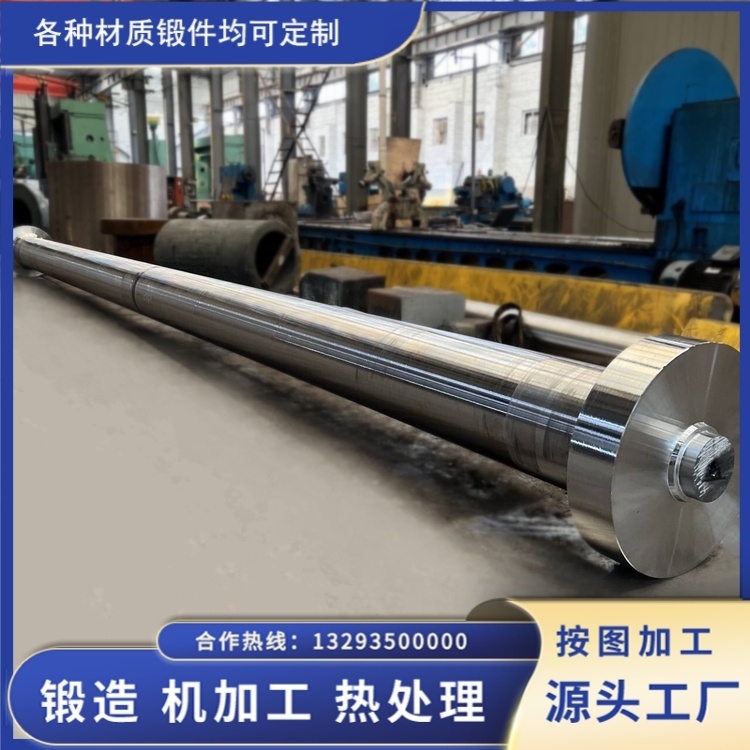
永鑫生接到的询价单里,最常见的三种情况:一是给了完整图纸和船级社要求,可以直接排产;二是只给了功率、转速、轴径估算和舱室空间,需要先协助确定结构方案;三是旧轴磨损或断裂后要复制一根,只有实物或测绘尺寸。这三种情况的工艺路径差别很大,第一种最顺,第三种最容易出问题 —— 旧轴锻件已经变形或补焊过,直接照抄尺寸会把误差一起复制过去。
二、评审要先落实三件事
图纸到手,第一轮评审基本围绕三个问题:
材质到底是什么。 船用轴常见 34CrNiMo6、42CrMo、30CrMnSiNi2A,也有 45# 用于负荷较轻的场合。同样是 42CrMo,要求 -20℃ 冲击功还是常温冲击功,冶炼和热处理的控制点就不一样。材质的写法必须能对应到标准牌号和具体性能指标,只写 "高强钢"" 合金钢 " 这种笼统表述,后面一定会打麻烦。
探伤按哪一级。 轴类锻件一般按 EN 10228-3 或 JB/T 5000.15 执行,关键部位要求 3 级甚至更高。等级差一级,允许的缺陷当量尺寸差很多,也直接影响锻造火次和后续是否要重新锻压。这个要求必须在报价前定死,不能 "先做出来再探"。
交货状态。 是锻件毛坯、粗加工件,还是成品轴?粗加工交货要留多少余量、留不留中心孔、要不要做试样环,都影响后面的机加工和取样。这三项确认完,报价才有意义。
三、锻造方案与火次:单件生产的成本逻辑
船用轴是典型的单件、小批量产品,没有模具摊销的空间,成本主要落在钢锭、火次、热处理和检验上。永鑫生常用的路线是:电炉加 LF 精炼加 VD 真空脱气冶炼,铸成钢锭后在水压机上分火次锻造。
锻造比不低于 3 是常规要求,但轴类件的难点在 "变形深入心部"。大直径轴如果只用上下平砧一次压扁,表层变形大、心部欠压,超声检测时容易出现心部密集缺陷信号。所以按件型安排拔长、镦粗、径向压实的组合,火次多一点,成本上去一些,但心部质量更可控。
这一步的取舍是实打实的:客户希望压价,压价最直接的办法就是减火次、减余量、减检验项目。永鑫生的做法是把这几项分开报价,让客户自己看到每一项的价格,而不是打成一个笼统的总价。
四、机加工与余量
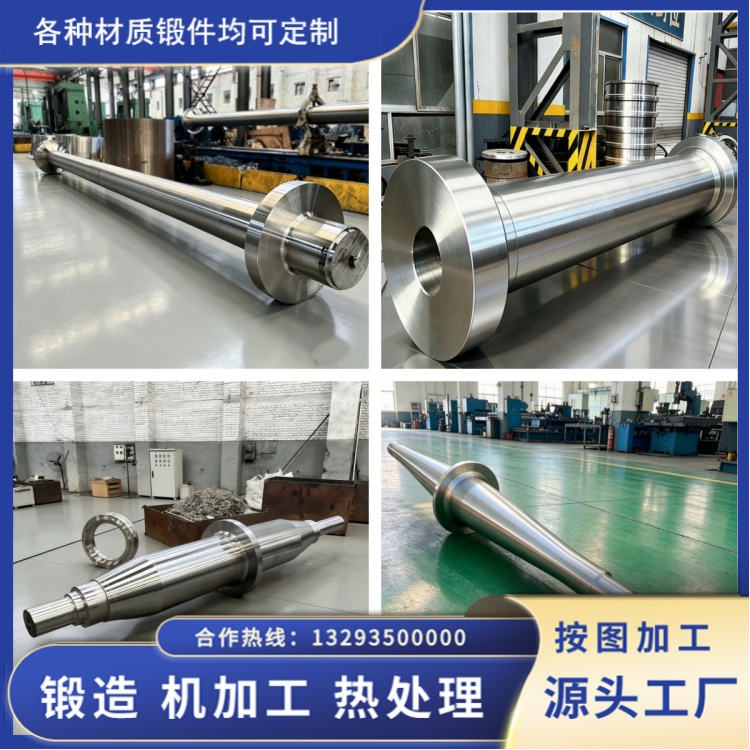
余量留多少,是容易被忽略但影响很大的环节。留得少,后续机加工一旦出现弯曲或偏心就报废;留得多,材料和加工工时都浪费,而且去除量大,暴露内部缺陷的概率上升。
一般轴类件单边留 5 到 15 毫米,视直径和长度而定。细长轴还要考虑热处理变形,热处理后需要校直。如果客户自己有加工能力,通常按粗加工状态交货,带中心孔和夹持端;如果没有,永鑫生可以做到半精加工甚至成品,包含锥面配合、键槽、螺纹等部位,但要求图纸标注清楚公差与配合等级。
五、检验与文件
一根船用主轴的交货文件,通常包括:材质证明(EN 10204 3.1,需要第三方见证时为 3.2)、化学成分与力学性能原始数据、UT 与 MT 报告、热处理曲线、尺寸检验记录、锻件标识与追溯信息(炉号、锭号、火次、轴号)。
这些文件里,客户最常在意的往往是证书的 "级别",但实际使用中最有用的是原始数据:冲击试样做几组、取自哪个位置、离散度多大;UT 报告里的缺陷记录是 "未发现" 还是有当量说明。一份只有结论没有过程的报告,出了问题查不下去。
六、交期上的实话
船用轴锻件的交期,主要受三件事制约:钢锭排产、热处理炉的空位、船级社验船师的到场时间。
常规材质、常规规格,从确认图纸到交货一般需要数周时间;如果涉及特殊材质、超大截面、需要第三方见证试验,周期会明显拉长。这一点提前说清楚,比交期承诺得漂亮但反复延期要好。船厂的总组计划是刚性的,轴晚到一周,整个下水节点都会动。