大型传动轴定制 —— 一根轴背后的硬功夫
2026-10-29 09:29
山西中重重工集团
在矿山、冶金、船舶、化工这些重工装备里,传动轴不是标准件,是典型的非标定制件。每台设备的工况不同,轴的尺寸、材料、精度、受力状态都不一样,几乎没有两根完全相同的轴。大型传动轴的定制,拼的不是标书上的参数,而是从图纸到成品这一路到底有多少真本事。
定制,先要把工况摸清楚
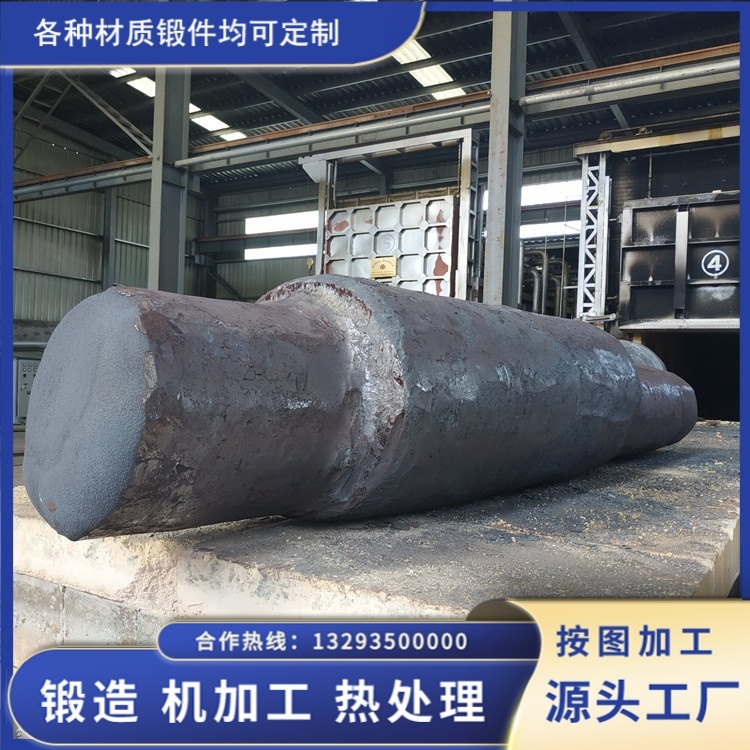
定制轴锻件的第一步不是画图,而是搞清楚轴在设备里怎么干活的。客户把使用场景一说,我们要反过来问清楚:这根轴传递多大的扭矩?转速多高?载荷是平稳还是带冲击?轴颈和什么配合?有没有高温、腐蚀、磨损这些特殊要求?这些信息决定了轴的选材和设计裕度。
举个例子,一根用于破碎机的大轴,承受的是强烈冲击载荷,选材就要偏重韧性,调质处理时回火温度会适当调整;而一根用在泵上的轴,高速旋转、载荷平稳,选材就可以偏重强度和耐磨性。工况理解偏了,后面做得再精细,轴也干不长。所以有经验的定制厂家,接单时花在沟通上的时间,往往比想象中多。
材料和锻造,决定轴的上限
大型传动轴的材料,常用的是 42CrMo、40Cr、35CrMo 这些合金结构钢,特殊工况下也会用到不锈钢、双相钢或者更高强度的材料。选材既要满足强度要求,也要考虑可加工性和经济性,不是越贵越好。
大轴的钢锭,锻造前要严格检验,低倍检查有没有缩孔、偏析、夹杂。锻造时要控制好加热温度和锻造比,打碎铸态组织,让金属流线顺着轴的受力方向走。大型自由锻轴,锻造比一般要保证在 3 以上,心部才能充分致密。锻后要缓冷或做正火,防止白点和裂纹。这一关,直接决定轴内部的 "底子" 干不干净。
热处理,性能的定盘星
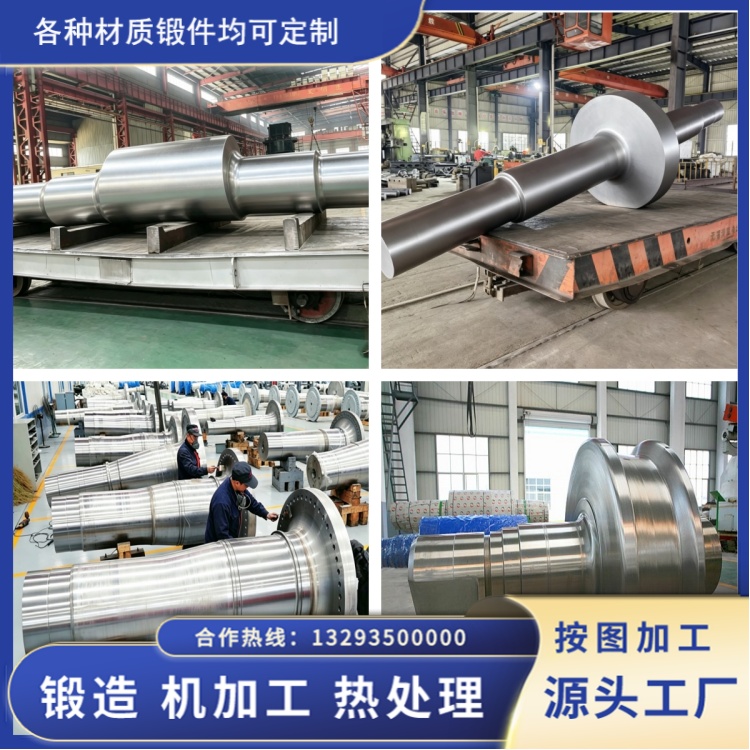
大型轴的热处理,考验的是加热和冷却的均匀性。一根几米长、几吨重的大轴,放进炉里,从表面到心部,从前端到后端,温度都要尽量均匀。淬火时冷却速度控制更是关键,太慢淬不硬,太快又容易开裂。大截面轴的淬透性,和材料、冷却介质、装炉方式都有关。
调质处理后的力学性能,要通过取样检验来确认。常见的验收指标包括抗拉强度、屈服强度、延伸率、断面收缩率和冲击功。这些数据实实在在,写不进宣传册,但客户验收时一条一条都对得上。热处理做得到不到位,探伤和力学试验一验便知。
大型轴的加工,精度和稳定性的平衡
大型传动轴的加工,难在 "大"。轴越长,刚性越差,车削时越容易让刀和变形。加工大型轴,通常要分区段、分步骤,先粗后精,粗加工预留足够余量,精加工再逐步到位。轴颈配合尺寸的公差,往往要控制在 0.02 毫米以内,这个精度在几十毫米的小件上容易,在几米长的大轴上,靠的是设备刚性、刀具、装夹和工艺的层层保证。
加工过程的测量也不能停。车一段、量一段,随时监测尺寸变化,防止累积误差。大型轴还容易出现弯曲,加工中要反复找正,必要时安排去应力处理,把内应力释放掉,避免下了机床就弯。
检测和出厂,一步都不少
大型传动轴出厂前,无损检测是硬门槛。超声波探伤查内部缺陷,磁粉或渗透探伤查表面裂纹,这都是不能省的。对于承受交变载荷的重载轴,还会要求更高的探伤标准和更严格的验收条件。探伤合格后,做最终尺寸、形位公差和表面质量检验,全部达标才敢出具合格证。
定制,比的是综合能力
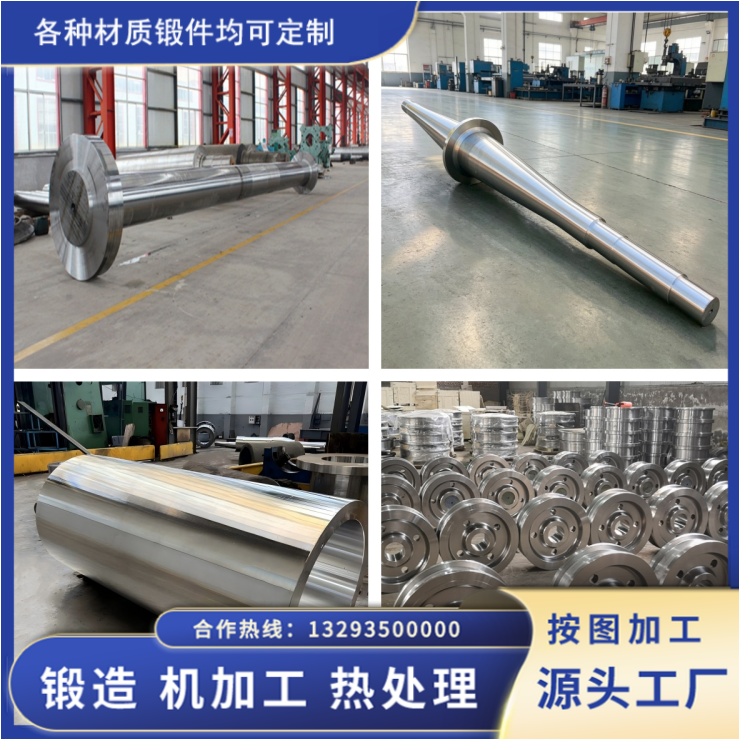
大型传动轴锻件定制,从来不是单一工序的事。材料、锻造、热处理、机加、检测,每一个环节都到位,出来的轴才靠得住。缺了哪一环,验收和现场使用都会出问题。客户选定制厂家,看的不只是报价,更是这个厂家有没有把整条工艺链做扎实的能力。一根轴做得好,靠的是流程和习惯,不是运气。