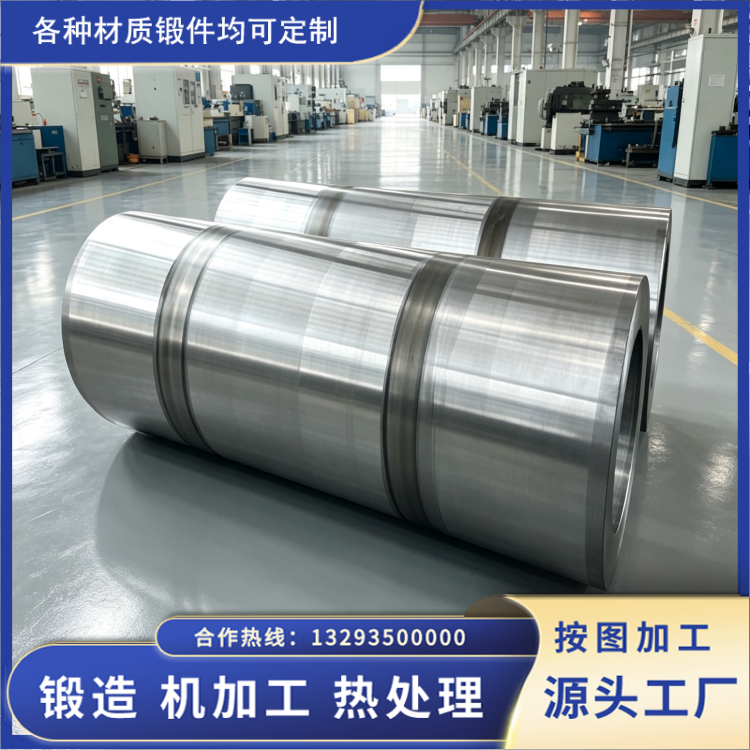
P91 锻筒 —— 超临界电站高温高压工况的核心锻件
2026-10-19 10:59
山西中重重工集团
近年来,国内火电向着大容量、高参数方向发展,超临界、超超临界机组逐渐成为主力机型。这类机组的主蒸汽压力普遍达到 25MPa 以上,温度在 566℃~620℃之间,部分先进机组蒸汽温度甚至更高。在这样的工况下,主蒸汽管道、集箱(联箱)、汽缸等承压部件长期处于高温、高压、高应力状态,对材料的持久强度、抗蠕变、抗氧化性能提出了极为苛刻的要求。锻筒作为这些部位的关键承压锻件,其质量直接关系到机组能否安全、稳定、长期运行。
P91 的材质本质
P91 属于改良型 9Cr-1Mo 马氏体耐热钢,在传统 9Cr-1Mo 钢的基础上,通过添加钒(V)、铌(Nb)、氮(N)等微量合金元素,显著提高了高温持久强度。其铬含量约为 8%~9.5%,钼含量约 0.85%~1.05%,经正火加高温回火处理后,得到回火马氏体组织,具备良好的高温强度与抗蒸汽氧化性能。与早期广泛使用的 P22、12Cr1MoV 等低合金耐热钢相比,P91 在 600℃左右的持久强度明显更高,可以用更薄的壁厚承受同样的压力,从而减小热应力、降低热疲劳风险。因此,P91 被普遍用于超临界机组的主蒸汽管道、高温集箱等高温承压部位,也是国内外相关标准(如 ASTM A335、A182)中针对该温度区间推荐的高温管道与锻件材料。
为什么是 "锻" 出来的筒
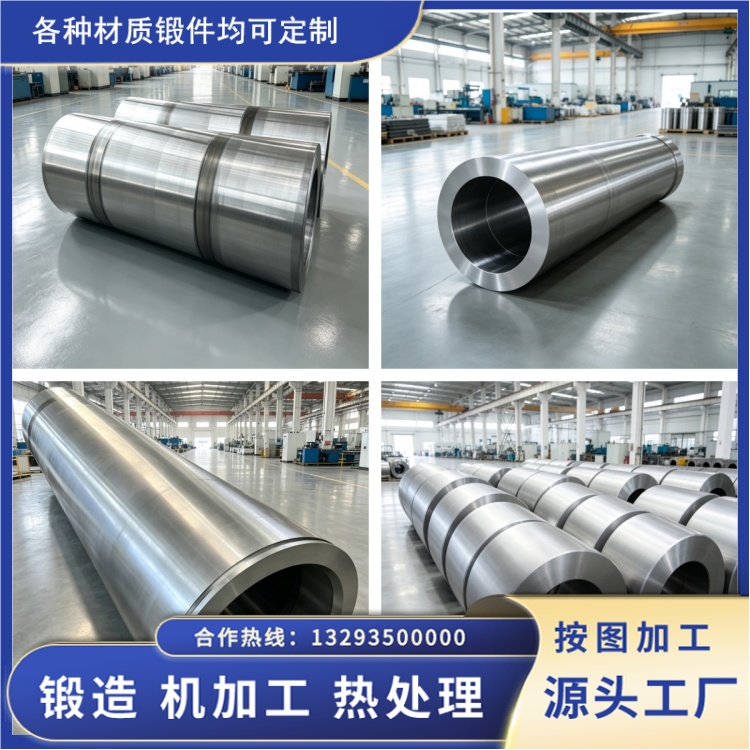
同规格的高温承压部件,既可以选择无缝管,也可以选择锻件,二者在性能上存在差异。无缝管通常采用轧制或热扩工艺,而锻件则是通过自由锻或模锻,对钢锭进行反复镦粗、冲孔、芯轴拔长等工序,使金属流线沿筒体圆周方向合理分布,内部组织更加致密,夹杂物、偏析等冶金缺陷得到有效消除或细化。对于大口径、厚壁、带法兰或管板一体成型的锻筒,整体锻造可避免分体焊接带来的应力集中和焊缝隐患,密封面等关键部位留有充足精加工余量,更能保证压力容器筒节的组对精度。因此,在超临界电站高温高压、对可靠性要求极高的场合,锻筒往往是比焊接管、轧制管更稳妥的选择。
超临界工况对锻筒的具体要求
一是持久强度。耐热钢在 550℃~620℃下,要保证 10 万小时持久强度达标,长期运行不发生明显的蠕变变形。二是组织稳定性。高温长期服役下,组织应保持稳定,避免出现珠光体球化、石墨化等问题。三是抗氧化、抗蒸汽氧化能力。四是焊接适配性。锻筒往往需要与管道、管座现场焊接,材料需具备良好的可焊性,且配套焊后热处理(如 745℃~775℃ 消应力处理)工艺成熟。此外,低温韧性、内部致密性、尺寸精度也都属于基本要求。
永鑫生在 P91 锻筒上的制造实践
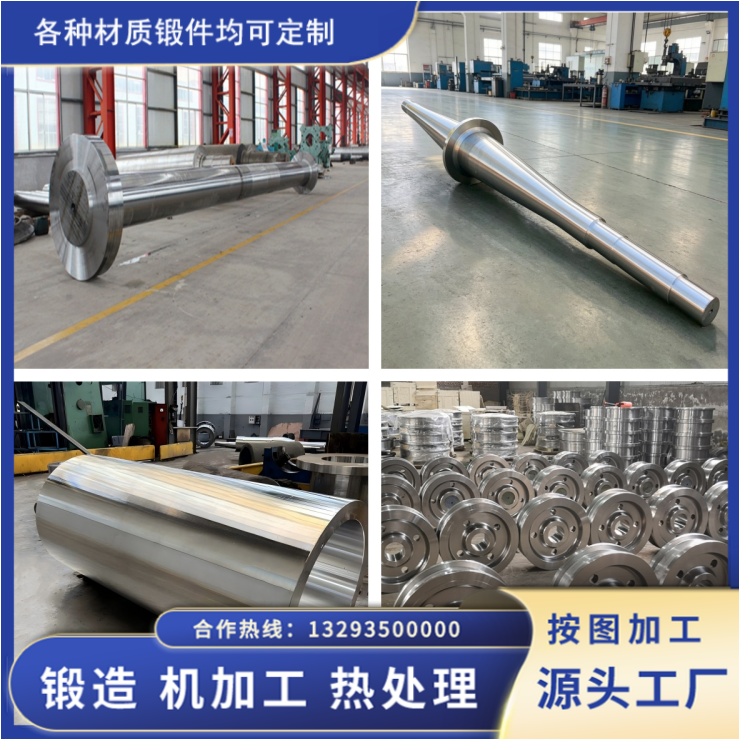
山西永鑫生重工位于 "中国锻造之乡" 山西定襄,深耕锻造行业多年。在 P91 锻筒的制造上,企业优先选用电渣重熔(ESR)优质钢锭作为坯料,从源头控制夹杂物与偏析,降低氢致开裂等缺陷风险。锻造环节依托多台大型压机(包括 3 万吨多项模锻压机),采用 "多次镦粗 — 定心冲孔 — 长行程芯轴拔长" 工艺,分多火次渐进成型,严格控制每道次的变形量与锻造温度区间,确保筒体壁厚均匀、圆周误差小、轴向直线度满足组对焊接要求。热处理环节采用大型密闭台车炉,炉温均匀性控制在 ±5℃ 以内,P91 锻件执行正火加高温回火,并增加去应力回火,以细化组织、释放残余应力,保证 600℃ 持久强度与晶粒度(达到 7 级以上)指标。检测环节则按特种设备锻件规范执行,内部缺陷采用超声波探伤,表面进行磁粉、渗透探伤,截取本体试样做常温与高温力学性能测试。
可以说,P91 锻筒锻件虽然只是超临界机组众多部件中的一环,却承载着最严苛的工况和最重的安全责任。把材质选对、把工艺做细、把检测做全,才能让这台 "核心锻件" 真正对得起它所在的高温高压岗位。