液压油缸锻件锻造比控制与内部缺陷防控要点
2026-10-15 10:04
山西中重重工集团
液压油缸锻件的内部质量,很大程度上在锻造环节就已决定。钢锭经过加热和塑性变形,铸造组织被打碎、压实、焊合,最终形成致密、流线合理的锻造组织。而这一过程是否充分,核心衡量指标就是锻造比。锻造比控制得当,缸筒内部缺陷少、组织致密;控制不当,则容易留下疏松、夹杂、折叠等隐患,直接威胁油缸的承压安全。
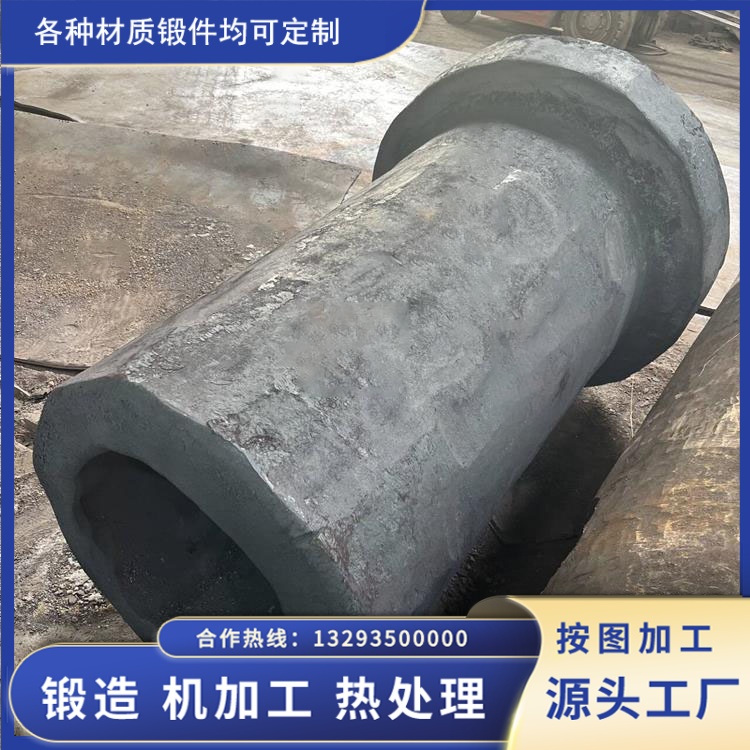
锻造比反映的是锻件在变形过程中的变形量大小。对缸筒类锻件,行业经验是镦粗比不宜小于 2.5,拔长比一般控制在 2.0~3.5,整体核心锻造比通常在 3~6 之间。这个区间是长期实践确定的:锻造比太小,钢锭内部的铸态枝晶、缩孔、疏松无法被充分破碎压实,心部容易残留缺陷;锻造比过大,又会带来过大的内部应力和流线过度变形,未必更有利。所以锻造比不是越大越好,而是要与钢锭质量和缸筒规格相匹配。
实际生产中,缸筒锻件多采用 "两次镦粗 — 实心冲孔 — 多道次芯轴扩孔" 的复合工艺。以永鑫生的做法为例,单次镦粗变形量控制在 60% 左右,整体锻造比稳定在 4~6,依靠大吨位液压机的静压力让缸筒坯料三向均匀受压,从而击碎粗大枝晶、焊合内部孔隙,使组织致密化。对大口径、小批量缸筒,多采用自由锻配合芯轴拔长、扩孔工艺;对中批量或标准化缸筒,则采用半闭合模锻,以获得更好的尺寸一致性和可控余量。
锻造比控制的核心难点,在于让变形量恰好覆盖到缸筒心部。如果镦粗量不足,坯料中心部位的铸态组织得不到充分压实,心部疏松就会残留下来。而心部疏松恰恰是缸筒承压时的薄弱环节,高压介质作用下容易成为裂纹起源。所以对厚壁缸筒,往往要通过多次镦粗,让变形由外向内逐层传递,确保心部也达到足够的致密度。
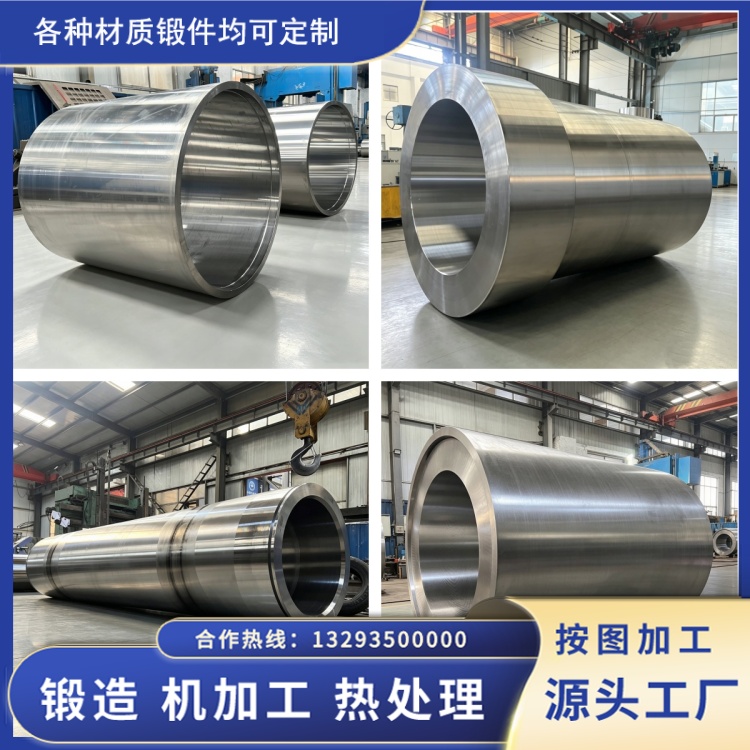
温度控制是锻造比能否发挥作用的先决条件。碳钢始锻温度一般在 1200℃~1250℃,合金钢在 1150℃~1180℃,终锻温度有严格下限。温度过高,晶粒粗大、氧化严重;温度过低,材料塑性差、变形困难,容易产生锻造裂纹。终锻温度低于工艺下限的坯料,必须停止锻打,重新加热才能继续。自动化液压锻造机配合红外测温与实时位置反馈系统,能把每件产品的变形温度波动控制在 ±15℃ 以内,这是保证批量锻件质量稳定的重要手段。
锻造比与缺陷防控的关系,可以概括为:锻造比是实现组织致密化的杠杆,但杠杆的作用需要以规范的工艺为前提。只追求锻造比数字达标,却忽视温度、变形方式和工序衔接,同样会出问题。比如单次变形量过大,即使总锻造比够了,也可能因局部应力集中而开裂。
对液压油缸缸筒而言,锻造的目标不是简单地把钢锭 "打成一个筒",而是让组织致密、流线连续、无内部缺陷。锻造比控制正是实现这一目标的量化手段。把镦粗、拔长、扩孔的变形量分配合理,把温度控制到位,缸筒毛坯才能获得可靠的内部质量基础,为后续热处理和机械加工创造良好条件。
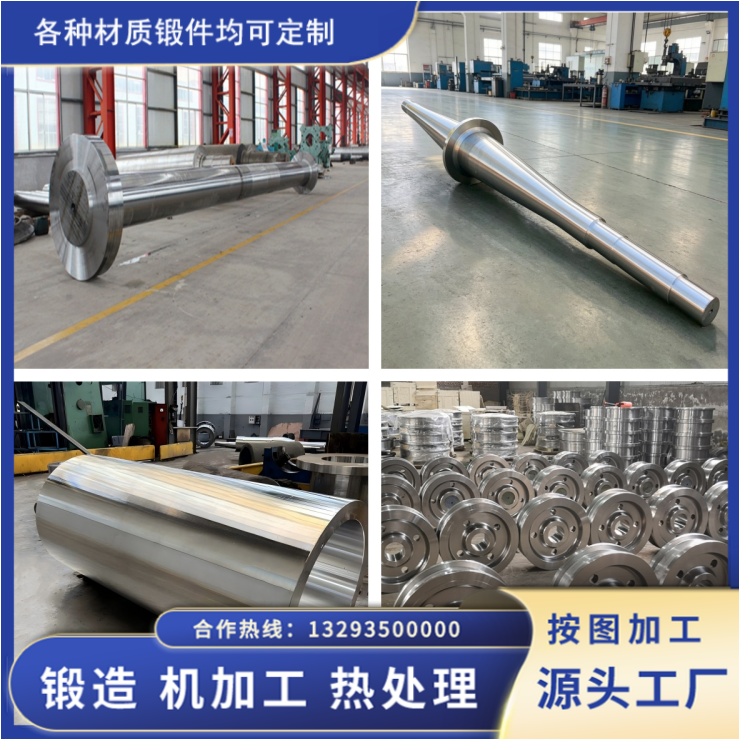
锻造环节控制得好,后面热处理才能充分发挥作用;反之,如果锻造比不足、内部存在疏松夹杂,即使后续热处理再严格,也难以弥补。这也是锻造被称为油缸锻件质量 "源头控制" 环节的原因所在。