高压筒体筒节锻件无损检测标准与验收说明
2026-10-15 09:33
山西中重重工集团
高压容器筒节是承压设备中最关键的受力部件之一,其内部一旦存在未被发现的缺陷,在交变载荷和高压介质作用下很容易扩展,甚至引发泄漏或失效事故。因此,无损检测是筒节锻件出厂前必须执行的最后一道质量屏障,相关标准体系和验收要求也有明确的规定。
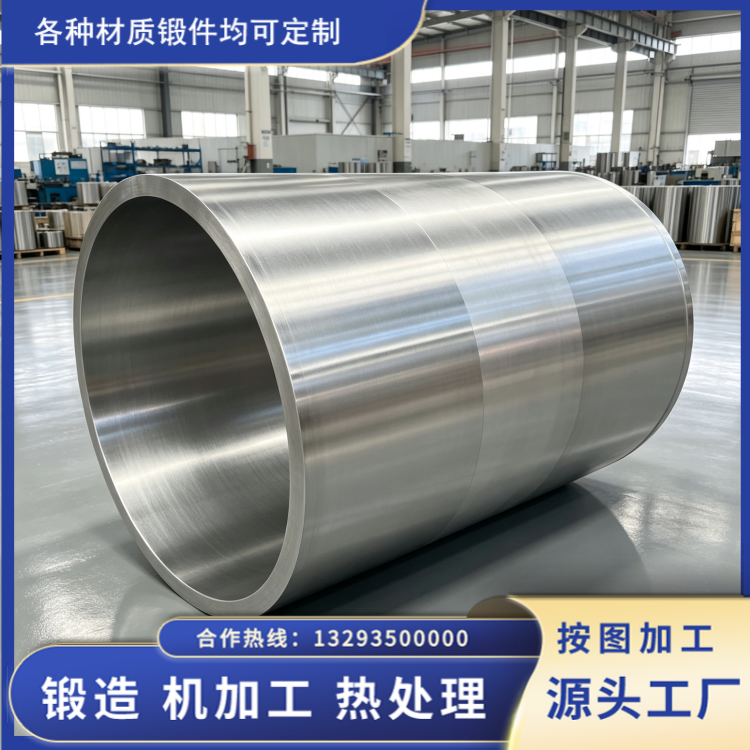
国内筒体锻件无损检测主要依据两套核心标准:一是 GB/T 6402《钢锻件超声检测及分级》,用于锻件内部超声探伤的分级评定;二是 NB/T 47013《承压设备无损检测》,覆盖超声(UT)、磁粉(MT)、渗透(PT)、射线(RT)等各类方法的具体工艺和合格级别。对于核电、加氢等高压筒体,还往往执行更高一级的探伤验收等级。
检测时机一般分为两道。第一道在粗加工完成后进行,此时筒体表面已去除锻造氧化皮和粗糙层,探头耦合稳定,适合做全壁厚的超声探伤(UT)。超声能穿透数百毫米壁厚,识别筒体心部、壁厚中部的缩孔、夹杂、裂纹、白点等体积型缺陷。探伤前需用同材质标准试块校准灵敏度,常用平底孔当量 φ2mm、φ3mm 作为缺陷判定基准;壁厚超过 300mm 的筒体要选用低频大功率探头,减少声波衰减,防止心部缺陷漏检。
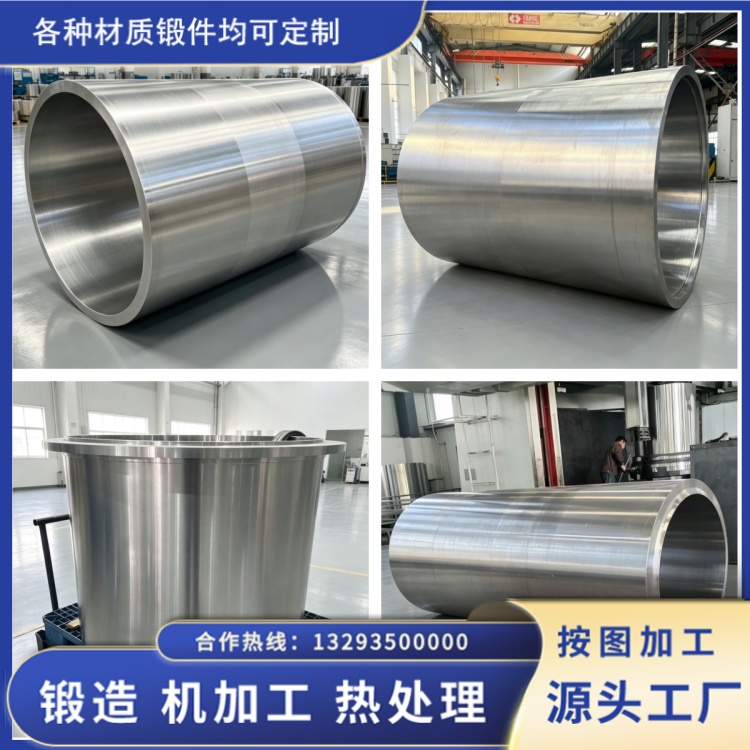
第二道检测在精加工完成后进行,重点排查表面缺陷。铁磁性材料(碳钢、低合金钢)采用磁粉检测(MT),通过磁化后磁悬液聚集情况识别表面微裂纹、锻造折叠和加工刀痕;不锈钢、双相钢等无磁材料则采用渗透检测(PT),利用渗透剂渗入开口缺陷后显影的原理。筒体内外壁、两端端面要做到 100% 全覆盖,不允许局部抽检。
合格级别的划分与筒体用途直接相关。一类承压筒体(如加氢、核电)执行一级合格标准,不允许存在超过 φ2mm 的单点缺陷,无密集点状缺陷群;二类压力容器、风电筒体执行二级标准,单点缺陷当量一般不超过 φ3mm;通用机械筒体执行三级标准,但贯穿壁厚的裂纹、大尺寸缩孔一律不允许。
需要强调的是,UT 与 MT/PT 必须配套使用、相互补充。超声能发现内部缺陷,却难以捕捉表面微小开口裂纹;磁粉和渗透则专查表面,二者缺一不可,不能用单一方法替代。每支筒体探伤完成后应出具独立探伤报告,记录筒体编号、材质、缺陷图谱、验收等级和检测人员签字,原始波形数据电子存档,保存周期不少于 10 年,以满足特种设备终身追溯要求。
高压筒节锻件的无损检测,从标准、时机到合格级别的执行,每个环节都在帮助筛除隐形缺陷,避免存在隐患的锻件流入装备制造环节,是保障设备长期安全运行的基础工作。