山西永鑫生筒体锻件厂家:压力容器筒节锻件加工工艺介绍
2026-10-13 09:56
山西中重重工集团
压力容器筒节是石化、化工、电力装备中的核心承压部件,长期在高温、高压介质环境下持续运行,一旦筒体出现内部疏松、裂纹或者组织不均匀,极易引发设备安全事故。相较于卷焊筒体,整体自由锻成型的压力容器筒节无焊接接头,不存在焊缝夹渣、应力集中等隐患,在中高压、厚壁压力容器项目中应用广泛。山西永鑫生重工作为筒体锻件生产厂家,多年专注压力容器筒节锻件的自由锻制造,整套加工工艺严格遵循承压设备锻件相关标准,从原料验收、锻造成型、热处理、机加工到无损检测,每一道工序设置质量控制点,保障筒节锻件力学性能与内部致密性满足压力容器使用要求。
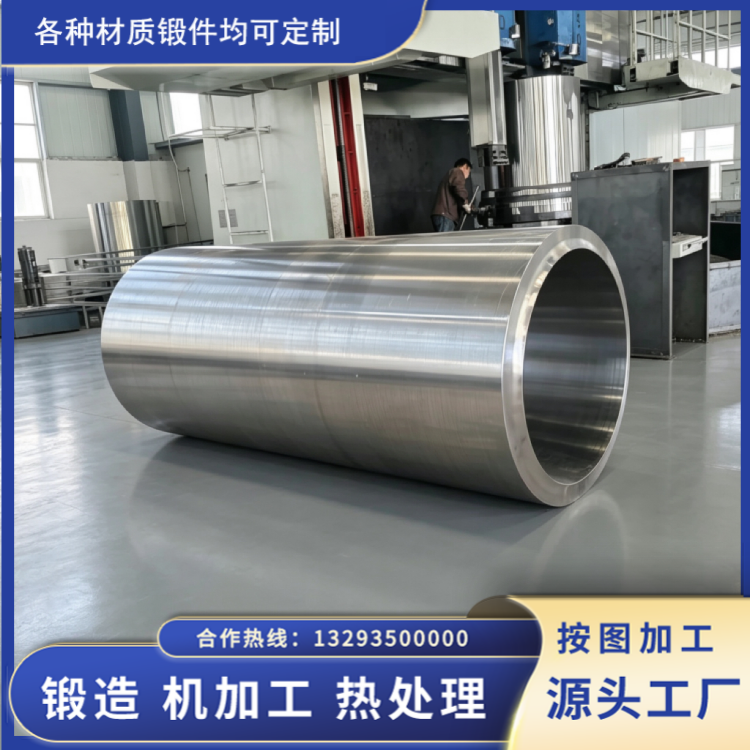
压力容器筒节锻件生产的第一道工序,是原材料进厂检验。压力容器属于特种设备,对钢材纯净度要求远高于普通机械锻件,原材料一般选用精炼真空处理钢锭,常用牌号包含 16Mn、20MnMo、15CrMo、12Cr2Mo1 等承压专用钢材。钢锭到货之后,除核对钢厂原始质保书外,车间质检人员取样开展光谱成分复检,严格管控硫、磷等有害元素,同时开展超声波探伤筛查钢锭原生缩孔、大型夹渣。铸态钢锭冒口与水口位置缺陷集中,必须按照工艺规范切除干净,不能保留。随后根据图纸尺寸下料,合理预留锻造余量与机加工余量,大型厚壁筒节单边锻造余量通常预留 25~40mm。坯料表面清理打磨,去除表面裂纹、氧化皮、重皮等缺陷,防止缺陷在加热锻造过程进一步扩展,为后续锻造做好准备。
坯料加热是锻造前的关键环节。大型合金钢钢锭导热性能差,如果升温速度过快,坯料表层和芯部温差过大,容易产生热应力裂纹。山西永鑫生采用台车式加热炉执行阶梯升温工艺,低温段缓慢预热,释放钢锭内部原始应力;中段匀速升温;高温区间充分保温,保温时长根据钢锭截面厚度计算,保证坯料芯部与表层温度均匀,获得良好塑性。加热温度控制在规范区间,严格规避过热、过烧问题,一旦钢材晶粒边界氧化,锻件冲击韧性会永久性下降,无法通过后续热处理修复。
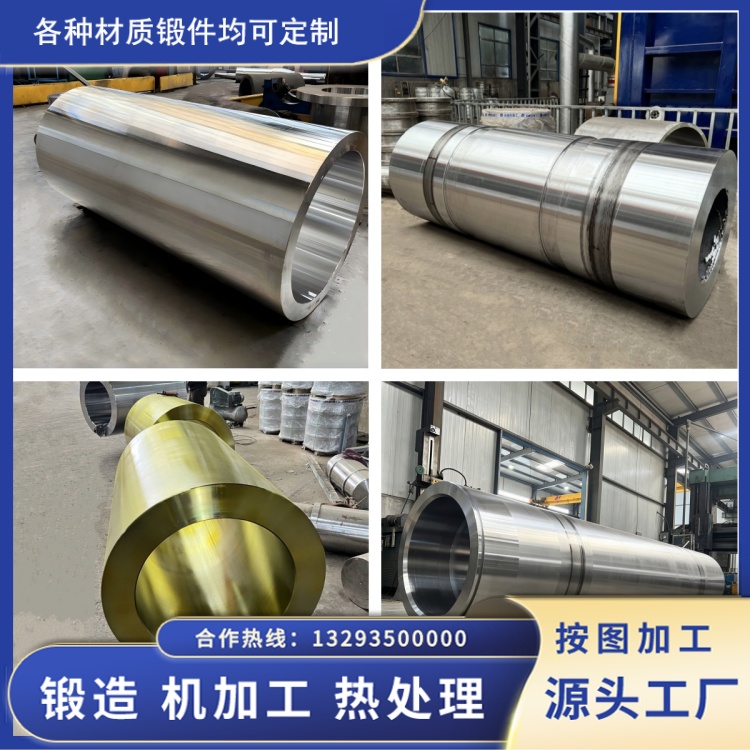
压力容器筒节锻件采用经典自由锻工艺路线:镦粗、冲孔、芯棒拔长、马杠扩孔、整形。镦粗工序对实心钢锭进行大变形量压实,破碎铸态粗大晶粒,焊合钢锭内部微小气孔、疏松,提升筒体整体致密度。锻造比是压力容器筒节的核心指标,常规承压筒节总锻造比不低于 3,加氢、高压反应器等关键设备筒节锻造比提升至 4 以上。锻造比不足,钢锭心部变形不充分,内部缺陷无法压实,后期探伤容易超标。镦粗完成后进行双面冲孔,加工筒体中心通孔,冲孔温度保持在 950℃以上,避免孔壁撕裂、内孔偏斜。冲孔后的空心坯套入专用芯棒开展芯棒拔长,调整筒体长度与壁厚;再通过马杠扩孔逐步扩大筒体直径,多次小变形量扩孔,控制单次压下量,减少筒体内壁撕裂、折叠缺陷,同时校正筒体圆度,降低椭圆度。锻造全程监控终锻温度,碳钢终锻温度不低于 800℃,合金钢不低于 780℃,终锻温度过低,材料塑性变差,容易产生内部微裂纹。锻造完成的毛坯筒体不能露天快速冷却,厚壁筒节采用坑冷、堆冷方式缓慢降温,释放锻造应力,防止冷却裂纹产生。
锻后毛坯进入热处理工序,压力容器筒节锻件一般采用正火加回火,部分高压设备筒节执行调质处理。热处理的核心目标是细化晶粒,均匀金相组织,大幅度降低锻件残余应力,避免后续机加工完成后筒体发生变形,造成圆度、同轴度超差。热处理炉内放置随炉试样,同炉锻件完成热处理之后,对随炉试样开展拉伸、冲击、硬度试验,验证力学性能指标是否满足 NB/T47008 承压锻件标准要求。热处理完成后,开展第一轮 100% 超声波探伤,按照 NB/T47013 标准执行,筛查筒体内部缩孔、夹渣、白点、裂纹等缺陷,不合格锻件直接隔离报废,不进入机加工工序。
探伤合格的筒体毛坯转入机加工车间,依次进行粗加工与精加工。粗加工去除大部分余量,释放一部分残余应力;精加工阶段加工筒体内外壁、两端端面、坡口、密封台阶,严格控制筒体圆度、圆柱度、壁厚差、端面垂直度。压力容器筒节端面、坡口尺寸精度直接影响后续组对焊接质量,加工过程持续抽检尺寸。精加工全部完成后,再次开展全套无损检测,超声波复查内部质量,磁粉探伤排查筒体端面、过渡圆角等应力集中区域的表面及近表面微裂纹。所有检测项目、力学性能试验合格之后,整理材质报告、热处理曲线、探伤报告等全套资料,打上唯一产品编号,完成成品验收入库。
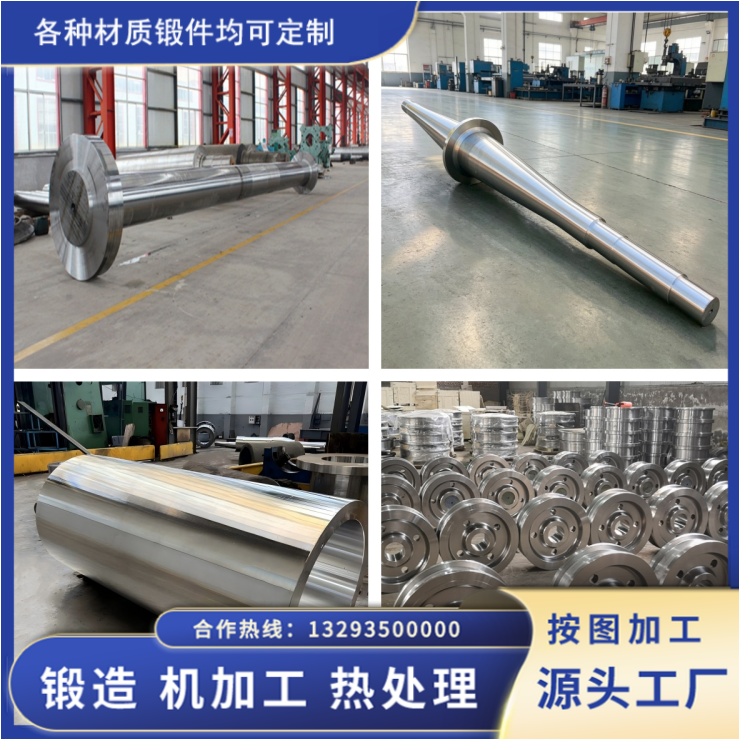
压力容器筒节锻件的加工工艺是一套完整体系,任何一个工序简化或者参数失控,都会留下安全隐患。山西永鑫生重工依托自由锻、热处理、无损检测一体化生产能力,严格执行承压锻件制造规范,从源头把控原材料质量,精细化管控锻造变形与热处理工艺,多重探伤检验,保证交付的压力容器筒节锻件致密性好、组织均匀、残余应力低,满足化工、电力行业各类压力容器长期高压服役需求。