山西永鑫生重工|高温工况 42CrMo 抗疲劳主轴锻件生产工艺与质量管控
2026-10-07 10:54
山西中重重工集团
在冶金、热料输送、高温搅拌、余热设备等装备当中,主轴长期处在温度波动大、交变扭矩持续作用的服役环境,部分工况长期工作在 300/450℃区间,既要承受扭转、弯曲复合载荷,还要抵御高温带来的强度衰减、疲劳裂纹萌生风险。42CrMo 合金结构钢凭借良好的淬透性、高温蠕变性能与抗疲劳性能,成为高温重载主轴锻件的常用材料,调质处理之后可以兼顾强度、韧性,相比普通碳钢,高温环境下力学性能衰减幅度更小。但 42CrMo 属于合金钢,对加热、锻造、冷却、热处理全流程要求严苛,一旦工序管控不到位,很容易出现晶粒粗大、残余应力大、疲劳寿命不足等问题。山西永鑫生重工作为定襄自由锻企业,依托万吨油压机与配套热处理设施,承接各类高温工况 42CrMo 抗疲劳主轴锻件毛坯生产,立足实际工况制定工艺,不夸大材料性能上限,依靠稳定的工艺参数保障锻件使用可靠性。
42CrMo 主轴锻件执行 GB/T3077/2015 合金结构钢标准,锻件通用技术条件执行 JB/T9178.1,无损检测按照 JB/T5000.15 重型机械锻件探伤标准执行。原材料是抗疲劳性能的基础,高温用主轴对钢水纯净度有更高要求,优先选用电炉 + LF 炉外精炼钢锭,严格控制 C:0.38/0.45%,Cr:0.90/1.20%,Mo:0.15/0.25%,严格限制硫、磷有害杂质,S≤0.030%,P≤0.030%,降低非金属夹杂物,夹杂物聚集会成为疲劳裂纹的萌生源头。原材料进厂核对钢厂质保书,每批次开展光谱复检,核对炉批号,打磨清除钢锭表面裂纹、结疤缺陷。工艺人员结合成品尺寸、法兰结构核算下料重量,充分预留锻造变形余量、热处理变形余量与粗加工余量,保障达到规定锻造比,同时避免材料过度浪费。
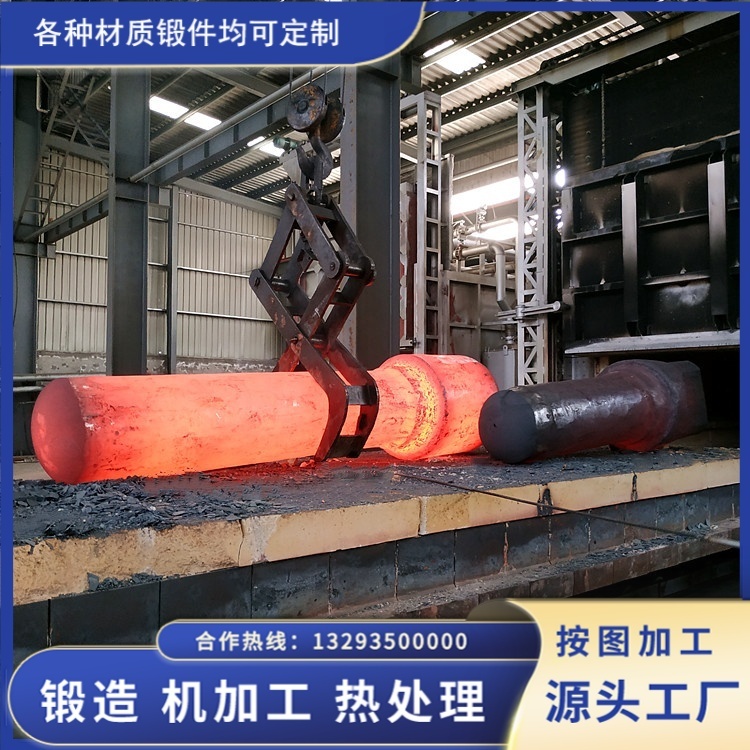
锻造工艺直接决定主轴内部组织致密性与金属纤维流向。高温抗疲劳主轴,锻造比不低于 3.5,关键重载产品提升至≥4.0,通过多道次镦粗、拔长打碎铸态粗大晶粒,压实钢锭内部疏松孔洞,让金属纤维流线沿着主轴轴向连续延展,避免流线被切断,以此提升锻件抗交变疲劳能力。42CrMo 合金钢导热性能差,大截面钢锭不能直接快速升温,车间采用阶梯分段加热,600/650℃低温充分预热保温,释放钢锭原始应力,再逐步升温至始锻温度 1150/1180℃,依据截面厚度核算保温时间,保证坯料芯部完全透烧。锻造过程依靠红外测温实时监控工件温度,终锻温度不低于 850℃,一旦工件温度低于工艺下限,必须回炉复热,严禁低温强锻,防止产生折叠、内部微裂纹缺陷。针对带法兰的阶梯主轴,控制单次压下量,规避轴肩过渡位置产生折叠缺陷。锻后高温主轴毛坯不能露天直接空冷,转入缓冷坑缓慢降温,之后安排去应力退火,释放锻造残余应力,降低后续热处理变形与开裂风险。
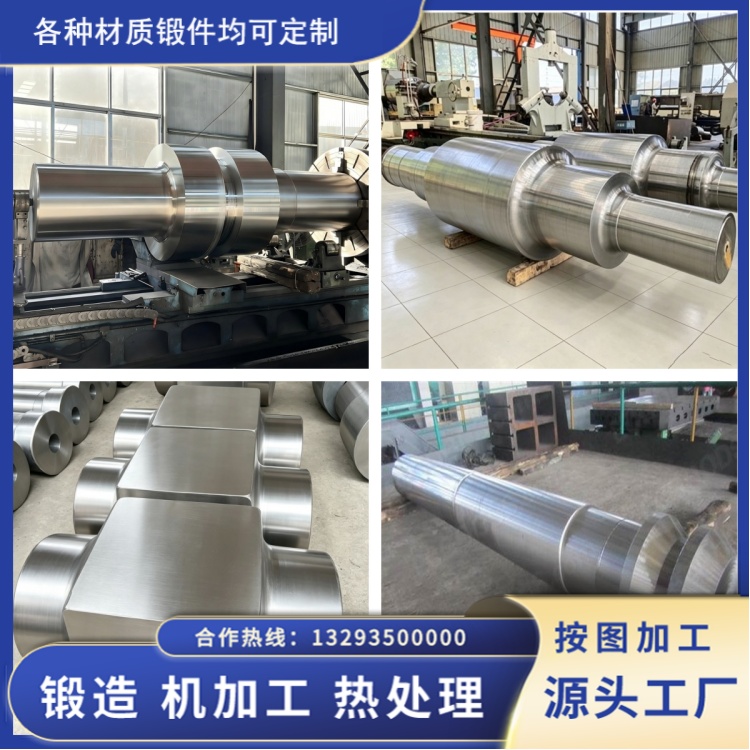
调质热处理是 42CrMo 高温抗疲劳主轴最核心的工序,直接决定高温服役条件下的强度、韧性与抗疲劳水平。淬火加热温度控制在 840/860℃,充分保温保证组织转变,采用油冷方式,控制冷却速率,降低淬火开裂风险;随后进行 550/580℃高温回火,获取均匀回火索氏体组织,兼顾高温强度与韧性,减少回火脆性影响。调质后常规力学指标:抗拉≥930MPa,屈服≥735MPa,冲击吸收功 Aku≥45J,硬度 HB269/302。需要客观说明,42CrMo 存在使用温度边界,长期超过 500℃工况下材料蠕变性能会明显下降,遇到超温工况,技术人员会主动提示客户更换更高等级材质,不做脱离材料本身的性能承诺。长主轴锻件自重较大,调质过程极易发生弯曲变形,热处理装炉全部使用多点支撑工装,减少重力造成的弯曲。热处理之后进行液压校直,校直完成增加一道去应力回火,消除校直带来的附加应力,避免后期加工与使用过程中发生变形回弹。
尺寸、形位公差与无损检测是交付的硬性保障。黑皮毛坯直径公差 + 3~+5mm;粗加工交货直径公差 + 1~+3mm;主轴直线度控制≤3mm/1000mm。粗加工完成后开展超声波 UT 探伤,排查内部缩孔、夹杂、裂纹;磁粉 MT 探伤重点扫描轴肩、法兰圆角等高应力集中部位,高温工况下这些位置最容易萌生疲劳裂纹,探伤不允许简化。重要订单从锻件本体取样做理化试验,核查强度、冲击韧性指标。每一件锻件留存完整的炉号、加热记录、热处理曲线、探伤、硬度检测记录,实现全流程可追溯,可提供材质报告、探伤报告、热处理曲线整套质保资料,支持第三方监造复检。
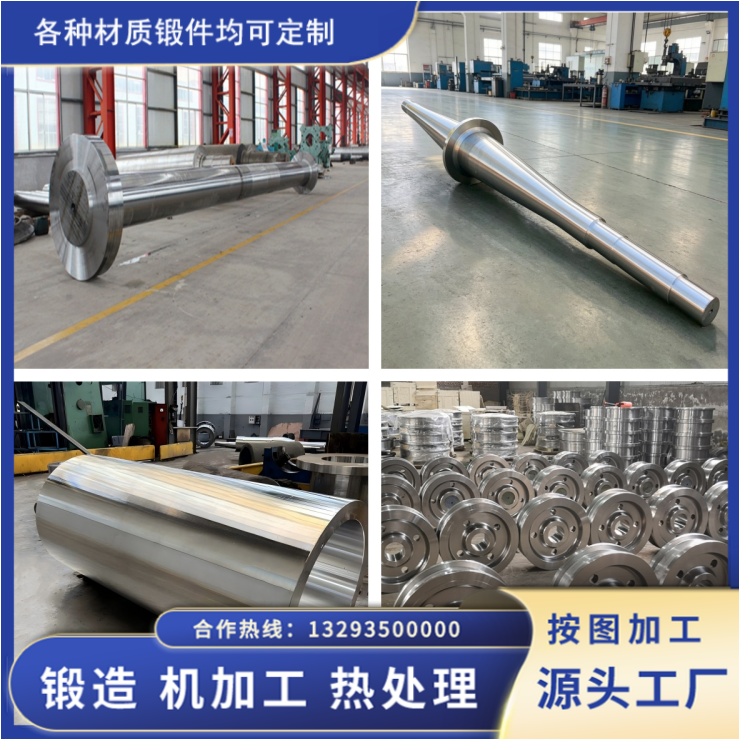
从实际项目反馈来看,42CrMo 高温主轴锻件出现早期疲劳失效,多数不是材质牌号错误,而是锻造比不足、热处理保温时间不够、校直后未消除附加应力、探伤漏检等人为工艺缩减造成。山西永鑫生重工生产 42CrMo 高温抗疲劳主轴锻件,严格执行整套工艺,不压缩关键工序时间,可交付黑皮毛坯、退火毛坯、调质粗加工半成品,服务冶金热工设备、高温搅拌、余热回收等装备制造企业,用可控的工艺参数,降低主轴高温疲劳断裂风险。