山西永鑫生合金钢轴类锻件定制 调质处理如何提升轴件综合力学性能
2026-10-05 09:29
山西中重重工集团
在矿山、冶金、重工装备领域,合金钢主轴、传动轴长期承受扭转、弯曲、交变冲击载荷,仅仅依靠锻造成型无法满足重载使用要求,调质处理是决定轴件综合力学性能的核心工序。山西永鑫生重工承接各类合金钢轴类锻件定制业务,针对 42CrMo、35CrMo、40Cr 等常用合金钢,结合工件尺寸、工况要求定制调质工艺,实实在在解决轴件强度不足、韧性差、易断裂、加工后变形等生产实际问题。
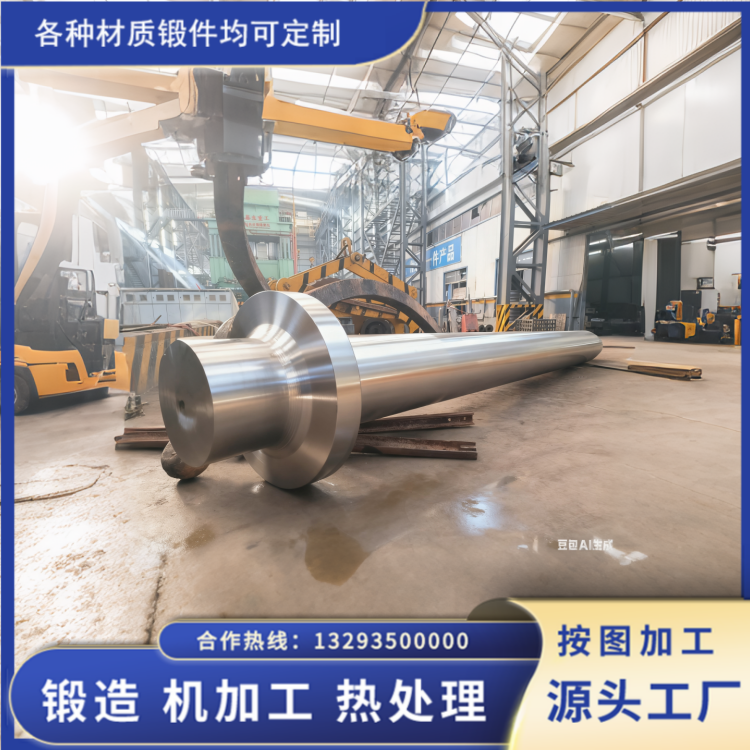
调质处理由淬火加高温回火两道工序组成,最终目标是得到均匀的回火索氏体组织,让轴锻件同时拥有足够强度、屈服性能与冲击韧性,避免出现 “硬度高但是脆性大” 的情况。很多客户定制轴锻件时,只关注表面硬度,忽略抗拉、屈服、冲击功等综合指标,成品装机运行后容易发生疲劳断裂,这就是调质工艺匹配不到位造成的。
定制生产过程中,锻造毛坯质量是调质效果的基础前提。如果锻件锻造比不足,心部疏松、夹杂未锻合,即便后续调质参数再完美,也无法弥补内部先天缺陷。永鑫生在定制业务中,会先核对钢锭材质、锻造火次与锻造比,锻件完成锻造后先做正火预备热处理,细化锻造带来的粗大晶粒,均匀内部组织,改善切削性能,为后续调质打下良好基础,不会直接拿锻造毛坯直接进行淬火回火处理。
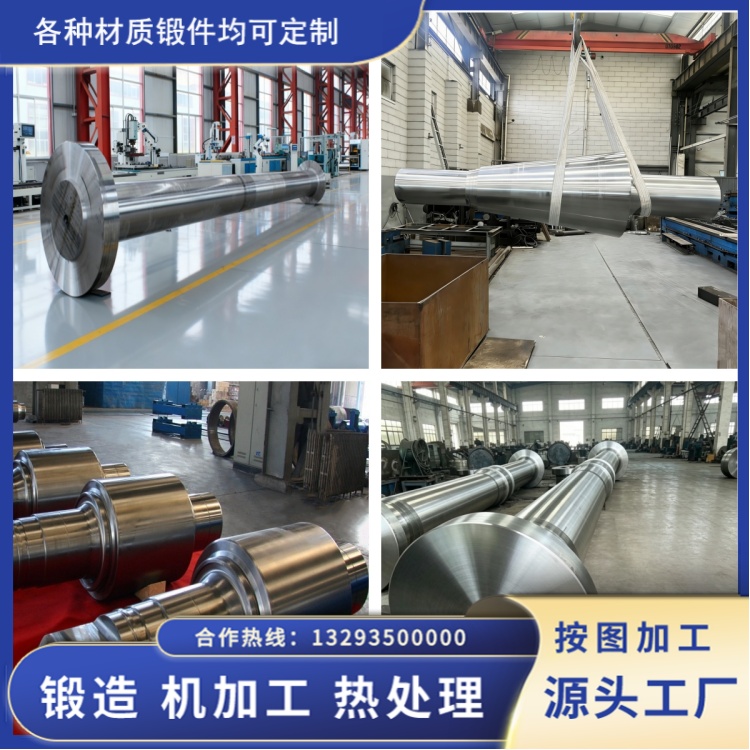
轴类锻件调质,优先完成粗加工再进入热处理环节。粗车去除锻件表面氧化皮、脱碳层与大部分加工余量,留出合理精加工余量,保证淬火回火过程热量传导均匀。大截面长轴锻件不能直接高温入炉,采用分段梯度升温,设置低温预热段,降低工件表里温差,减少淬火开裂与弯曲变形风险。淬火温度依据合金钢牌号设定,42CrMo 这类中碳铬钼钢一般控制在 840/860℃,保温时间严格按照锻件最大有效截面计算,保障工件芯部充分奥氏体化,杜绝只看表面温度、压缩保温时间的简化操作。
冷却环节是调质工艺的难点,大尺寸合金钢轴件冷却速度很难把控。冷却过快容易产生巨大组织应力,出现裂纹;冷却太慢又达不到淬硬效果,心部性能不达标。根据轴件直径、材质选用油冷或者可控介质冷却,兼顾淬透性与开裂风险。淬火完成后工件不能长时间放置,必须及时进行高温回火,回火温度根据客户图纸力学性能要求做调整,回火的保温时长同样以最大截面为基准,保证心部应力充分释放,组织充分转变,这一步直接影响轴件后期尺寸稳定性抖音百科。
调质之后的校直与去应力工序不可省略。长轴经过淬火回火大多会产生不同程度弯曲,校直之后会引入新的残余应力,如果直接送去精加工,切削去掉表层材料后应力释放,轴件就会发生回弹弯曲,尺寸超差报废。永鑫生定制流程中,校直后增加低温去应力退火,消除校直应力。之后截取随炉试样做力学试验,检测抗拉强度、屈服、伸长率、冲击功,同时开展超声波、磁粉探伤,确认无内部裂纹、表面缺陷,各项指标满足客户定制技术要求,再交付后续精加工。
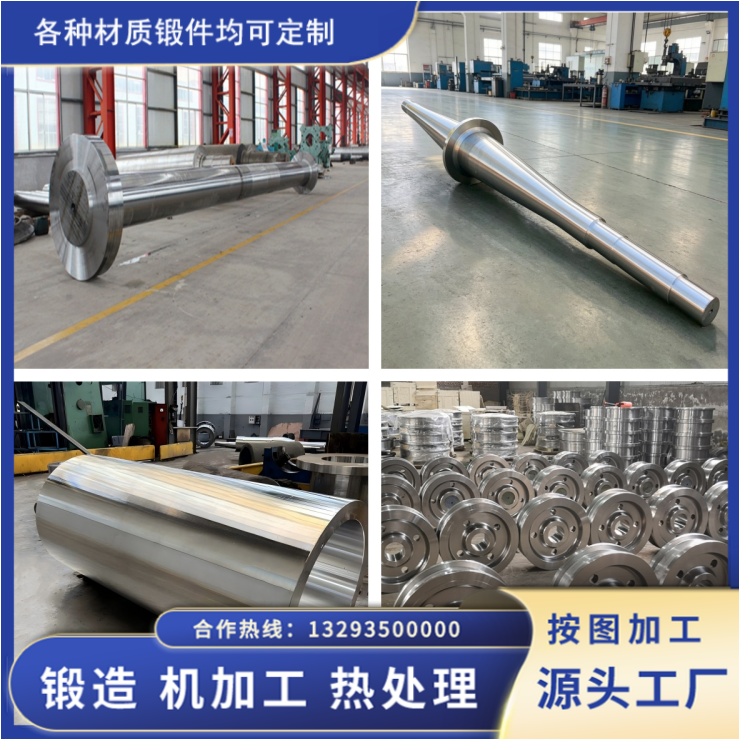
实际生产经验表明,合金钢轴锻件定制,调质不是一套参数套用全部产品。同样 42CrMo 材质,直径 200 毫米与 450 毫米主轴,调质升温、保温、冷却参数需要重新核算。只有结合工件实际规格、设备工况、图纸性能要求做定制化工艺,才能真正发挥调质作用,得到强韧性均衡的合格轴类锻件。