山西永鑫生轧辊、辊轴锻件定制:原材料把控,守住零部件可靠性第一道关
2026-10-02 09:13
山西中重重工集团
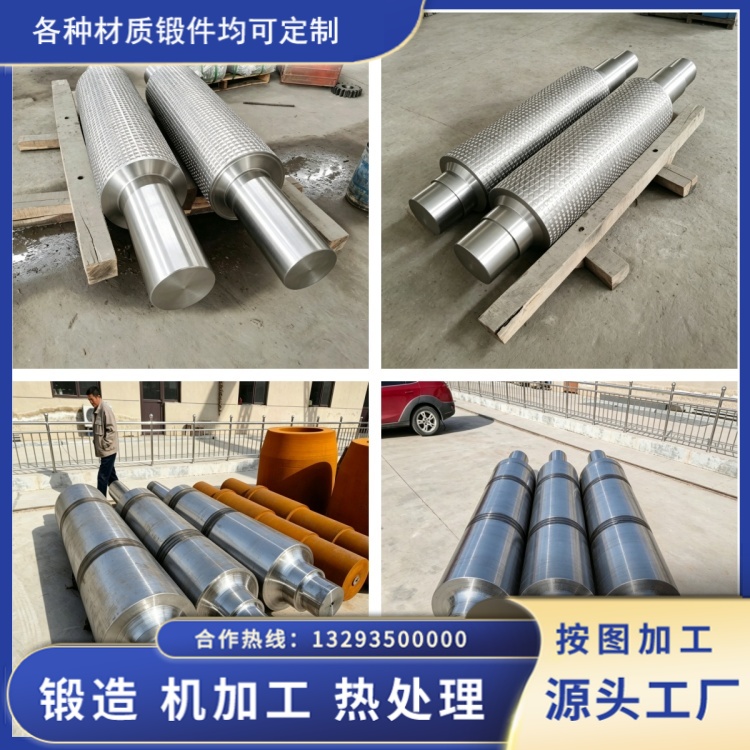
轧辊与辊轴是冶金轧机的核心重载部件,长期承受交变扭矩、轧制冲击、循环接触应力,一旦零部件发生开裂、疲劳失效,会直接造成产线停机,带来高额停产损失。很多设备故障追溯下来,问题并非出在锻造或者热处理工序,而是源于原材料先天缺陷。所以在轧辊辊轴锻件定制当中,原材料的筛选与复验,就是守住零部件可靠性的第一道关口。
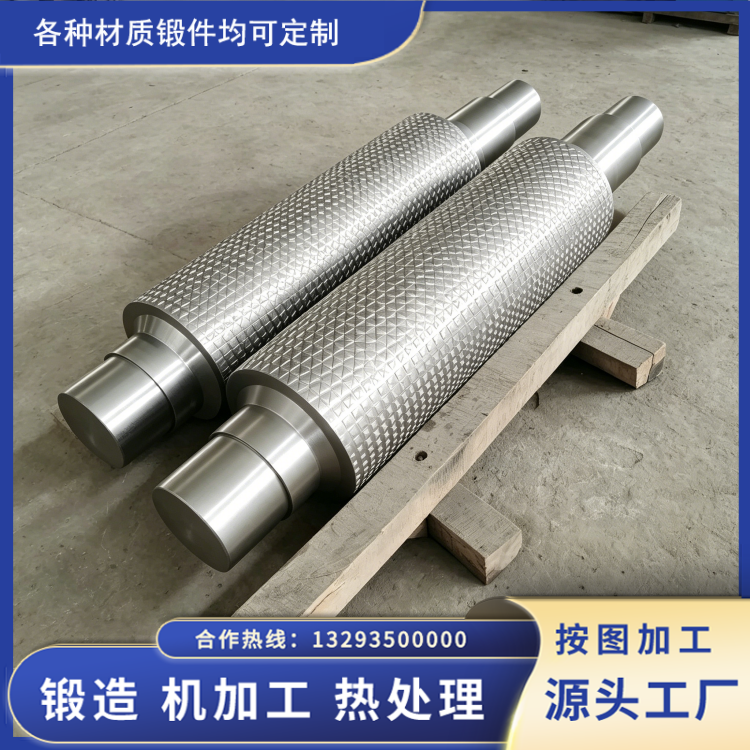
山西永鑫生重工在轧辊、辊轴锻件定制业务中,不只是按照客户图纸完成锻造成型,而是把质量管控前置到钢锭、钢坯入厂阶段。轧辊辊轴常用 42CrMo、40CrNiMo、5CrNiMo 等合金钢材料,不同牌号合金配比差异大,铬、钼、镍等元素含量直接决定锻件淬透性、强度与韧性;而硫、磷等有害杂质超标,会大幅提升锻件开裂、白点、夹杂风险。采购环节优先选择大型钢厂真空精炼钢锭,每一批次原料必须附带完整钢厂材质证明、熔炼报告,核对炉号、材质牌号,杜绝来历不明的回炉料、改牌号坯料投入生产。
原材料到货之后,不会直接投产,而是执行完整入厂复验流程。首先核对钢坯外观、标识,确认炉号与质保文件一一对应;再通过直读光谱仪做全元素光谱复检,复核碳、铬、钼、镍、硫、磷等全部元素,即便钢厂出具合格报告,只要实测成分超出标准允许偏差,整批原料直接退回钢厂,其次开展原材料超声波初检,筛查钢锭自带的缩孔、内部夹渣、分层裂纹等原生缺陷。很多钢锭冒口端本身就存在疏松缺陷,下料时必须保证足够切除量,把先天缺陷部分彻底去除,避免残留在锻件毛坯内部。
实际生产中经常遇到,部分锻造厂家只看质保书,省略入厂复检,看似降低采购成本,带有夹杂、成分偏析的坯料流入锻造。经过锻造、热处理甚至机加工之后,才在成品探伤时暴露缺陷,前期锻造、热处理工时全部损耗,既耽误交付周期,也给客户带来质量隐患。轧辊辊轴属于长轴重载件,原材料内部微小夹杂,在持续交变载荷下就会成为裂纹源,设备运行一段时间后出现轴颈断裂、辊身剥落事故,后果十分严重。
永鑫生针对定制订单,还会根据客户工况调整原材料内控标准。普通工况执行国标基础要求;针对热轧、高速轧制、重载支承辊等严苛工况,会要求原料控制氢氧气体含量,降低非金属夹杂物等级。所有原材料炉号、检测数据全部建档留存,实现锻件从钢锭毛坯到成品的全流程可追溯。
锻造工艺可以改善材料组织,但无法完全抵消原材料本身的先天不足。再好的锻造、热处理工艺,也弥补不了劣质原料带来的隐患。做好原材料的筛选与复验,把缺陷拦截在锻造之前,才能从根源提升轧辊辊轴锻件的服役可靠性,减少后期使用过程中非预期失效,这也是定制化锻件交付稳定产品的基础保障。