山西永鑫生抗腐蚀石油轴类锻件合金钢锻造工艺研究
2026-09-23 09:30
山西中重重工集团
石油开采环境复杂,井下轴类锻件长期承受交变扭转载荷,同时面临硫化氢、二氧化碳、氯离子等介质侵蚀,锻件内部组织致密性、金属流线形态直接影响抗腐蚀与抗疲劳性能。山西永鑫生重工依托大型锻造设备,长期生产石油装备轴类锻件,结合现场工况,对耐腐蚀合金钢轴的锻造工艺开展实践研究。
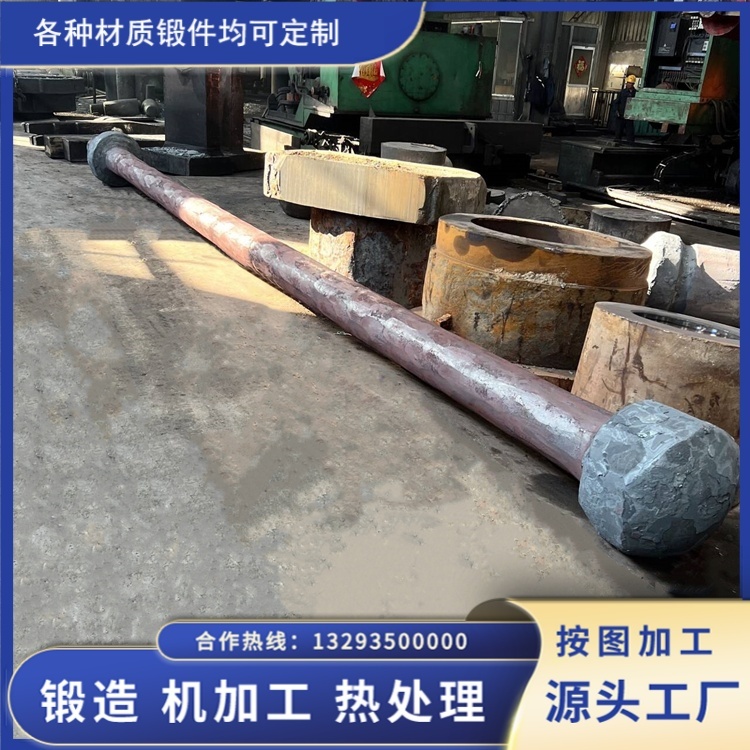
抗腐蚀石油轴锻件常用合金钢主要分为两类,一类是用于弱腐蚀工况的低合金耐蚀钢,如 4130、42CrMo;另一类是中强腐蚀环境使用的 34CrNiMo6,高腐蚀环境则选用双相不锈钢。不同材质热加工区间差异较大,锻造参数不能套用通用轴件工艺。原材料入厂阶段,必须核查钢锭的成分偏析、夹杂物等级,硫磷含量需要严格控制,硫元素过高会造成热脆,锻造时产生表面裂纹,同时降低材料抗硫化物应力开裂能力。
锻造加热环节是关键。合金钢导热系数低,大截面钢锭升温过快会造成内外温差大,产生热应力裂纹。生产采用分段升温,低温段缓慢预热,达到奥氏体化温度后保温足够时间,保证合金元素充分溶入基体,减少成分不均。锻造过程控制总锻造比≥3,采用多火次镦拔工艺,打碎钢锭内部疏松、缩孔缺陷,使金属流线沿着轴的轮廓连续分布,避免流线切断。金属流线如果在轴肩、过渡圆角位置中断,会形成薄弱区域,介质容易侵入,诱发腐蚀疲劳裂纹。
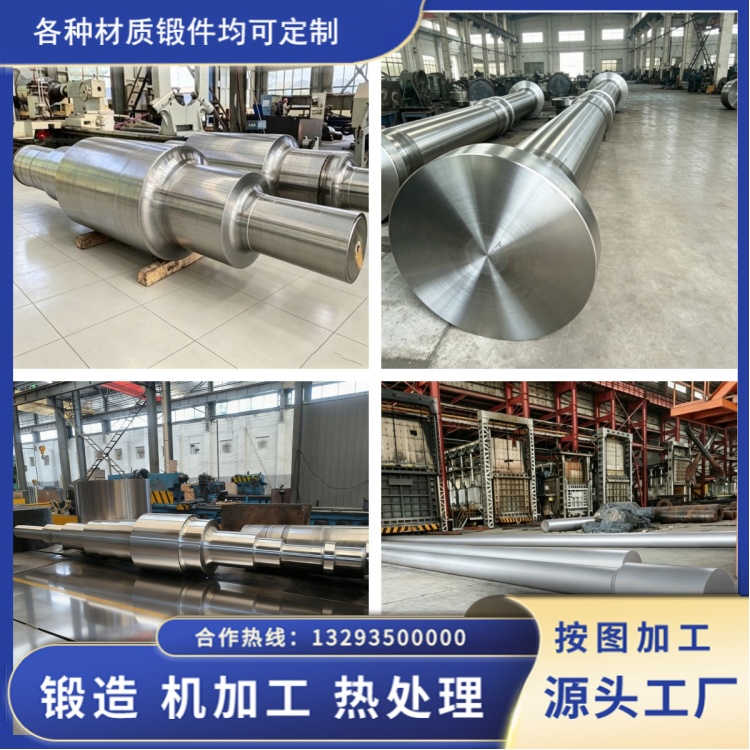
锻后冷却工艺对耐蚀合金钢尤为重要。不能直接空冷快速降温,否则会产生巨大残余应力。4130、42CrMo 这类低合金钢锻件采用坑冷或者砂冷,缓慢释放应力,防止表面微裂纹。锻件冷却到合适温度后及时进行退火处理,细化晶粒,降低硬度,消除锻造应力,为后续机加工与调质热处理做好准备。
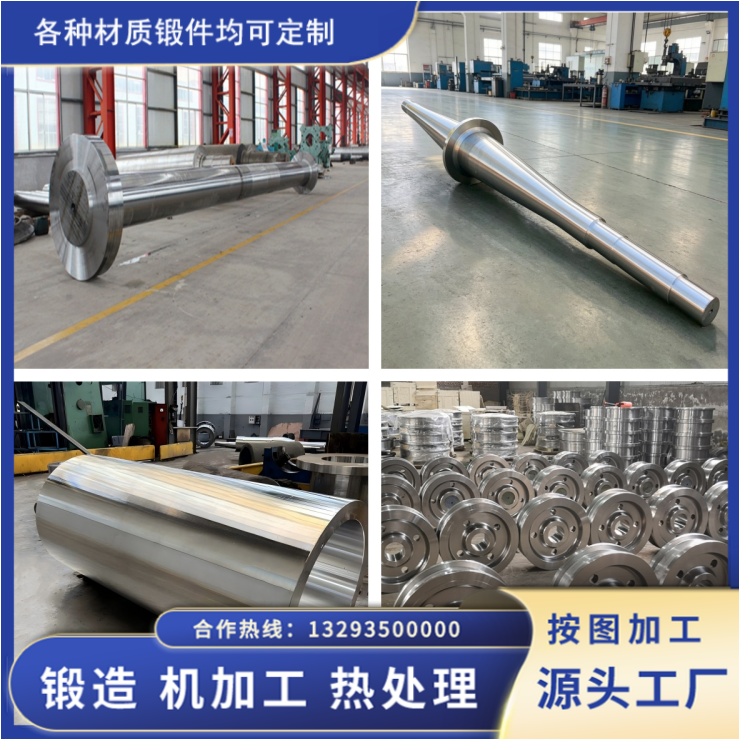
在实际生产中发现,很多石油轴锻件后期腐蚀失效,根源不是材质选错,而是锻造流线破坏、内部微小夹渣、残余应力超标。山西永鑫生重工在锻后对轴类毛坯进行磁粉、超声波探伤,重点排查表面裂纹和内部缺陷。锻造工艺需要结合轴径大小、服役腐蚀介质进行调整,兼顾组织致密性和残余应力控制。良好的锻造基础,是后续热处理发挥材料耐蚀潜力的前提,只有锻造组织达标,热处理才能稳定获得预期力学性能与抗腐蚀能力。