大尺寸筒体锻件冶金质量缺陷类型及其对石油装备可靠性的影响
2026-09-22 09:25
山西中重重工集团
大尺寸筒体锻件是石油压力容器、井下承压装备的核心承载构件,服役过程长期承受内压、介质腐蚀与交变载荷,筒体内部冶金缺陷往往是装备早期失效的源头。山西永鑫生重工在多年筒体锻件研制与生产实践中发现,相比于常规力学性能指标,钢锭纯净度、夹杂物形态、内部疏松、偏析等冶金质量,直接决定石油装备长期运行可靠性,尤其在酸性油气工况下,微小冶金缺陷会成为裂纹萌生点,大幅缩短装备安全服役周期。
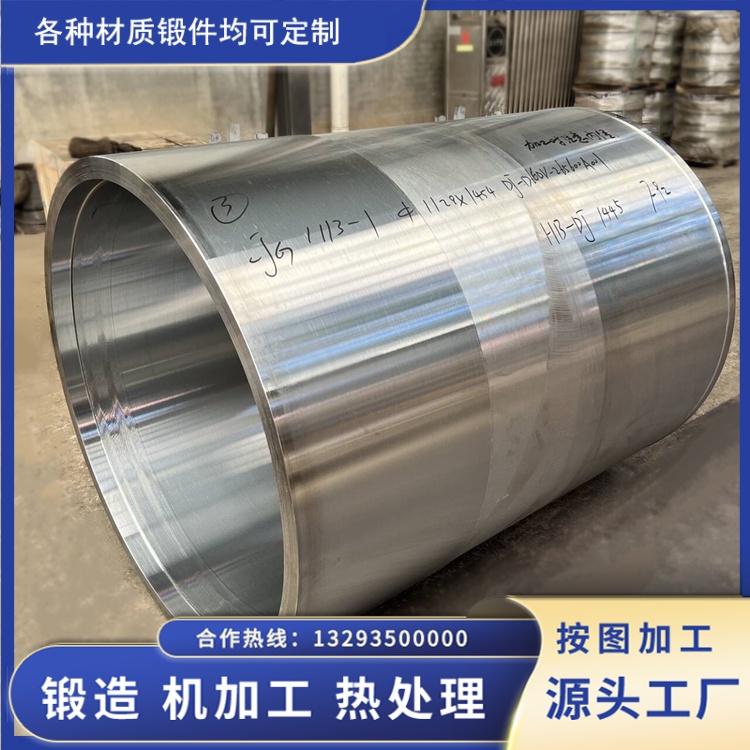
钢锭非金属夹杂物是影响筒体锻件可靠性最常见的冶金因素。冶炼环节产生的硫化物、氧化物夹杂,在锻造变形过程中会被拉长形成带状夹杂。当夹杂呈长条状连续分布时,会割裂金属基体连续性,降低材料横向塑性与冲击韧性。在筒体承受内压和硫化氢介质共同作用下,夹杂与基体界面易产生应力集中,氢原子在此处聚集,优先诱发氢致开裂。生产实践表明,钢中硫含量偏高,MnS 长条夹杂数量增多,锻件抗硫化物应力开裂性能明显下降。因此生产大尺寸石油筒体锻件时,采用精炼 + 电渣重熔工艺,严控 S、P 有害元素,通过钙处理改性硫化物,将长条状夹杂转化为球状,降低夹杂的危害程度。
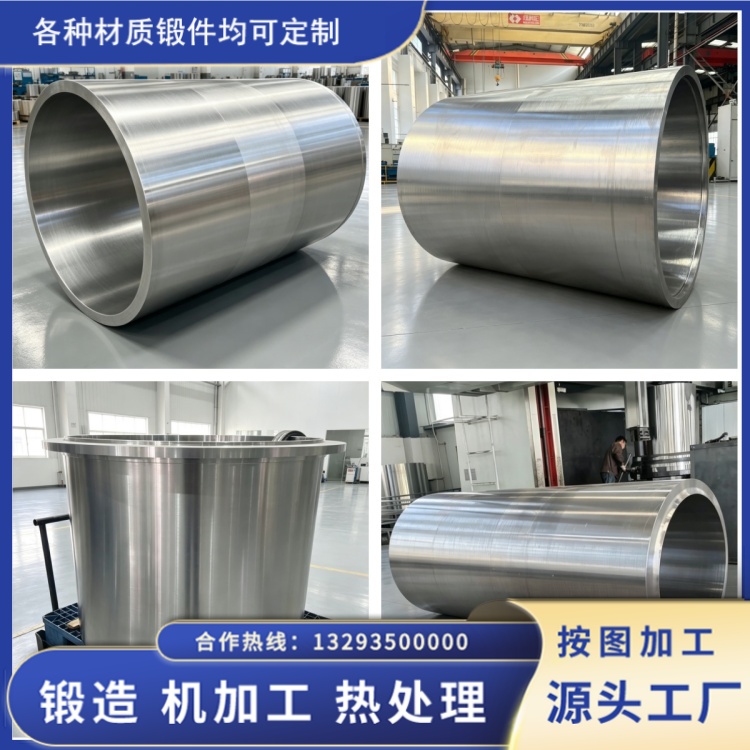
铸态疏松与中心缩孔是大钢锭固有的冶金问题。大截面钢锭凝固过程中,钢液冷却速度不一致,芯部区域最后凝固,容易形成疏松、微小缩孔。若锻造变形量不足,这类孔隙无法完全焊合,残留在筒体芯部,形成内部微小孔洞缺陷。筒体承压工作时,孔洞周边产生应力集中,在压力循环载荷作用下,微孔洞逐步扩展,形成疲劳裂纹。永鑫生在工艺上通过合理设计钢锭规格,采用多火次镦粗、芯棒拔长、马架扩孔工艺,保证足够锻造比,充分压实芯部疏松。锻后通过超声波全壁厚探伤,对筒体芯部、过渡段重点扫查,检出超标缺陷后及时处置,避免带缺陷产品流入下道工序。
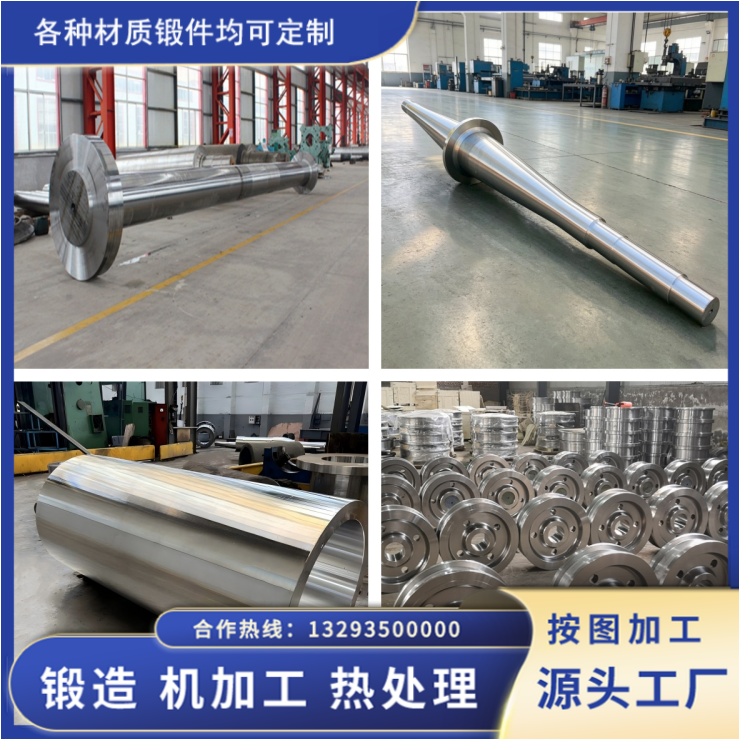
元素偏析同样会降低筒体服役稳定性。大钢锭凝固时,C、Mn、Cr、Mo 等合金元素向钢锭芯部富集,造成成分偏析,热处理后筒体不同位置组织、硬度不均匀。偏析严重区域易形成硬脆组织,硬度偏高,在湿硫化氢环境下抗开裂能力显著变差。即便常规拉伸、冲击试验合格,局部高硬度区依然存在 SSC 失效风险。针对该问题,在冶炼阶段控制浇注温度与冷却速率,减轻凝固偏析;锻造阶段依靠大变形破碎偏析带;热处理采用分段保温,降低筒体壁厚方向硬度梯度。
冶金质量缺陷往往具有隐蔽性,很多缺陷无法通过常规取样力学试验完全暴露。因此大尺寸石油筒体锻件质量管控必须前置到钢锭冶炼环节,从源头控制纯净度、疏松与偏析,配合锻造压实与无损检测,减少潜在失效隐患,保障石油装备长期安全运行。