轧辊辊轴锻件怎么选?看致密度、抗疲劳才是关键
2026-09-30 14:21
山西中重重工集团
冶金、矿山、轧制生产线当中,轧辊、辊轴属于核心转动部件,长期承受重载挤压、扭转、交变循环载荷。很多采购方选型时重点对比材质牌号、毛坯价格和交货周期,却容易忽略锻件内部致密度与抗疲劳性能。不少辊轴投入使用没多久就出现剥落、轴肩开裂、早期断辊等故障,追溯原因并非材质牌号不对,而是锻件芯部疏松、组织不均、金属流线紊乱,在持续交变应力下逐步萌生疲劳裂纹。山西永鑫生重工结合轧辊辊轴锻件定制实践,提醒制造企业,选购轧辊辊轴锻件,致密度与抗疲劳性能,是保障生产线长期稳定运行的核心指标。
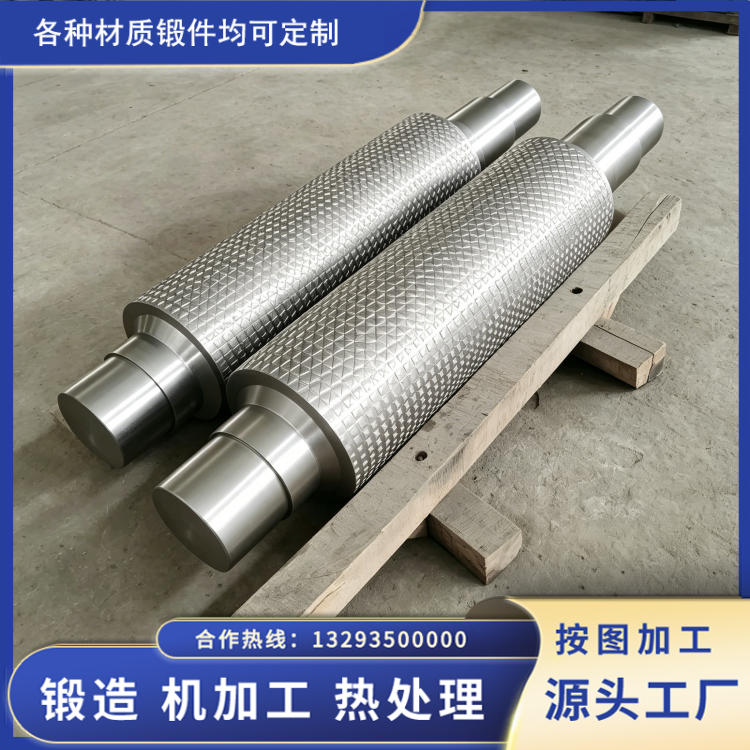
致密度,简单来讲就是锻件基体内部孔隙、疏松被压实的程度。钢锭本身会带有铸态疏松、微小气孔等先天缺陷,如果锻造变形量不足,这些孔隙无法充分焊合,残留在锻件芯部。轧辊辊轴高速旋转承受载荷时,这些微小缺陷就会变成裂纹源,慢慢向外扩展,最终造成零部件失效。不论是自由锻还是辊模锻生产轧辊辊轴,足够的锻造比、合理的压下量分配,是实现高致密度的基础。
很多客户以为成品探伤合格就代表万无一失。实际上部分微小疏松在常规探伤条件下不容易被完全检出,只有在长期循环受力后才逐步显现。所以不能只看一份探伤报告,更要关注供应商完整工艺过程:原材料纯净度、锻造火次、变形分配、锻后缓冷脱氢、整套热处理方案。山西永鑫生重工在轧辊辊轴锻件生产上,首先做好钢锭入厂复检,严控夹杂、氢含量;锻造阶段合理分配每道次压下量,保证工件从表层到芯部获得充分塑性变形,把铸态遗留的疏松、孔洞尽量压实焊合;锻件完成成型后进入缓冷仓缓慢降温,配合脱氢退火,消除内部残余应力,避免产生肉眼不可见的显微裂纹,为后续调质热处理打好基础。
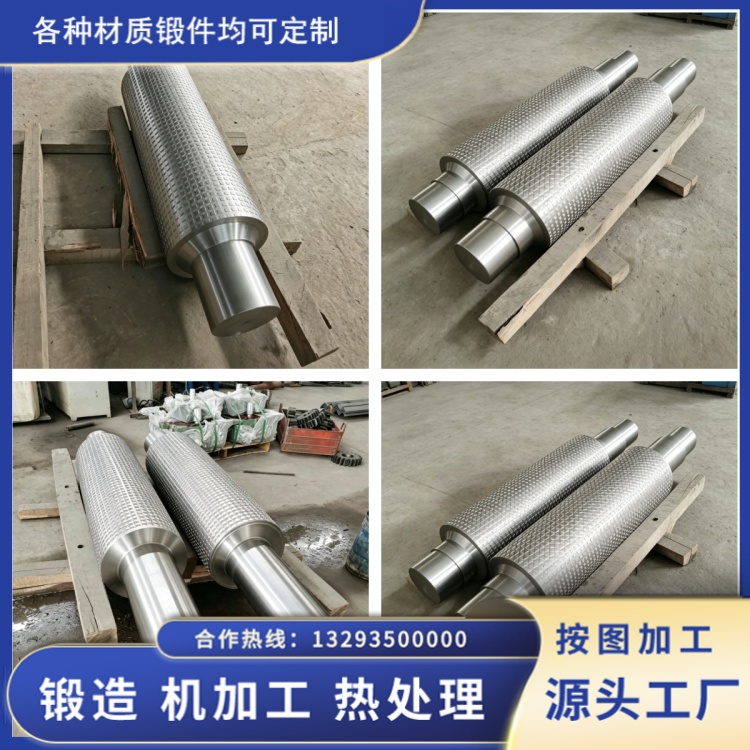
抗疲劳性能,和致密度、晶粒细化程度、金属流线三者息息相关。轧辊辊轴的轴肩、圆角位置属于应力集中区,也是疲劳裂纹高发位置。好的锻件金属流线顺着辊轴外形连续延展,在台阶过渡位置不出现流线切断、紊乱。辊模锻工艺生产的轧辊辊轴,依靠连续局部变形,金属流线连续性表现较好,但前提是工艺参数设计合理,不能一味追求减小加工余量,把关键受力部位的流线在机加工阶段切除。
选购轧辊辊轴锻件不能只比价。低价毛坯往往会压缩锻造变形量、简化锻后处理,表面看尺寸达标,内部基体存在隐患,上机后频繁停机维修,综合损失远大于采购节省的成本。永鑫生对接轧辊辊轴订单,会结合客户实际工况,区分轻载、重载、频繁启停不同使用场景,匹配对应的锻造比与热处理制度,热处理之后取样做力学性能试验,用抗拉强度、冲击韧性等实测数据验证抗疲劳水平,而不是只依靠经验判断。
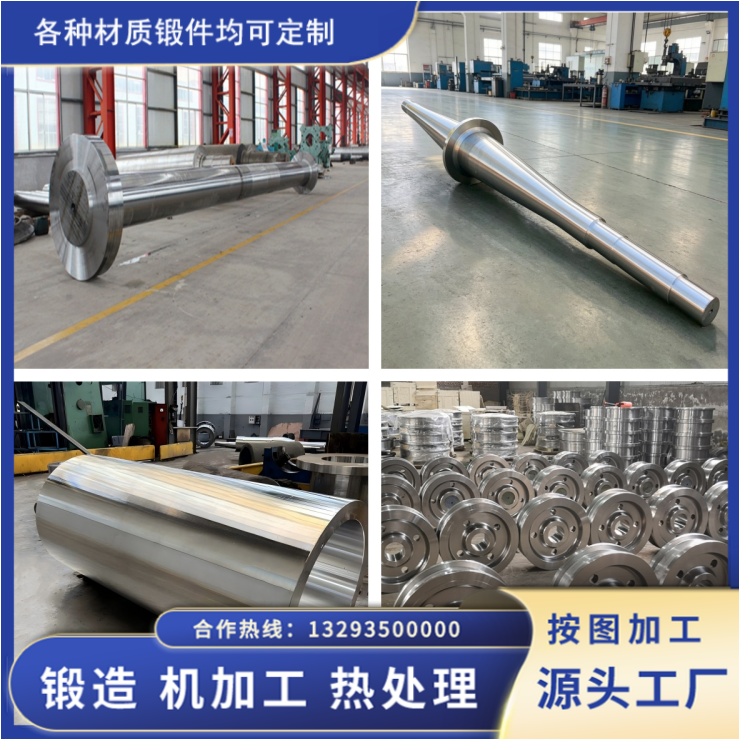
客观来讲,没有永远不会损坏的锻件,但可以通过工艺管控降低早期失效概率。轧辊辊轴选型,牌号是基础,致密度与抗疲劳才是隐形的核心。只有基体组织致密、晶粒均匀、流线完整,才能减少疲劳失效风险,降低产线非计划停机,这也是山西永鑫生重工在轧辊辊轴锻件定制中一直坚守的务实质量思路。