传统模锻对比辊模锻件,山西永鑫生浅谈重工制造企业如何工艺取舍
2026-09-30 11:58
山西中重重工集团
在重型装备零部件采购当中,很多制造企业会面临工艺选型难题,传统模锻与辊模锻各有技术特点,没有绝对的孰优孰劣,只有适配与否。不少采购方简单认为某一种工艺全面占优,盲目选型,最后出现成本超支、交付延期或者性能达不到工况要求的情况。山西永鑫生重工长期承接轴类、辊体类锻件定制,结合实际生产经验,客观对比传统模锻和辊模锻的差异,帮助重工制造企业结合自身订单条件,做出理性的工艺取舍。
传统模锻依靠整体型腔模具,在压力机或者模锻锤上对坯料整体施压,金属整体填充模膛成型,适合结构复杂、带有凹凸型腔、异形法兰、多分支的锻件。它的优势是锻件外形复刻程度高,复杂结构充型效果好,锻件整体致密度均匀,产品力学性能稳定。但传统大型模锻也存在现实短板,大型锻模加工成本高,模具开发周期长,单件模具摊销费用高;同时设备吨位要求大,设备投入成本高,小批量订单下,模具成本分摊到每件产品,会直接拉高毛坯单价。对于长轴、长辊这类以轴向延伸为主的回转体工件,传统模锻生产时坯料整体受力,设备负荷大,材料余量控制上也不占优势。
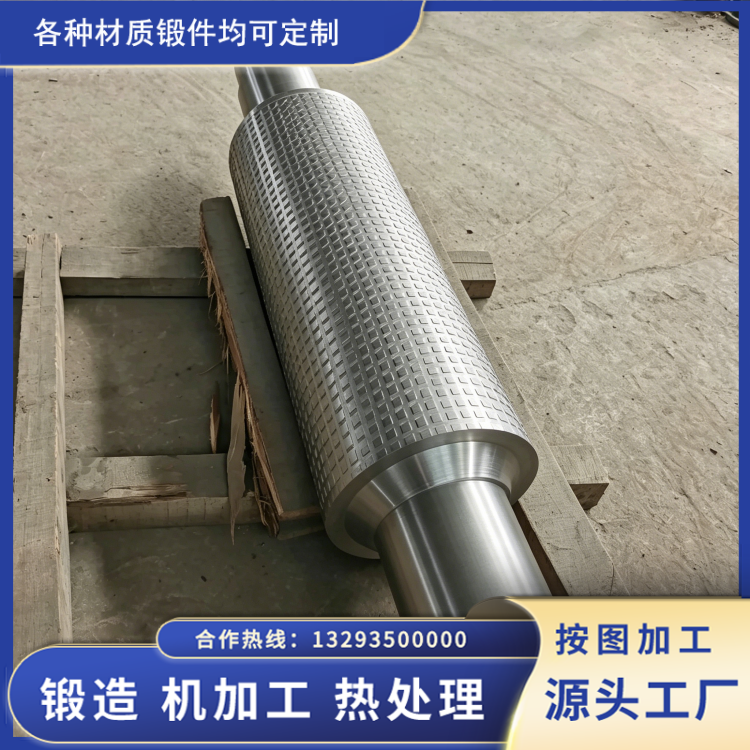
辊模锻属于局部连续渐进变形,依靠一对旋转扇形模具分段挤压坯料,金属主要沿轴向流动延伸,更适合阶梯轴、辊体这类长回转类锻件金属世界。同等规格工件,辊模锻所需设备吨位更低,模具造价低于大型整体模锻模具,模具使用寿命更长,批量生产节拍更快,能够实现高精度近净成形,加工余量更小,节约钢材原料,也降低客户端机加工成本。金属流线顺着工件轴向连续分布,对承受扭转、交变载荷的辊轴部件,抗疲劳表现突出。但辊模锻同样有局限,它擅长延伸类成型,对于复杂异形腔体、侧向凸台、多分叉结构,充型能力不足,很难完整成型;同时订单量太少时,辊模模具摊销同样会推高单件成本,并不适合单件小批量异形锻件。
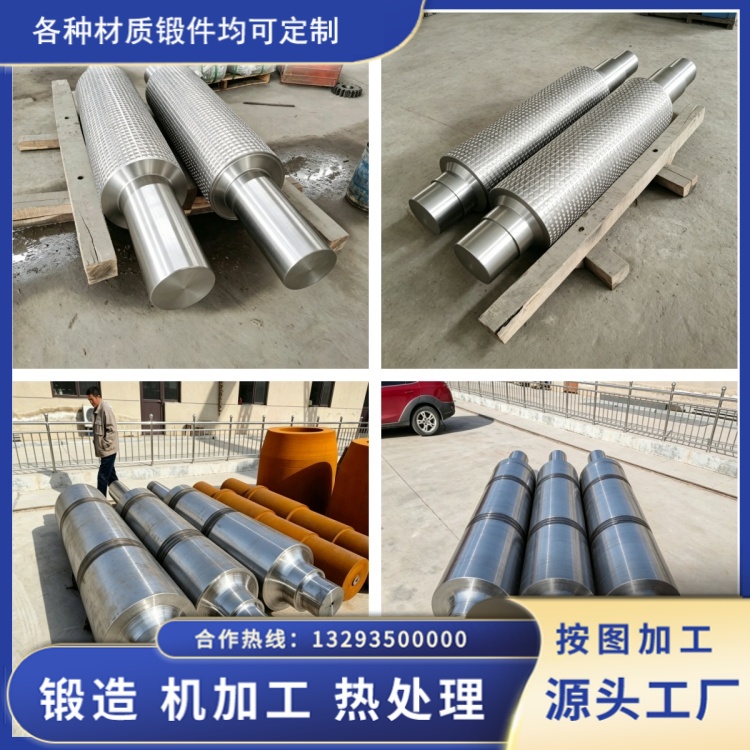
永鑫生在对接客户图纸时,不会一味主推某一类工艺,而是综合四个维度评估:零件结构形式、订单批量大小、设备工况要求、项目预算与交付周期。如果工件结构复杂,存在较多异形凸起,即使批量可观,也优先选用传统模锻;如果是辊轴、阶梯轴等长回转件,中到大批量,追求降低毛坯余量、控制后续机加工成本,辊模锻就是更合适的选项。遇到部分特殊工件,还可以采用复合工艺,传统模锻制坯,辊模锻精整,或者辊模锻制坯再做模锻整形,兼顾成型能力和生产效率。
很多客户容易陷入误区,只看毛坯单价,忽略全链条成本。传统模锻毛坯单价或许更低,但后续机加工切削量大,综合成本未必占优;辊模锻锻造端有模具投入,但是节约钢材、减少机加工工时,批量生产下综合成本更有优势。同时无论选用哪一种工艺,原材料复检、热处理、无损探伤的质量标准不会降低,不会为了适配工艺放宽技术条件。
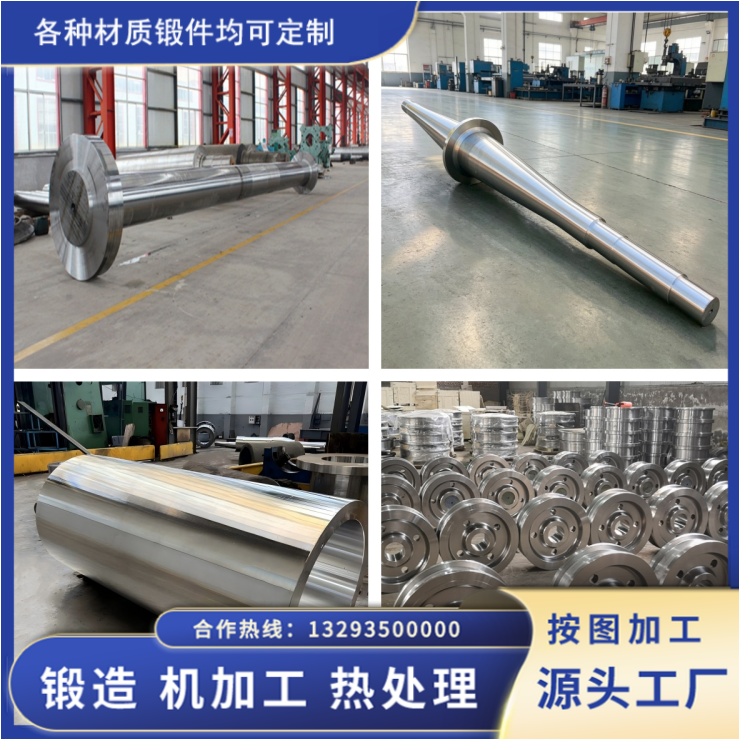
重工企业工艺取舍,本质是结合产品工况、结构、批量做综合权衡,不存在万能工艺。山西永鑫生重工立足自身工艺储备,客观向客户讲清两种锻造方案的优缺点、风险点、预估成本以及交付周期,把工艺选择权交还客户,用务实的技术评审,规避因工艺错配带来的后期质量与经济损失,为冶金、矿山、石化装备提供适配的辊模锻件解决方案。