从一根钢锭到一根轴 —— 山西永鑫生船用轴锻件全流程车间实录
2026-11-11 15:44
山西中重重工集团
如果跟着一根船用轴把车间走一遍,会看到十几个工位。每个工位的动作都不复杂,难的是每处都有明确的控制点。下面按流程顺序写,尽量写看得见的东西。
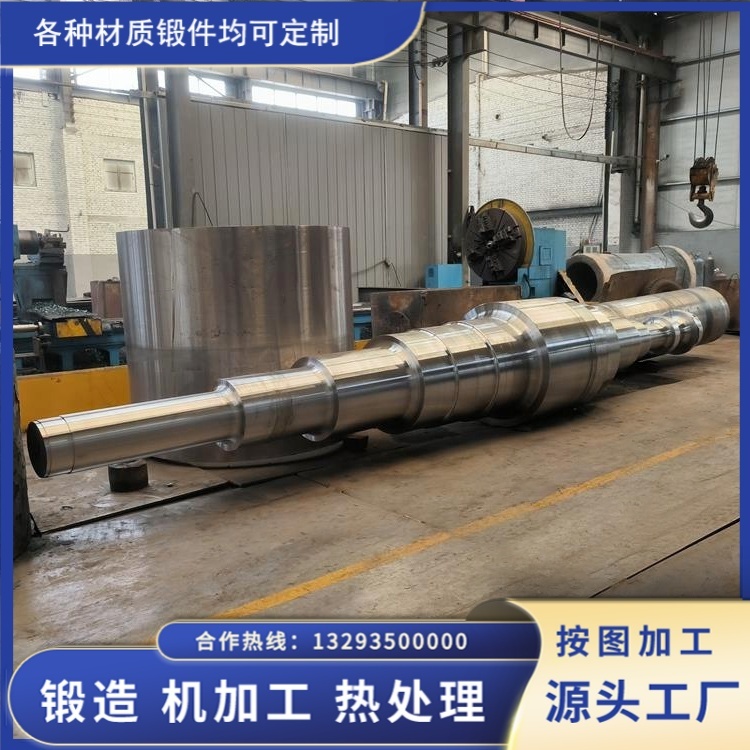
第一站:原料区。 场地一角堆着钢锭,按炉号分开码放,每块都有标识。大截面合金钢锭表面带氧化皮和锭模纹路,端头能看到帽口段的收缩痕迹。入厂第一件事是复验:核对炉号与质量证明书,取样做化学成分。切割下料时用火焰或锯切,按锻件重量加烧损、加切除量算尺寸。帽口和锭底那两段必须切净 —— 那里是缩孔和疏松集中的位置,切少了后面全白做。现场能看到切下来的料头单独堆着,标记 “待回炉”。
第二站:加热炉。 大钢锭不能直接进高温区。实际操作是分段升温:先低温段保温让心部温度跟上,再升到始锻温度。炉门打开时能看到橙黄色的料,炉内温度靠热电偶和记录仪盯着,装炉位置和保温时长都记在工艺卡上。42CrMo、34CrNiMo6 这类合金钢的始锻温度大致在 1150 至 1200℃,出炉到上砧的转运时间越短越好,因为表面降温快,氧化皮也在增厚。
第三站:压机。 这是全厂声音最大的地方。万吨级油压机下面摆着上下平砧,坯料从炉里吊出来放到砧上,锻造操作机夹住料身翻转。第一道通常是镦粗 —— 把钢锭高度压下来、截面涨开,目的是打碎铸态组织和压合中心疏松;接着是拔长,把截面逐渐缩到接近成品。同一根轴往往要走两镦两拔甚至三镦三拔,每一火之间要回炉重新加热。现场能看到的是:料在砧间被压扁、翻转、再压,氧化皮成片崩落,有专人拿风管吹扫砧面,防止氧化皮被压进料里。这些动作背后是压下量、送进量、砧型的选择,操作机翻不到位,同一截面上下变形就不均,锻出来的轴是弯的。
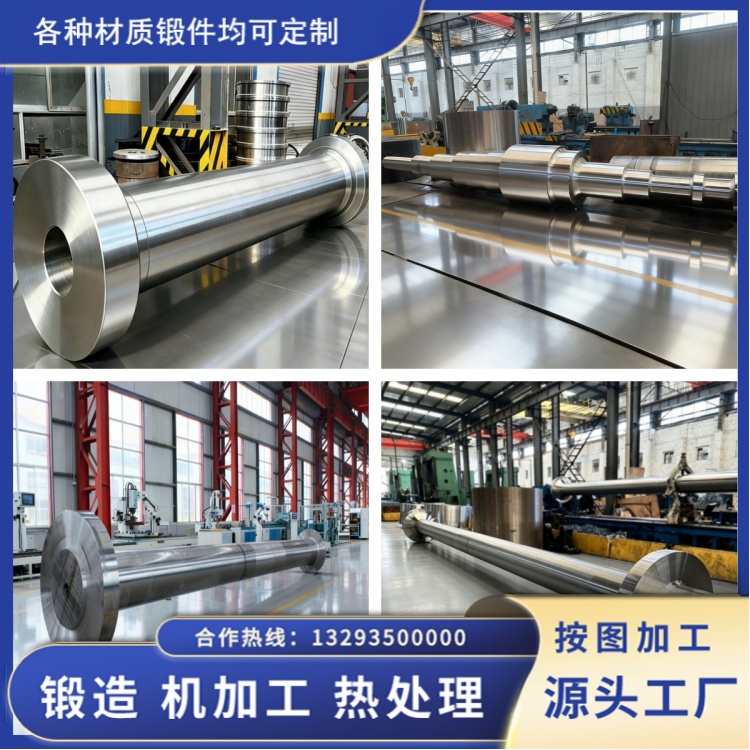
第四站:锻后冷却。 这一站看着最 "闲",实际最关键。大截面合金钢锻件不能堆在场地随便空冷,要按材质走坑冷、炉冷或等温退火,让锻件缓慢通过氢容易聚集的温度区间,避免白点裂纹。现场能看到的是一批锻件埋在保温坑里或者推进缓冷炉,上面盖着保温材料,旁边挂着冷却曲线记录。碳钢件可以放宽一些,中碳合金钢就严。
第五站:热处理炉。 22 米长的炉子,整根长轴可以一次进炉,不必分段。装炉时用专用吊具和垫块把轴支在指定位置,避免自重引起额外弯曲。加热、保温、淬火、回火,全程曲线记录。淬火是最紧张的一步:炉门开、吊出、入槽,几十秒内完成,槽内要有搅拌保证冷速均匀。回火保温时间按最大截面算,不是按小件经验套两小时。
第六站:试样与粗加工。 性能试样跟随锻件同炉热处理,或者在锻件本体规定位置取样,之后送试验室做拉伸、冲击、硬度。粗加工车间里,长轴架在车床上,两端用卡盘和中心架支撑,中间可能再加跟刀架。能看到的是切削出来的连续铁屑、刀尖处的冷却液、以及每隔一段停机复测直径的动作。长径比大的轴加工时会有明显的让刀和振动,靠分次走刀和控制切削参数解决。
第七站:探伤。 粗加工见光之后做超声波探伤,探头沿轴身扫,屏幕上显示底波和缺陷波;表面做磁粉或渗透。现场能看到的是探伤人员拿粉笔在轴身上做标记,标出当量和位置,然后由工艺人员判断是继续加工去除还是在余量内可接受。这一步的判断直接影响这根轴的命运。
第八站:精加工与终检。 精加工按图纸公差走,关键配合面控制圆度和粗糙度。终检时能看到量具一件件上:外径千分尺测轴颈、百分表配 V 型架测跳动和弯曲度、粗糙度对比样块或仪器。所有数据填进检验记录,逐项对应图纸。
第九站:标识与发运。 轴身打钢印 —— 锻件号、炉号、材质,字体清晰、位置固定。轴颈和配合面涂防锈油、包覆保护,绑扎时按图纸标出的吊点和支撑点来,垫木位置不能随意挪。随货文件包放在箱内防水袋里:材质证明、热处理曲线、性能报告、探伤报告、尺寸记录、船级社证书、装箱单。
整套流程走下来,一个直观感受是:真正决定这根轴好坏的,不是压机有多大、车床有多新,而是每一站的记录有没有留下、每个判断有没有依据。钢锭切干净了没有、锻造比够不够、锻后是坑冷还是空冷、回火保温够不够时长、探伤是什么时候做的 —— 这些在车间里都是一句话的事,几年后在海上就是能不能靠得住的事。
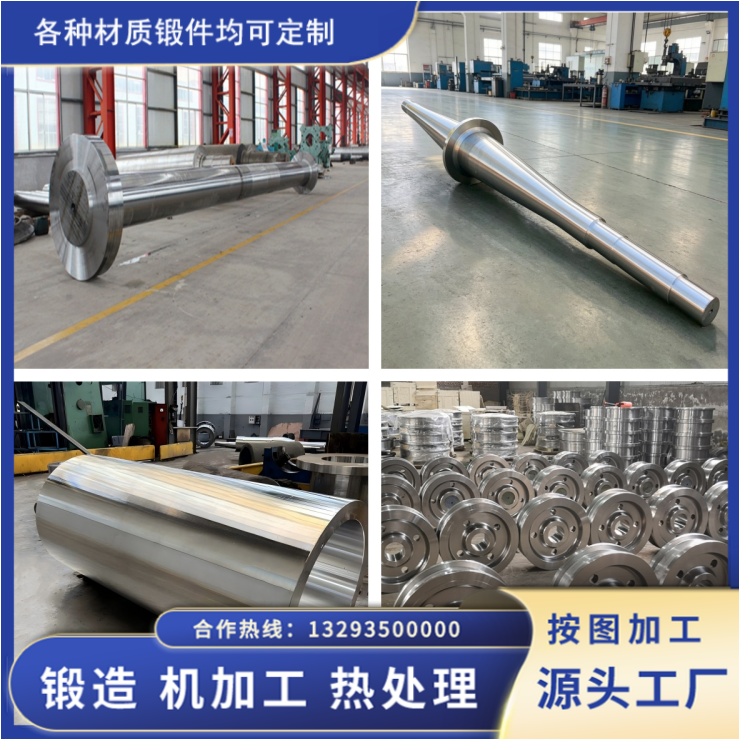
永鑫生在定襄师家湾做自由锻,万吨级压机配 5000 吨压机,22 米热处理炉,常规船用轴锻件最大做到 7.5 米、120 吨级。设备清单摆在那儿,谁都能看;上面这些工位的执行细节,才是实际水平的差别所在。