山西永鑫生详解船用轴锻件锻造工艺:从钢锭到下线的六道工序
2026-11-10 09:21
山西中重重工集团
船用轴锻件的锻造工艺,看起来就是把一块大钢锭烧红了打粗、打长,实际上每一道工序都有明确的控制目标。一根直径 400 毫米、长 6 米的中间轴,从钢锭到锻件下线,通常要走六道主要工序。把这些工序拆开讲,比笼统说 “采用自由锻工艺” 更能看清质量是怎么来的。
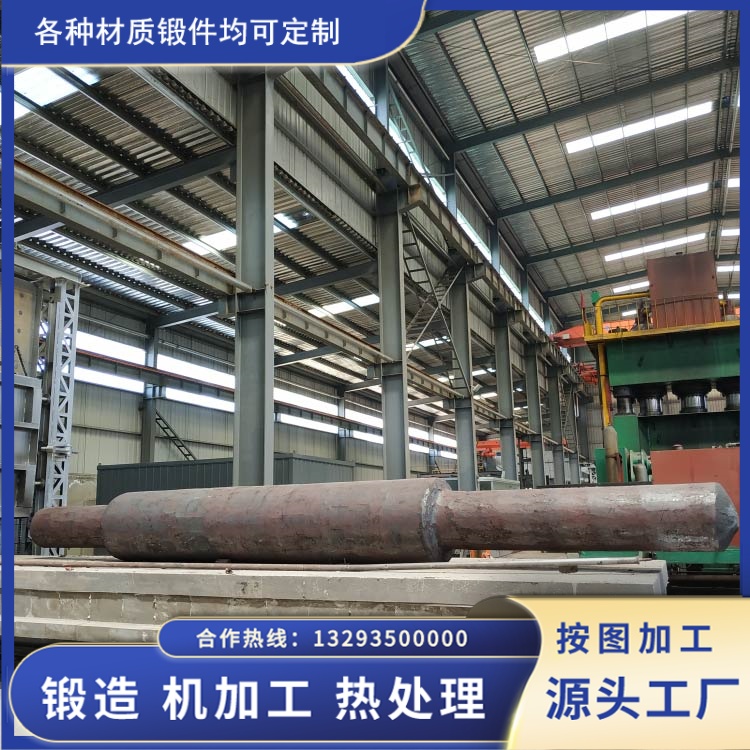
第一道:钢锭准备与下料。 船用轴锻件一般用大钢锭直接锻造,而不是用小钢坯拼焊。钢锭入厂先做复验,核对炉号、化学成分和冶炼方式。重要件会要求真空脱气或电渣重熔,主要目的是降低氢和夹杂含量。下料要按锻件重量加烧损、加切除料头料尾计算,钢锭的帽口和底部疏松区必须切干净。这一步切少了,后面所有工序都在为一块有缺陷的料做无用功。
第二道:加热。 大钢锭不能直接进高温炉。截面越大,内外温差带来的热应力越大,升温太快容易在内部拉出裂纹。常规做法是分段加热:先在较低温度保温一段时间让心部跟上,再升到始锻温度。42CrMo、34CrNiMo6 这类合金钢的始锻温度一般控制在 1150 至 1200℃ 区间,45 号钢相近;终锻温度不低于 800℃,低于这个温度继续压,变形抗力大,容易产生表面和内部裂纹。加热炉要有温度记录,装炉位置、保温时间要能查。这一道看起来最 “粗”,其实对后面的成败影响最大 —— 过热的料晶粒粗大,性能上不去;加热不透的料,外面软心部硬,压下去就是内部撕裂。
第三道:镦粗与拔长。 这是锻造工艺的核心。目的是把钢锭的铸态组织打碎,把疏松、微裂纹压合。实际执行通常不是一次拔长到位,而是 “镦粗 — 拔长” 反复进行,两镦两拔或三镦三拔。锻造比一般要求不低于 3,重要轴类更高。锻造比的计算是变形前后截面积之比,但数字够不够,还要看压下量到位不到位。大轴拔长时如果压下量偏小、只压到表层,探伤时中心区域底波衰减、当量超标,问题就出在这里。山西永鑫生的万吨级油压机在这个环节的价值就是单次压下量足够,能把大截面压透,而不是 “表皮变形、心部没动”。配套的操作机要能把料翻转到位,否则同一截面上下变形不均,锻出来就是弯的。
第四道:成型与锻比控制。 轴类锻件的成型一般是拔长到接近成品截面,再按图纸留余量。余量的给法要看两件事:一是后续车削量,二是热处理和矫直的变形量。长轴如果余量给得太紧,热处理后一弯就没有加工余量了。台阶轴、法兰端、锥度段这些形状,靠上下砧和操作机配合逐步成形,不使用模具,所以对操作工的经验依赖比较大。空心轴还要加一道冲孔和芯棒拔长,芯棒拔长的关键是把壁厚差控制住,壁厚不均会在后续深孔加工和探伤时暴露出来。
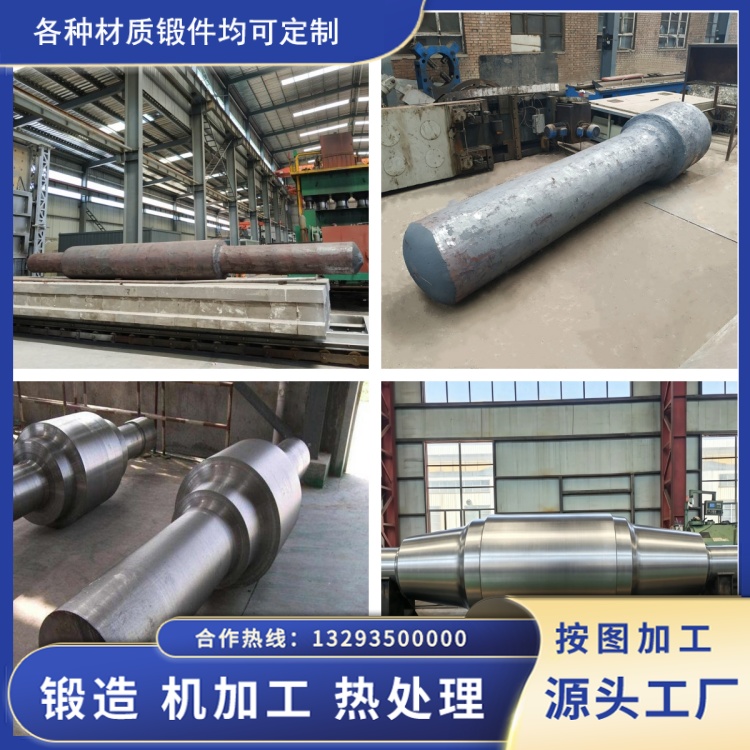
第五道:锻后冷却。 这一道最容易被外行忽略,但它决定了一批料会不会出白点。大截面合金钢锻件锻后不能随意堆在场地空冷,冷却速度过快,氢来不及逸出,会在组织内部形成白点裂纹;冷速差异过大,又会产生残余应力。常规做法按材质走坑冷、炉冷或等温退火,让锻件在保温条件下缓慢通过敏感温度区。碳钢和低合金钢可以放宽一些,42CrMo、34CrNiMo6 这类中碳合金钢就要求严一些。冷却曲线同样要留记录。
第六道:矫直与初检。 长轴在反复加热和拔长之后往往有弯曲,锻后要矫直。热矫直在余温下用压力机压,冷矫直则要控制压下量,避免表面压伤。矫直之后做初步检验:测长度、测各处直径、测弯曲度,再做一次超声波探伤粗查内部质量。有些厂家把探伤完全放在热处理之后,实际上锻后粗查很有必要 —— 如果这时就发现中心当量超标,还来得及在热处理前做补救判断,不至于等到成品阶段才发现只能判废。
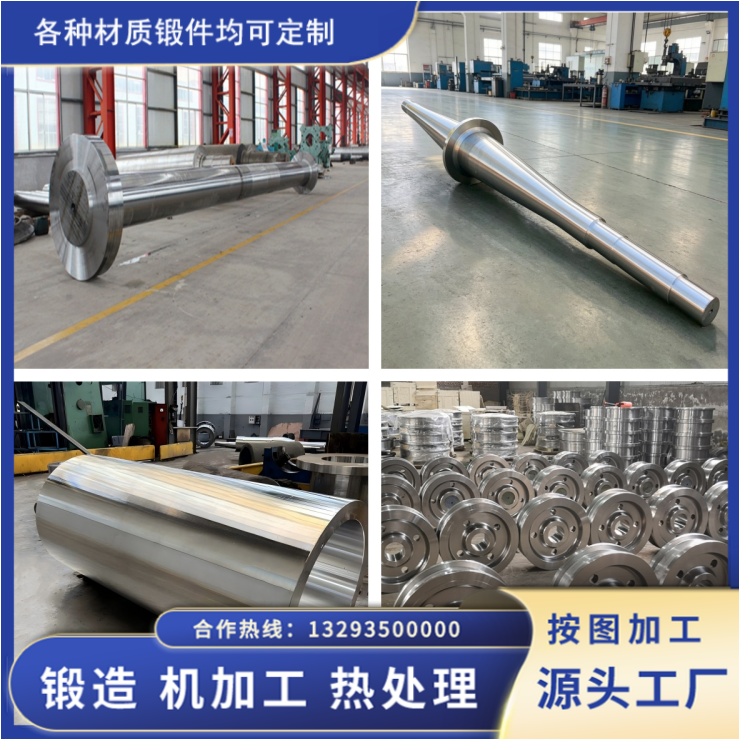
这六道工序走完,锻件下线,后面还有热处理、精加工、复探、性能取样。永鑫生在定襄做自由锻,船用轴锻件这类长轴大轴有万吨级压机、最大 7.5 米 120 吨级的规格能力,22 米热处理炉可以让整根长轴进炉,热处理不必分段。设备是条件,工艺卡才是执行依据 —— 同一批轴如果材质不同、截面不同,锻造比、火次、冷却方式都应该单独编,不能一套参数走天下。