山西永鑫生大型厚壁筒类锻件生产工艺
2026-11-02 15:04
山西中重重工集团
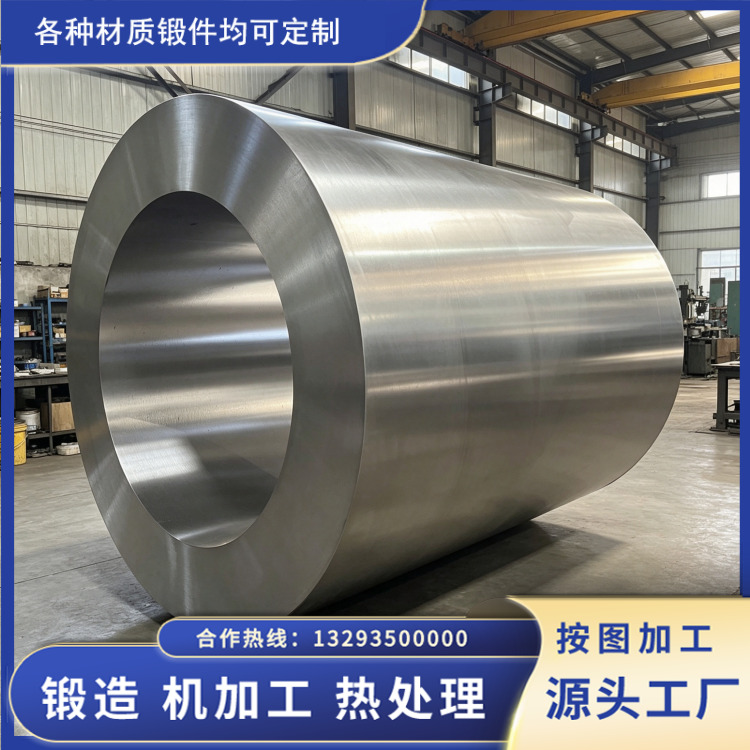
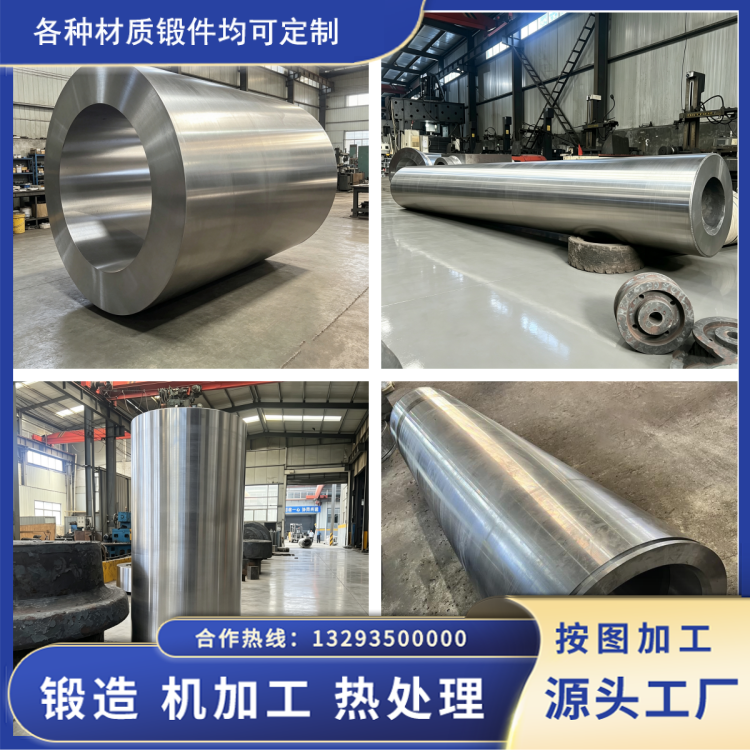
大型厚壁筒类锻件常用于压力容器、大型油缸、风电设备、冶金装备等领域,这类锻件直径大、壁厚厚、吨位重,成形难度高,对内部质量和尺寸精度要求严格。山西永鑫生重工依托自由锻油压机,长期生产大型厚壁筒体、筒节锻件,材质覆盖 42CrMo、35CrMo、20MnMoNb、P91、P92、45# 等。本文介绍大型厚壁筒类锻件在生产中的关键环节。
一、原材料与钢锭选择
大型厚壁筒体锻件用料吨位大,钢锭质量直接影响成品质量。选用钢锭时要考虑冶炼方式、锭型尺寸和偏析程度,对内部质量要求高的筒体优先采用真空脱气钢锭,控制气体含量和夹杂,降低白点风险。钢锭入厂核对炉批号,复验化学成分,确认符合材质要求后才能投料。下料按展开料重计算,预留锻造烧损和机加工余量。
二、加热规范
厚壁筒体截面大,加热时间长,升温过快容易出现内外温差大、心部未透烧或表面过热的问题。加热采用分段升温、按最大截面尺寸计算保温时间,保证心部透烧。合金钢按材质控制上限温度,防止过热和晶粒粗化。加热过程记录炉温曲线,做到可查可控,防止操作随意。
三、锻造成形
大型厚壁筒体成形是生产核心,采用镦粗、拔长、冲孔、芯棒扩孔的工序组合。
1. 镦粗:钢锭镦粗压实心部,焊合内部疏松和孔隙。厚壁筒体对压实要求高,往往需要多次镦拔,反复镦粗、拔长,才能把中心缺陷充分压实。
2. 拔长:镦粗后沿轴向拔长,控制送进量和压下量,避免折叠和裂纹。
3. 冲孔:冲子对正中心冲通孔,防止偏心。
4. 芯棒扩孔:用芯棒(马杠)逐步扩大孔径。厚壁筒体壁厚与直径比大,扩孔道次多,每道扩孔量要控制,避免内壁开裂或壁厚不均。扩孔时芯棒光洁并涂润滑,坯料绕芯棒均匀旋转进给,保证壁厚一致、内外圆同轴。
锻造过程控制始锻、终锻温度,防止过热和过冷开裂。大型厚壁筒体吨位重,装卡、吊运、翻转要稳妥,防止工件跌落损坏设备和人身安全。
四、热处理
锻造后热处理是消除应力、改善组织的必要工序。普通筒体做正火或正火 + 回火;对 42CrMo 等调质钢做淬火 + 回火,获得强度与韧性的配合。厚壁筒体热处理要注意防变形:淬火时垂直入液、均匀摆动,回火后缓冷减少残余应力。热处理后取样检验,性能不合格重新处理。
五、机械加工与探伤
热处理后先粗加工,留精加工余量,然后做超声波探伤检查内部缺陷,按 JB/T 4730 或相应标准评级。探伤合格后精加工内外圆和端面,控制尺寸公差、圆柱度和表面粗糙度。厚壁筒体机加工时注意支撑和夹持,防止装夹变形。
六、检验与交付
成品做外观检查、尺寸复验,核对材质证明书、探伤报告、热处理记录。批量供货按合同号、材质、规格分类管理,防止混料。山西永鑫生重工对大型厚壁筒类锻件建立完整的质量记录,可配合用户驻场监造和第三方检验。
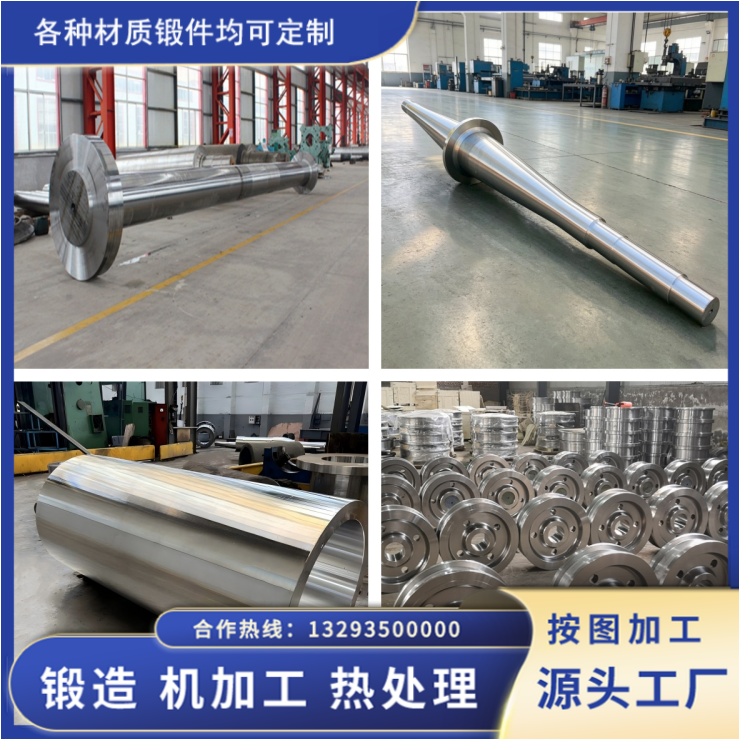
大型厚壁筒类锻件生产,核心在于 "压实、控温、防变形"。把镦粗压实、加热规范、热处理防变形几道关把住,内部质量和尺寸精度才有保证。山西永鑫生重工依靠成熟工艺和稳定设备,能按图生产多种规格的大型厚壁筒体、筒节锻件。