长主轴为什么难加工?这些难点决定了整根轴的寿命
2026-10-27 09:12
山西中重重工集团
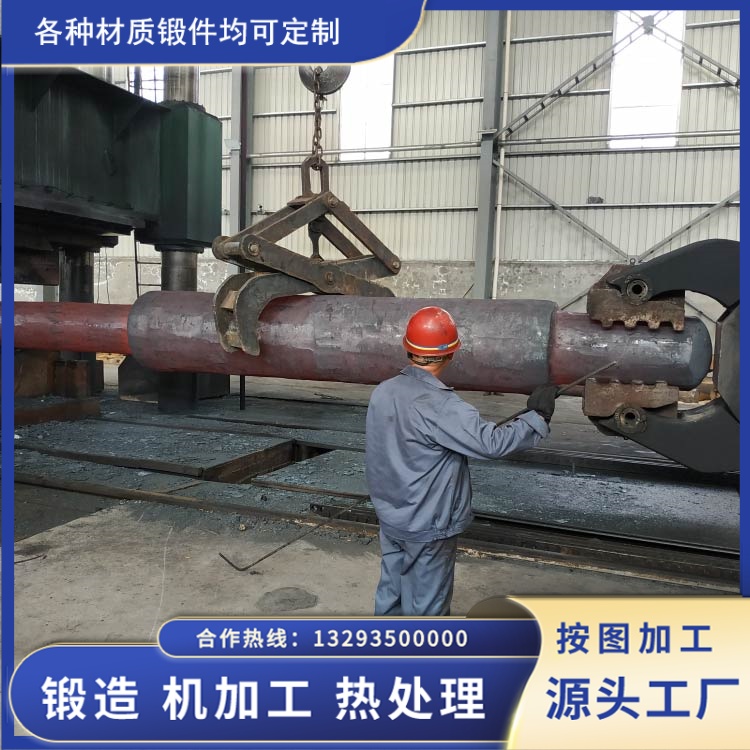
主轴是轧机、破碎机、风机、工程机械里的 "传动脊梁",整机的大扭矩、交变载荷最后都要压在这根轴上。但越重要的部件往往越难做 —— 尤其是一根长度几米到二十几米、直径却相对细的长主轴,从锻造毛坯到最终成品,加工环节的难点是一环接一环的。
第一个难点是刚性差、长径比大。主轴锻件这类零件长径比普遍在 1:20 以上,有的精密长轴甚至超过 1:50。结构上 "又细又长",轴身几乎没有抗弯曲能力,稍有外力就变形。到了车床上,切削时的径向切削力、装夹的径向分力一合起来,工件就容易弯,一转起来就引起振动,加工精度自然保不住。这也是为什么长轴最容易出现翘曲、锥度过大、凸肚、竹节、棱形、不圆这些毛病 —— 不是某一道工序的锅,是 "刚性不足" 这个根子问题。
第二个难点是变形来源太多。除了切削力,装夹力、轴身自重、切削热全都在 "使坏"。尤其是自重,长轴一上机床就自然下垂,悬伸越长挠度越大;切削热又让局部温度升高,材料线膨胀系数大、热扩散差,车削时轴向会伸长,进一步降低刚度、加剧变形。所以要稳住一根长轴,得靠跟刀架、中心架托住,合理分段、控制吃刀量和切削速度,粗加工时留足余量,把变形留给后续工序去纠正。
第三个难点是残余应力,这个常常被低估。长轴毛坯如果是锻造的,锻后缓冷和热处理之后,内部多少会留一些残余应力;如果处理不干净,这些应力会在后续车削、磨削过程中慢慢释放,导致轴身弯了、直线度超差。业内有一组数据可以参考:普通工艺下,毛坯初始残余变形能达到每米 3 毫米量级,处理不当会让相当比例(甚至过半)的成批零件在后续工序报废。所以规范的流程是粗加工后先安排去应力退火或稳定化回火,让应力释放完再精加工,最后做精磨和检测,尺寸才能稳得住。
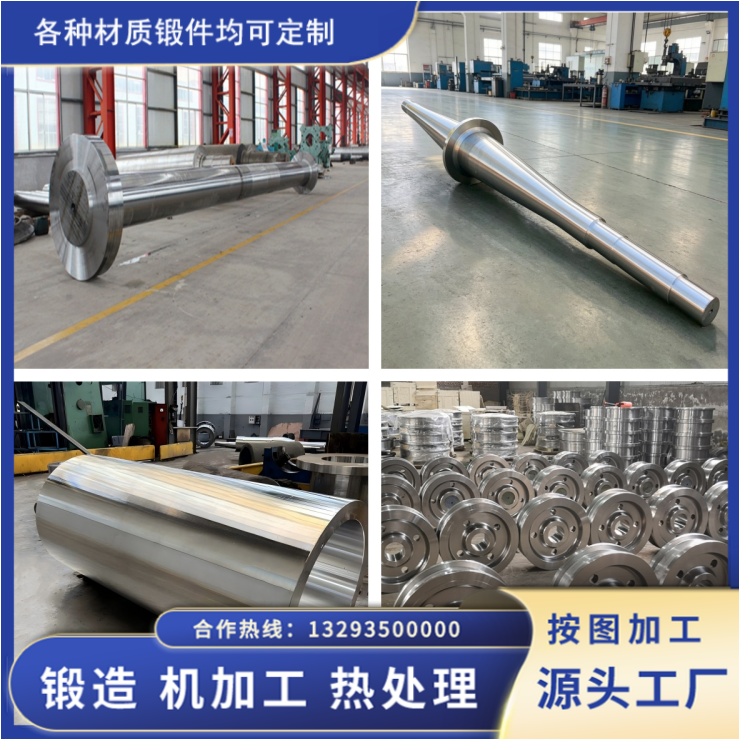
第四个难点是精度要求高、工序链长。主轴的关键装配位 —— 轴颈、轴承位、配合面 —— 往往要数控精车加高精度外圆磨,表面粗糙度和尺寸公差要求都很严。这背后是一整条 "锻造→热处理→粗加工→去应力→精加工→探伤→检测" 的链条,任何一环的执行标准松一点,最后都会反馈到装机运行上。
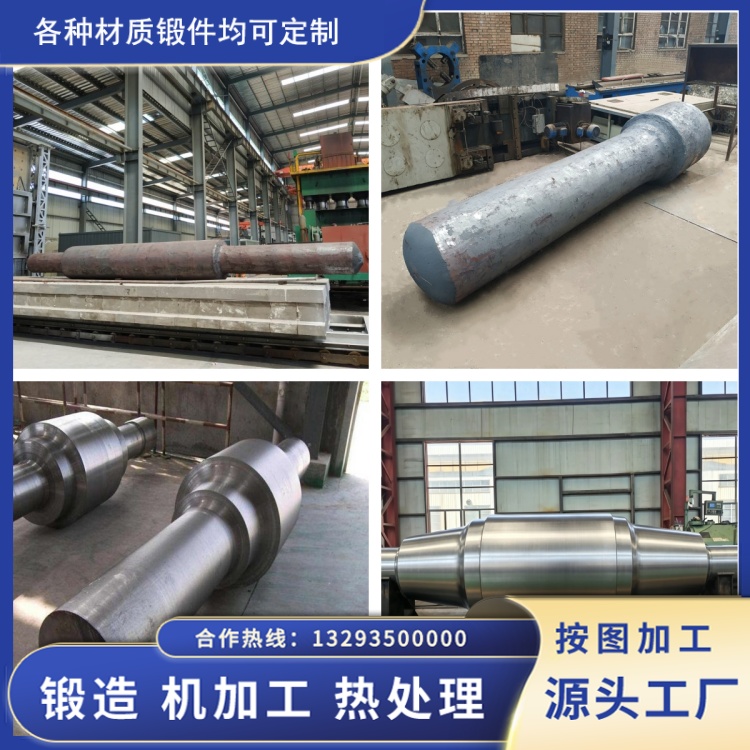
山西永鑫生重工这类源头锻造厂的优势,恰恰在于把这条链子收在自己手里:依托 15000 吨自由锻油压机和万吨级机组把主轴毛坯锻好,配全自动热处理生产线消除残余应力,再用精密数控加工设备完成车削、磨削,成品执行 UT、MT 无损检测。从钢锭到成品不出厂门,材质、组织、尺寸全程可追溯,避免多级转包带来的 "毛坯一家、加工一家、出了问题互相推" 的局面。
说白了,长主轴锻件的加工难点不在某一刀切得准不准,而在于能不能把刚性不足、残余应力、工序衔接这些问题系统性压住。毛坯组织打得好、应力去得净、加工分段留余量、检测跟到位,一根轴才能既耐用又稳定 —— 这才是长轴加工真正考验功夫的地方。