重型设备主轴锻造加工,材质、工艺与检验怎么控?
2026-10-26 11:08
山西中重重工集团
主轴是重型设备里最要紧的传动部件之一。矿山破碎机、冶金轧机、工程机械、石油钻井设备,扭矩、冲击载荷最后都要靠主轴扛。它一出问题,整条产线跟着停,所以主轴加工这事,关键不在 "能做",而在 "稳定可追溯"。
一、先看材料怎么选
主轴锻件选材,最常用的是合金结构钢,比如 42CrMo、35CrMo、40Cr。这类钢通过合金元素调节强度、韧性和淬透性,适合大截面、高载荷的轴类件。像 42CrMo,调质处理后综合力学性能好,是很多重载主轴的常规选择;要求更高、需要更优抗疲劳性能的场合,也会用到 4340、4330 这类含 Ni 的中高强度钢。
选材不是越贵越好,要看实际工况。转速高、交变载荷大的,侧重抗疲劳性;冲击频繁、瞬时过载多的,要兼顾强度和韧性。材料对上了,后面的工艺才有意义。这一步建议采购方把钢号、化学成分、执行标准提前定死,避免以次充好。
二、锻造环节怎么把控
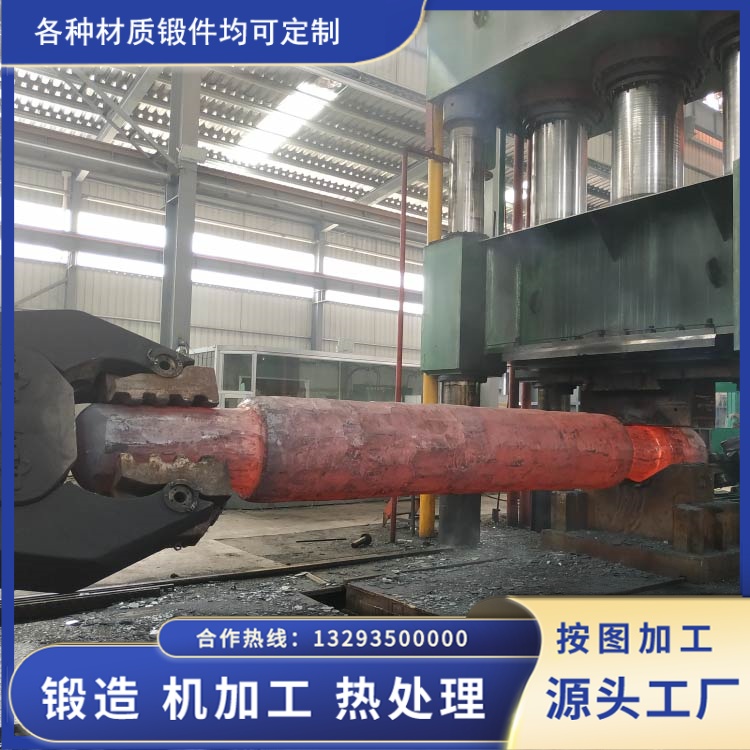
主轴锻件多数用钢锭或连铸坯加热后自由锻成型,也有用模锻的。自由锻的好处是能根据主轴直径、长度、台阶分布灵活成形,适合单件、小批量的重型主轴。
锻造过程有两个点值得注意。一是加热温度和锻造比。加热要均匀,避免过热过烧;锻造比要足,让内部组织充分压实、焊合铸造缺陷,这是主轴寿命的基础。二是锻后处理。很多主轴锻完需要正火或退火,消除锻造应力、细化晶粒,为后续热处理打基础。
锻造厂的设备能力和工人的操作经验,直接决定锻件内部质量。看一家厂能不能干主轴,先看有没有足够的加热能力和自由锻设备,再看有没有配套的热处理能力。
三、热处理是承上启下的关键
主轴性能的 "底气",很大程度来自热处理。调质(淬火 + 高温回火)是重载主轴最常见的处理方式,能得到较好的强度与韧性配合。淬火介质、装炉方式、保温时间、回火温度,每道参数都影响最终机械性能。
热处理做得好不好,看两方面:一是炉温均匀性和温控精度,二是过程记录是否完整。主轴是承载件,热处理曲线必须留档,出了问题能追溯。这也是判断一家厂是否规范的重要依据。
四、机械加工和精度控制
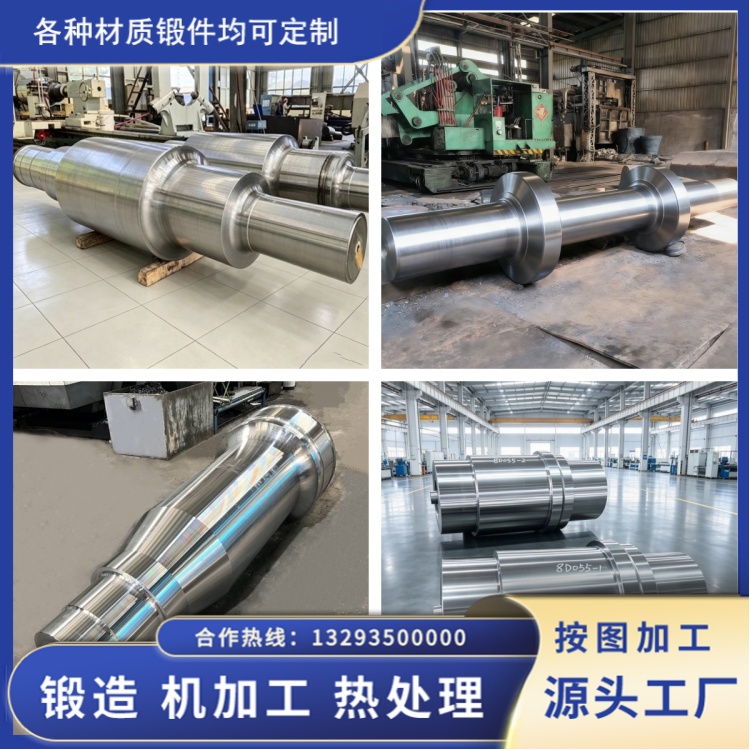
锻件毛坯出来后,要经过粗加工、半精加工、精加工,达到图纸要求的尺寸精度和表面粗糙度。长轴类的同心度、圆度、各台阶的同轴度都要严格控制。车削余量分配、刀具选择、装夹方式,都会影响最终精度。
对大直径、长尺寸主轴,加工时的刚度、变形控制尤其重要。很多厂会采用多道工序分次加工,先释放变形再精车,保证最终精度稳定。
五、无损检测不能省
主轴是安全关键件,探伤是硬要求。常用手段包括超声波探伤,检查锻件内部缺陷,比如裂纹、夹杂、缩孔;还有磁粉或渗透检测,检查表面和近表面缺陷。探伤按相关标准执行,比如 NB/T 47008、JB/T 4726 这类锻件技术条件,合格后才能进入下一道工序。
六、怎么选一家靠谱的加工厂
一句话总结:看材料管控、锻造能力、热处理资质、检测手段和过程记录,缺一不可。采购方下单前,最好实地考察,看看有没有完整的质保体系,能不能提供化学成分报告、力学性能报告、探伤报告。主轴这种核心件,低价往往意味着在材料或工序上压缩,省的钱可能远不够一台设备的停机损失。
主轴锻件锻造加工,比的从来不是谁说得响,而是每一个环节的稳定和可追溯。