大型筒节锻件为什么选择自由锻?优势一目了然
2026-10-14 09:21
山西中重重工集团
大型筒节锻件广泛用于压力容器、加氢反应器、风电主轴套、核电和船用设备等领域。这类锻件直径大、壁厚、筒身长,成形难度比一般轴类、法兰高得多。很多客户会问:为什么大型筒节多数走自由锻路线,而不是模锻或铸造?把优势摊开看,结论其实很清楚。
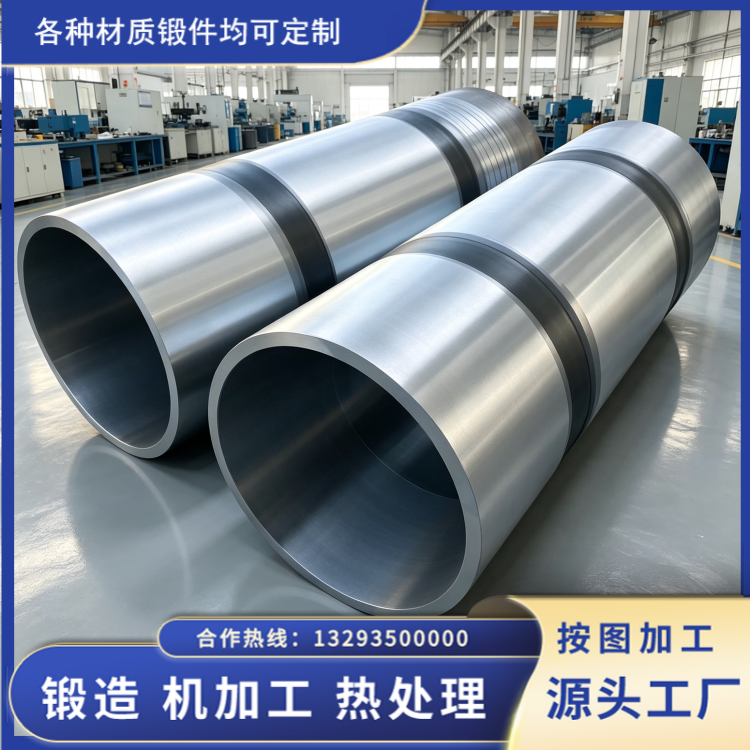
第一,成形不受模具尺寸限制。 模锻要依赖专用模具,模具的直径、深度都有上限,超过一定尺寸的筒节根本无法在模锻设备上成形,开模的成本也极高。自由锻靠上下砧直接对坯料施压,通过镦粗、拔长、冲孔、芯棒拔长等工序一步步成形,锻件的直径、壁厚、长度可以在很大范围内调整。对超大筒节来说,自由锻往往是唯一现实的成形方式,这一点是决定性优势。
第二,内部组织致密,质量可靠。 大型筒节最怕的就是中心有疏松、缩孔、气孔。自由锻的镦粗加拔长反复进行,锻造比大,能把钢锭中心的铸造组织充分压实,晶粒得到细化,纤维流线沿筒体轮廓合理分布,力学性能更均匀。加氢反应器、核电等对内部质量要求苛刻的场合,筒节普遍采用自由锻,靠的就是这道工艺对组织的保证。
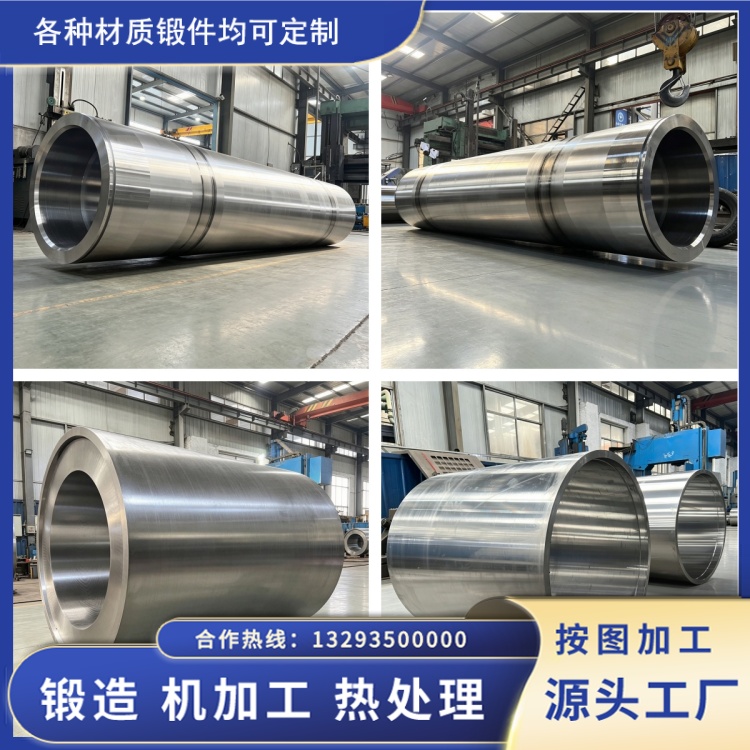
第三,灵活性强,适合多规格小批量。 大型筒节往往规格多、批量小,一个订单可能就要好几种直径和壁厚。自由锻不需要为每个规格单独开模,改规格只需调整坯料尺寸和锻造参数,切换快、改料方便。模具成本省下来,交货周期也能明显缩短,对生产节奏不固定的客户尤其友好。
第四,成本可控。 自由锻虽然形状上不如模锻贴近成品,机加工余量稍大,但大型筒节最终都要经过车削、镗孔等机加工,尺寸精度和表面质量由机加工来保证。锻件阶段保证的是组织和性能,因此余量大一点并不增加多少实质成本。综合考虑模具投入和设备能力,自由锻对大型筒节的整体成本是合适的。
当然,自由锻也不是没有局限:它的表面质量和尺寸精度不如模锻,余量相对大,对操作工人的经验要求高。但把这些和大型筒节的真实需求放到一起比较,内部组织、尺寸范围和灵活性才是第一位的,这正是自由锻的价值所在。
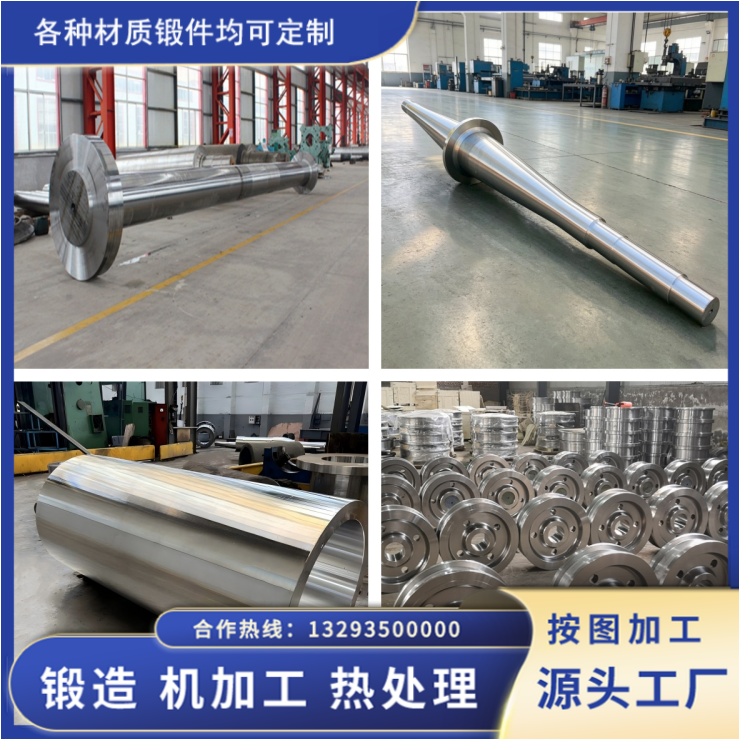
以山西永鑫生重工为代表的定襄企业,依托大型水压机和成熟的镦拔工艺,长期专注大型轴类、筒体、法兰等锻件的自由锻生产。对需要大型筒节锻件的用户来说,理解自由锻的这套逻辑,选型时就能少走弯路 —— 设备能力够、组织致密、规格灵活,优势确实一目了然。