山西永鑫生 410 不锈钢锻件|马氏体不锈钢锻件毛坯加工
2026-09-16 12:13
山西中重重工集团
410 属于基础型马氏体不锈钢,含 12% 左右铬,可通过淬火回火调节硬度,具备不错的耐大气腐蚀性能,同时强度、耐磨性能优于普通奥氏体不锈钢,在泵阀、汽轮机配件、轴套、刀具坯料等零部件中应用广泛。山西永鑫生重工长期承接 410 马氏体不锈钢锻件生产与粗加工业务,依托成熟锻造及热处理工艺,为机械设备、泵阀制造、电力辅机行业提供合格锻件毛坯与半成品。
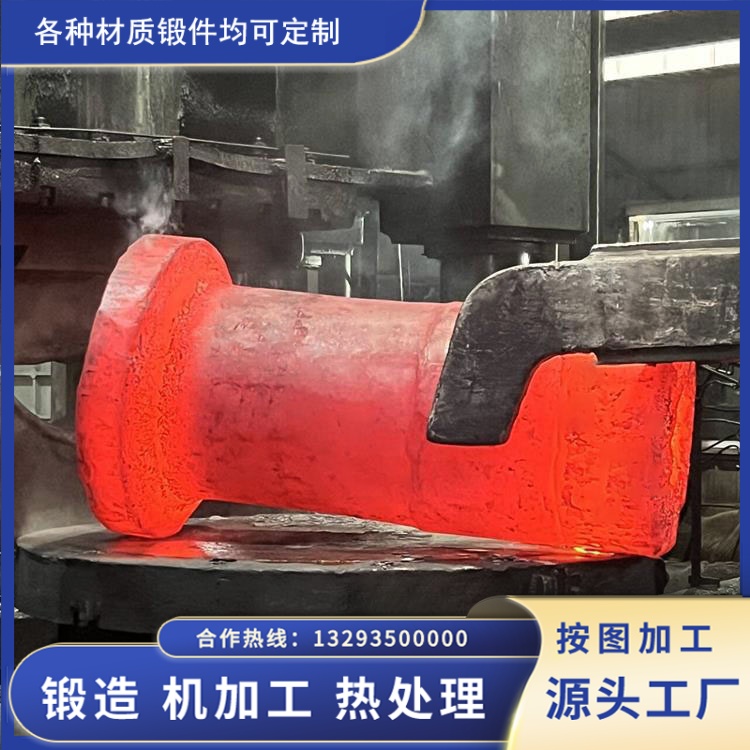
和 304、347H 这类奥氏体不锈钢不同,410 马氏体不锈钢锻件有明显相变特性,锻造与热处理控制难度更高。奥氏体钢锻造后组织稳定,而 410 在锻后冷却过程会发生马氏体转变,产生较大组织应力,如果冷却管控不当,锻件极易出现开裂,尤其是大截面锻件,芯部应力释放慢,裂纹隐患更突出。同时 410 高温塑性窗口窄,始锻、终锻温度区间小,加热温度过高会造成晶粒粗大,降低冲击韧性;温度偏低则变形阻力增大,锻打容易产生折叠、表面裂纹,这也是马氏体锻件生产需要重点把控的环节。
原材料入厂阶段,永鑫生对 410 钢坯执行复检流程。核对钢厂质保书,采用光谱仪现场抽检 Cr、C、Si、Mn 等关键元素,严格控制碳含量,碳的高低直接影响 410 锻件淬火后的硬度。同时对钢坯做外观检查与超声波探伤,排查内部缩孔、夹杂等原始缺陷。坯料表面打磨清理氧化皮、划痕,防止锻造时表面缺陷被压入基体,形成内部隐患。
锻造环节严格执行分段加热工艺,缓慢升温,降低坯料内外温差。410 始锻温度一般控制在 1100℃~1150℃,终锻温度不低于 800℃,低于该温度禁止继续锻打,避免冷锻开裂。采用多道次镦粗、拔长成型,保证足够锻造比,打碎铸态粗大晶粒,压实坯料内部疏松,保证金属流线连续。锻造过程实时观察坯料状态,遇到降温过快的工件,及时回炉保温。针对法兰、轴类、阀体等不同结构锻件,调整压下量,减少锻件偏心、壁厚不均等问题。
锻件成型后的冷却方式是 410 生产关键。锻后不能快速空冷,一般采用坑冷或炉冷,缓慢释放锻造应力,防止冷却过快产生淬火裂纹。如果客户有成品性能要求,后续可配套淬火 + 回火热处理,按需调整强度、硬度和冲击性能。热处理完成后开展无损检测,超声波探伤检查内部缺陷,磁粉探伤排查表面、近表面裂纹。按批次取样做力学性能检测,检测硬度、抗拉强度,每批留存检测记录,实现锻件可追溯。
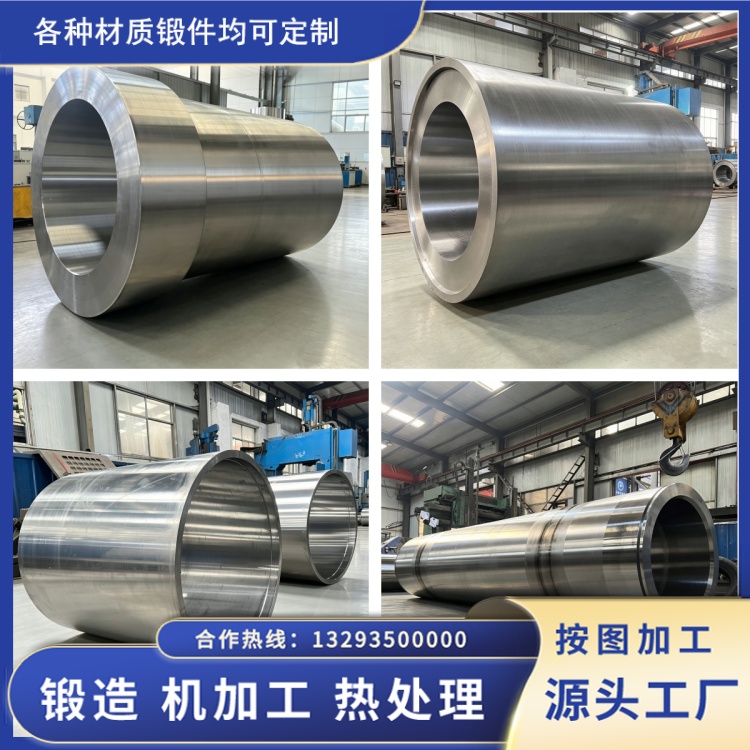
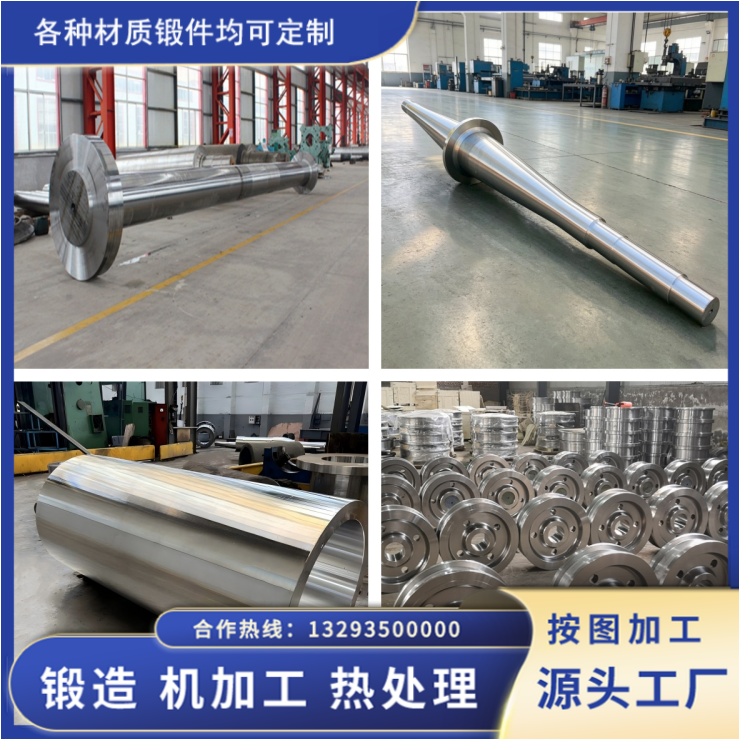
公司可提供两种交付形式:纯锻造毛坯,预留机加工余量;也可根据客户需求进行粗加工,完成车削、简单钻孔等工序,减少客户加工厂工作量。410 锻件常用于泵体、阀杆、汽轮机叶片毛坯、轴套等零部件,可按照国标、客户图纸要求生产。
马氏体不锈钢锻件最怕隐形裂纹,一旦到精加工阶段才发现缺陷,会造成巨大成本损失。山西永鑫生在 410 锻件生产上不追求极限性能宣传,坚持按标准、按图纸生产,原材料复检、锻造温控、锻后缓冷、探伤检验各工序闭环管控,严控锻件内部和表面缺陷,为客户提供质量稳定的 410 马氏体不锈钢锻件及加工配套服务。